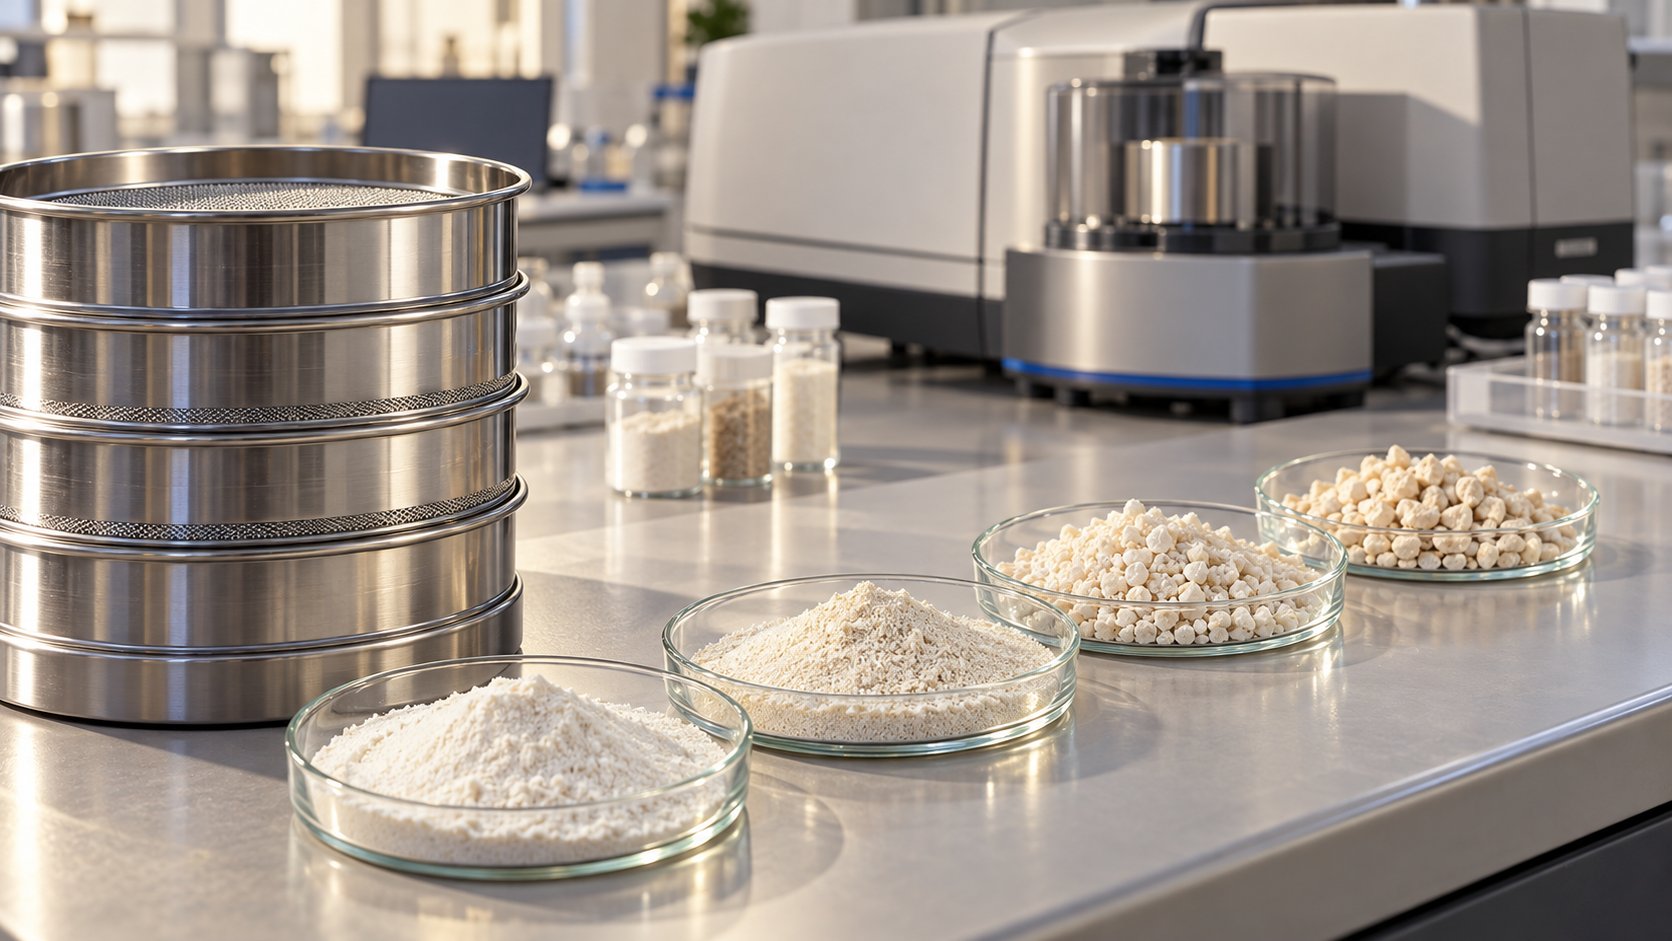
Due polveri possono avere lo stesso nome commerciale e la stessa concentrazione dichiarata, ma comportarsi in maniera diversa quando vengono versate, miscelate o introdotte in una matrice da comprimere. Una parte della differenza nasce dalla distribuzione granulometrica, cioè da come sono ripartite le dimensioni delle particelle. Per controllarla si utilizzano tecniche quali setacciatura e diffrazione laser, accompagnate da indicatori come D10, D50 e D90. Questi tre numeri sono utili, ma non descrivono ogni proprietà di una materia prima.
Negli integratori alimentari la granulometria interessa sia la formulazione sia la produzione conto terzi: può incidere sul comportamento di miscele in polvere, capsule, compresse e preparati da sciogliere o disperdere. L’obiettivo non è scegliere in astratto la polvere «più fine», bensì capire quale distribuzione sia compatibile con il processo e come verificarne la costanza tra lotti. Un materiale eccessivamente fine può diventare coesivo; uno con frazioni molto diverse può segregare durante i trasferimenti.
Che cos’è una distribuzione granulometrica
Un lotto di polvere contiene normalmente particelle di dimensioni differenti. Anche un ingrediente descritto come «micronizzato» non è fatto necessariamente di particelle tutte identiche. La distribuzione granulometrica, indicata spesso come particle size distribution o PSD, mostra quali intervalli dimensionali compongono il campione e in quale proporzione. Per interpretarla bisogna sapere se la proporzione è espressa per numero di particelle, massa, superficie o volume: la stessa polvere può avere grafici molto diversi cambiando il criterio di ponderazione.
In una distribuzione per volume poche particelle molto grandi possono pesare sul risultato più di moltissime particelle fini. Nella distribuzione per numero accade invece che la frazione fine abbia un peso relativo elevato. Il report deve quindi indicare chiaramente il principio analitico. Una curva senza unità, metodo e ponderazione non permette un confronto affidabile con il certificato di un altro fornitore.
D10, D50 e D90: come leggere i percentili
I valori D10, D50 e D90 sono diametri percentili. In una distribuzione cumulativa per volume, D10 è il diametro sotto il quale ricade il 10% del volume particellare misurato; D50 è la mediana volumetrica e D90 delimita il 90% del volume cumulato. Il restante 10% si trova sopra D90. Non sono tre misure della stessa particella e non rappresentano automaticamente il diametro minimo, medio aritmetico e massimo del campione.
Immaginiamo un rapporto di diffrazione laser che riporti D10 = 25 µm, D50 = 110 µm e D90 = 360 µm. Questi valori descrivono in modo sintetico una distribuzione, ma non consentono di sapere se essa presenti una sola popolazione o due picchi distinti. Il dato è un esempio illustrativo, non una specifica consigliata per integratori. Per prendere decisioni sul lotto serve osservare la curva completa e confrontarla con il materiale effettivamente utilizzato nel processo.
Talvolta si usa un indice di ampiezza, per esempio (D90 – D10) / D50, chiamato span. Può facilitare il confronto fra campioni misurati con lo stesso metodo, ma non risolve tutte le differenze: due distribuzioni con span simile possono avere forma, asimmetria o code differenti. Non deve essere applicato un limite di span estratto da uno studio senza verificarne pertinenza alla formulazione reale.
Setacciatura: un metodo diretto e comprensibile
La setacciatura separa il campione in frazioni in base al passaggio attraverso aperture di dimensione nota. Pesando le frazioni trattenute si ottiene una distribuzione basata principalmente sulla massa. Il metodo è familiare nei reparti di produzione perché rende visibile la presenza di particelle grossolane e consente di caratterizzare materiali granulari. È importante indicare diametro nominale delle maglie, durata, modalità di vibrazione, massa iniziale e recupero del campione.
Le particelle non perfettamente sferiche possono attraversare le aperture in modo dipendente da orientamento e forma. Inoltre una polvere coesiva può formare agglomerati che restano sul setaccio pur essendo composti da unità primarie più piccole. Una vibrazione eccessiva può rompere granuli fragili, alterando ciò che si intende misurare. Quindi un risultato da setaccio non è automaticamente intercambiabile con quello ottenuto tramite laser, nemmeno quando le unità sono entrambe espresse in micrometri.
Diffrazione laser: cosa misura davvero
La diffrazione laser analizza la distribuzione angolare della luce diffusa dalle particelle e utilizza un modello ottico per ricavare una distribuzione dimensionale equivalente. La norma ISO 13320:2020, riesaminata e confermata dall’ISO nel 2025, fornisce indicazioni per la qualificazione degli strumenti e l’uso della tecnica. Il campo di misura ordinario descritto comprende approssimativamente particelle da 0,1 µm a 3 mm, con possibili estensioni mediante condizioni particolari.
Il termine «diametro» richiede un chiarimento: per particelle non sferiche, il modello ottico costruisce una distribuzione equivalente alle sfere previste dal calcolo. Non significa che il laboratorio abbia misurato direttamente il lato più lungo di ogni cristallo o fibra. Materie prime botaniche fibrose e granuli irregolari possono quindi dare risultati differenti rispetto alla setacciatura o alla microscopia, anche senza errori strumentali.
La qualità del dato dipende anche da dispersione, concentrazione, proprietà ottiche impostate, eventuale uso di liquidi e preparazione del campione. Per una polvere fine, scegliere una pressione di dispersione capace di rompere agglomerati senza frammentare le particelle primarie può essere delicato. Il report dovrebbe documentare la procedura e l’eventuale verifica di robustezza. Una curva dall’aspetto regolare non dimostra, da sola, che il campione sia stato disperso correttamente.
Granuli, cristalli, fibre e agglomerati non sono equivalenti
La forma della particella modifica il comportamento della polvere. Un granulo relativamente sferico tende a interagire diversamente da una fibra lunga o da un cristallo con superfici irregolari. Anche rugosità e cariche elettrostatiche possono influire sul contatto tra particelle. Per questo PSD, forma e densità andrebbero considerate insieme quando si studia una miscela che deve scorrere dentro tramogge e dosatori.
Un campione può inoltre contenere agglomerati reversibili, che si separano durante la dispersione analitica, oppure aggregati più resistenti. La differenza cambia l’interpretazione dei percentili. Se si misura la materia prima tal quale e poi la stessa polvere dopo forte dispersione, i due risultati possono rispondere a domande differenti: dimensione delle strutture presenti durante la lavorazione o dimensione delle particelle che le compongono. Il criterio deve essere scelto prima dell’analisi.
Perché la granulometria conta durante la miscelazione
In un mixer, le particelle devono distribuirsi con una variabilità accettabile rispetto alla formula e all’unità di prodotto. Differenze importanti di dimensione, densità o comportamento superficiale possono favorire una separazione fra componenti, soprattutto durante scarico e trasferimento. La qualità della miscela al termine della fase di mixing non coincide necessariamente con la qualità che si ritrova al riempimento delle capsule o negli stampi di compressione.
La letteratura sulla segregazione distingue meccanismi diversi, tra cui percolazione delle particelle piccole attraverso gli spazi fra quelle più grandi e differenze di mobilità durante il movimento. Non tutte le miscele segregano e il solo rapporto D90/D10 non basta a prevederlo. Contano frazioni in massa, forma, densità, coesione e storia del materiale. Per questo alla validazione della miscelazione si possono affiancare prove che simulino trasferimenti, vibrazioni o fasi successive.
Rischio di segregazione nel riempimento delle compresse
Uno studio sperimentale del 2019 su una miscela binaria di polveri farmaceutiche ha analizzato la segregazione indotta dalla dimensione durante il riempimento di una matrice. Sono state confrontate frazioni fini e grossolane, misurando la concentrazione di una componente in diverse zone del volume riempito. Il risultato mette in evidenza come l’uniformità locale possa cambiare durante il passaggio nel sistema di alimentazione, anche quando la miscela iniziale è stata preparata in modo controllato.
Si tratta di un modello sperimentale farmaceutico, non di una prova obbligatoria per tutti gli integratori. Il principio fisico è comunque utile per chi produce compresse alimentari: alimentazione, vibrazioni e geometria del percorso possono contribuire alla separazione delle particelle. Una verifica interna deve essere adattata alla miscela e alla macchina realmente impiegata, senza trasferire meccanicamente coefficienti o criteri di accettazione di studi su farmaci.
Un’ulteriore ricerca ha collegato caratteristiche dimensionali di granuli e comportamento durante la compressione, mentre studi di simulazione hanno mostrato l’influenza di coesione e attrito nei sistemi di alimentazione. Anche in questo caso sono i trend e i meccanismi osservati a essere trasferibili come ipotesi di lavoro, non i numeri assoluti. L’efficacia di una modifica del processo deve essere verificata su lotti e campioni rappresentativi.
Capsule e bustine: problemi simili, verifiche differenti
Nell’incapsulamento, una miscela con elevata frazione fine può risultare coesiva o aderire alle superfici; una distribuzione molto ampia può avere un comportamento irregolare durante il trasferimento. Nelle bustine il dosaggio dipende anche da come il materiale fluisce nel sistema di alimentazione. Non è sufficiente scegliere una D50 «media»: occorre osservare la ripetibilità della massa dosata e la stabilità del comportamento lungo il lotto.
Per polveri destinate alla dispersione in acqua, inoltre, la dimensione delle particelle può incidere sull’aspetto visivo e sulla velocità di bagnatura o dispersibilità. Il rapporto non è necessariamente semplice, perché ingredienti solubili e insolubili, densità e proprietà di superficie rispondono in modo diverso. Le prove sul prodotto finito dovrebbero quindi essere formulate secondo la modalità d’uso prevista in etichetta, evitando conclusioni basate soltanto sulla granulometria della materia prima secca.
Materia prima micronizzata: una promessa da definire
Il termine «micronizzato» viene utilizzato per descrivere materie prime sottoposte a una riduzione dimensionale, ma senza una specifica tecnica può risultare ambiguo. Non indica di per sé una distribuzione esclusiva, una particolare D90 o una prestazione biologica. Per l’acquisto è più utile chiedere metodo di misura, distribuzione completa, limiti accettabili e condizioni di campionamento. Se il fornitore riporta solo un valore medio, può essere necessario richiedere informazioni aggiuntive.
Un processo di micronizzazione può modificare anche proprietà diverse dalla PSD, come area superficiale, coesione, eventuale stato amorfo o tendenza all’agglomerazione. Non si può quindi dedurre che ridurre la dimensione aumenti automaticamente in modo clinicamente rilevante l’assorbimento di una sostanza in un integratore finito. Eventuali conclusioni sulla biodisponibilità richiedono evidenze adatte alla sostanza, alla forma formulativa e alla popolazione esaminata.
Come si costruisce un capitolato granulometrico
Una specifica di acquisto deve identificare la sostanza, il metodo, la modalità di dispersione o setacciatura e gli intervalli accettabili. Quando opportuno può prevedere D10, D50, D90, una frazione massima sopra una certa maglia o altri criteri direttamente collegati al processo. L’obiettivo non è moltiplicare i numeri, ma conservare il comportamento che ha dato risultati adeguati durante lo sviluppo. Il limite scelto deve avere un fondamento in dati di lavorazione o stabilità.
Il capitolato andrebbe collegato alla procedura di accettazione delle materie prime e alle modalità di confronto fra lotti. Se cambiano laboratorio o tecnica, una differenza di D50 può derivare dal metodo e non dal materiale. Per evitare decisioni ingiustificate, serve capire se i dati siano effettivamente confrontabili. È utile conservare i rapporti originali con le curve, non soltanto i tre percentili trascritti su una tabella.
Campionamento, ripetibilità e confronto tra fornitori
Il prelievo è decisivo: se una polvere tende a segregare, un campione ottenuto dalla parte alta del contenitore può non rappresentare l’intero lotto. Il laboratorio deve sapere come è stato preparato il materiale e se vi sono state operazioni di miscelazione o setacciatura prima del test. Una serie di misure ripetute può aiutare a distinguere la variabilità strumentale da quella effettiva della materia prima.
Confrontare report senza unità o protocollo è rischioso. Una D90 ottenuta da diffrazione laser in dispersione liquida può non corrispondere alla D90 ottenuta in dispersione secca, soprattutto per agglomerati che si disgregano in modo diverso. Anche il modello ottico impiegato conta. Il risultato va quindi interpretato insieme alle condizioni, non estratto dal contesto come se fosse una proprietà assoluta e invariabile.
Granulometria e spettroscopia: metodi complementari
Identificare chimicamente un ingrediente e descriverne la dimensione delle particelle sono obiettivi differenti. Tecniche come FTIR per l’identificazione delle materie prime o NIR applicata al controllo degli ingredienti possono contribuire alla caratterizzazione, ma non sostituiscono automaticamente un’analisi granulometrica. In un sistema qualità il metodo deve essere selezionato in funzione della domanda a cui si vuole rispondere.
La combinazione di identità, titolo, comportamento fisico e controlli di produzione permette una valutazione più solida. Una materia prima chimicamente conforme può presentare una diversa PSD fra lotti; viceversa una granulometria stabile non dimostra che l’ingrediente sia quello dichiarato. Le evidenze vanno conservate e lette insieme, evitando di attribuire a un singolo test un potere che non possiede.
Dalla prova pilota alla produzione di serie
Durante lo sviluppo di una formula si possono confrontare lotti di materie prime con diverse frazioni dimensionali, misurando scorrevolezza, tendenza all’agglomerazione e uniformità del prodotto. La prova pilota aiuta a individuare un intervallo operativo ragionevole. Tuttavia la geometria e le condizioni dinamiche di un sistema produttivo più grande possono modificare il comportamento: una miscela omogenea in un contenitore piccolo può segregare durante trasferimenti ulteriori.
Per questo le condizioni critiche devono essere verificate sul processo previsto. Il bilancio di massa di un lotto serve a riconciliare ingressi e uscite, ma non misura direttamente la segregazione. Un lotto con rese soddisfacenti può richiedere ugualmente verifiche di uniformità e granulometria. La scelta dei controlli deve nascere dall’analisi del rischio e dalle evidenze sperimentali.
Normativa alimentare e valore degli standard tecnici
Per gli integratori alimentari europei il Regolamento (CE) 178/2002 e il Regolamento (CE) 852/2004 costituiscono riferimenti generali di sicurezza e igiene; la Direttiva 2002/46/CE si riferisce specificamente agli integratori. Queste norme non fissano una D50 o una D90 universale per tutte le polveri destinate all’integrazione. Le specifiche devono essere adeguate al rischio e al processo concreto.
La ISO 13320 descrive la tecnica di diffrazione laser e il suo campo di applicazione, non una tabella di limiti di legge per ciascun nutriente. La ricerca farmaceutica sui fenomeni di segregazione è una risorsa tecnica, ma i suoi obblighi regolatori non si trasferiscono automaticamente al settore alimentare. Le conclusioni operative devono essere motivate e documentate con metodi appropriati alla forma commerciale.
Gli errori più comuni nei rapporti PSD
Il primo è confondere D50 con il diametro medio aritmetico e D90 con la particella più grande del lotto. Il secondo consiste nel non specificare se la curva sia per volume, massa o numero. Il terzo è sovrapporre risultati di setacciatura e laser senza considerare forma e principio fisico. Un quarto errore è utilizzare un campione non rappresentativo per un materiale che si separa facilmente durante la movimentazione.
Si incontrano inoltre specifiche eccessivamente rigide prive di verifica produttiva, oppure requisiti vaghi come «polvere fine e scorrevole». Un altro rischio è attribuire alla micronizzazione un vantaggio salutistico senza studi clinici pertinenti. Una valutazione robusta combina distribuzione, comportamento di processo, controlli sul lotto e fonti tecniche, distinguendo risultati misurati da ipotesi.
Domande frequenti sulla granulometria
D50 è la misura più importante per ogni polvere?
No. La mediana è utile, ma può nascondere la presenza di frazioni molto fini o molto grossolane. Anche D10, D90 e l’andamento completo della curva possono essere rilevanti. La scelta dipende dalla formula e dal rischio operativo che si intende controllare.
Una polvere più fine si miscela sempre meglio?
No. Particelle più piccole possono aumentare coesione e adesione, mentre differenze marcate tra ingredienti possono favorire segregazione. La qualità della miscela va verificata con prove appropriate e con controlli durante le fasi successive, non dedotta soltanto dalla dimensione media.
Setaccio e diffrazione laser devono dare lo stesso numero?
Non necessariamente. Le tecniche misurano proprietà fisiche differenti e sono sensibili a forma, agglomerazione e condizioni di dispersione. Per confrontare lotti nel tempo conviene mantenere un metodo ben definito o studiare la relazione fra i metodi quando è necessario cambiarlo.
Qual è la D90 corretta per produrre capsule o compresse?
Non esiste un valore unico applicabile a ogni integratore. Una D90 adeguata per una materia prima può essere inappropriata per un’altra, a seconda della formula, del processo e dei controlli di qualità. Il capitolato deve riflettere prove e rischi della specifica lavorazione.
Conclusione: misurare ciò che conta per il processo
La distribuzione delle dimensioni delle particelle è uno strumento concreto per comprendere e gestire il comportamento delle polveri. D10, D50 e D90 riassumono una curva, mentre setacciatura e diffrazione laser offrono osservazioni non sempre sovrapponibili. Per trasformare il dato in un requisito di acquisto o di produzione servono campioni rappresentativi, metodo documentato e verifica del risultato sulle fasi realmente critiche.
Questo articolo riguarda controlli fisici e produttivi e non attribuisce effetti sulla salute a un integratore finito. Gli integratori alimentari non sostituiscono il parere di un professionista sanitario quando necessario, né una dieta varia ed equilibrata e uno stile di vita sano. Gli studi farmaceutici citati illustrano meccanismi di processo e non definiscono automaticamente requisiti legislativi o vantaggi clinici per integratori alimentari.
Per un progetto che richieda specifiche granulometriche e prove sul processo reale, puoi consultare i servizi di produzione conto terzi Noebis e la guida ai dati utili per richiedere una valutazione tecnica. Le verifiche e le condizioni di produzione restano da definire in base alla formula e alle attrezzature effettivamente impiegate.
Fonti
- ISO, ISO 13320:2020, Particle size analysis — Laser diffraction methods, riferimento tecnico confermato nel 2025.
- Zakhvatayeva A., Hare C., Wu C.Y. (2019). Size-induced segregation during die filling, International Journal of Pharmaceutics: X. DOI: 10.1016/j.ijpx.2019.100032.
- Römerová S., Dammer O., Zámostný P. (2021). Streamlining of the Powder Mixing Process based on a Segregation Test, AAPS PharmSciTech. DOI: 10.1208/s12249-021-02073-z.
- Lakio S. e collaboratori (2012). Determination of segregation tendency of granules using surface imaging, Journal of Pharmaceutical Sciences. DOI: 10.1002/jps.23126.
- Hildebrandt C. e collaboratori (2018). Simulation of particle size segregation in a pharmaceutical tablet press lab-scale gravity feeder, Advanced Powder Technology. DOI: 10.1016/j.apt.2017.12.019.
- Marianni B., Polonini H. e Oliveira M. A. L. (2021). Ensuring Homogeneity in Powder Mixtures for Pharmaceuticals and Dietary Supplements: Evaluation of a 3-Axis Mixing Equipment, Pharmaceutics, 13(4), 563. DOI: 10.3390/pharmaceutics13040563.
- Commissione europea: Regolamento (CE) 178/2002, Regolamento (CE) 852/2004, Direttiva 2002/46/CE.