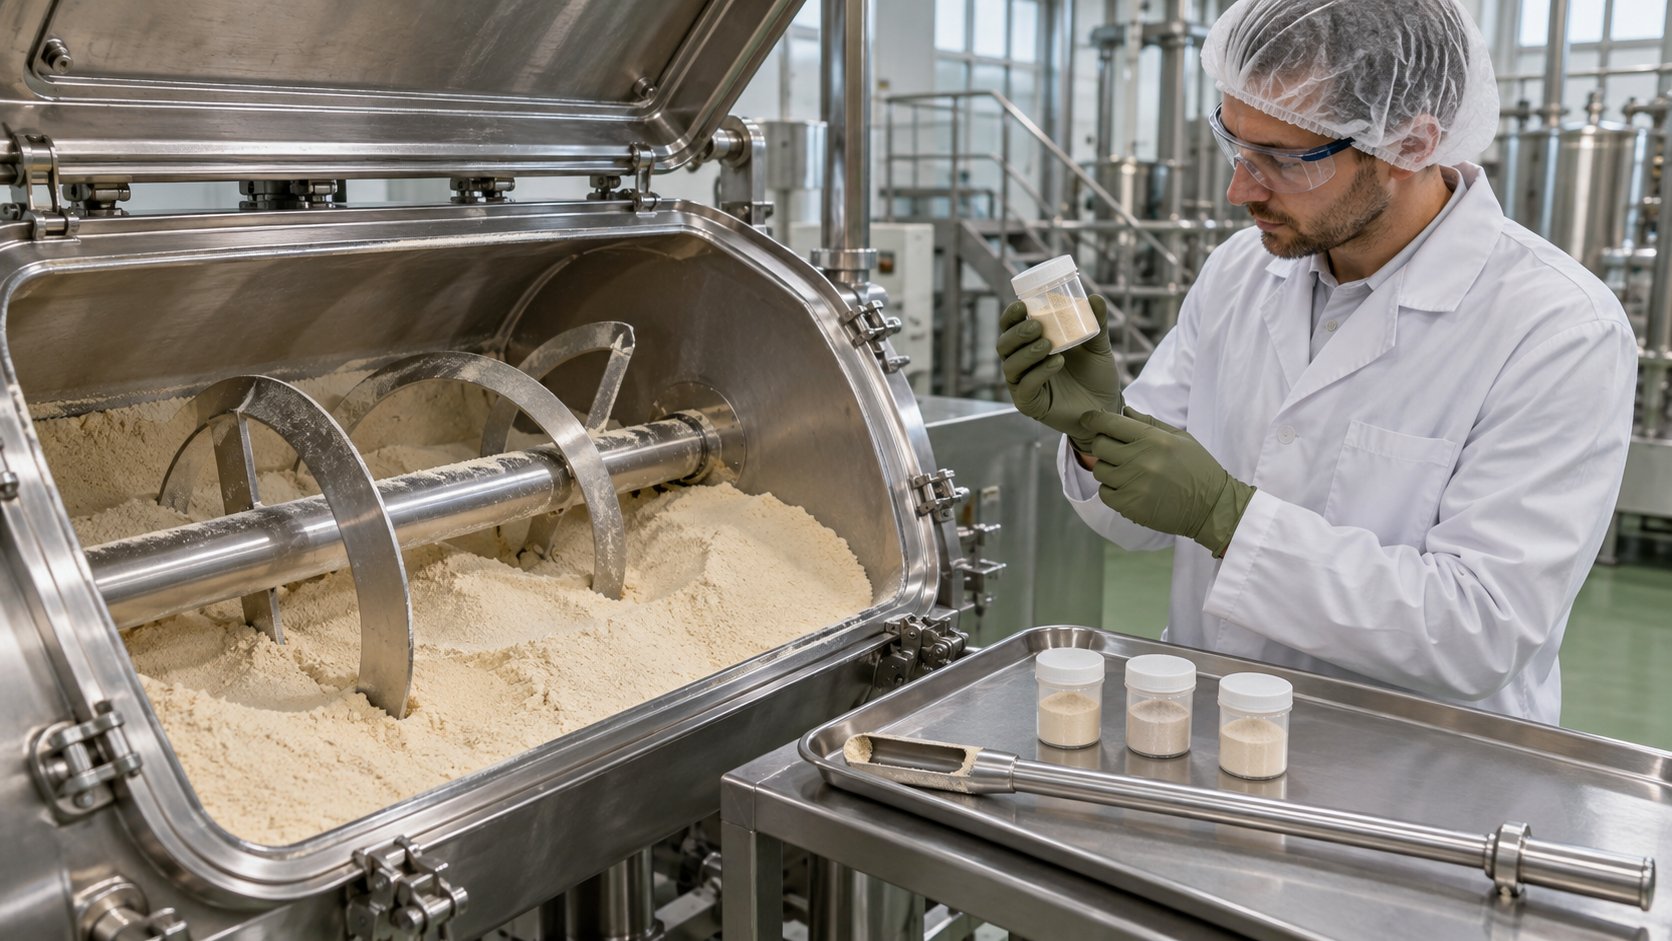
Una miscela destinata a compresse, capsule o polveri monodose deve distribuire i componenti in modo coerente con la formula. La validazione della miscelazione delle polveri per integratori serve a capire quali condizioni operative consentano tale distribuzione e come verificarla con campioni rappresentativi. Tempo, velocità e carico del mixer contano, ma anche granulometria, coesione, ordine di aggiunta e trasferimento verso la macchina successiva possono modificare il risultato.
Questa guida esamina che cosa significhi uniformità, quali campioni prelevare, come interpretare media e variabilità e perché una sonda di campionamento può introdurre errori. Le ricerche scientifiche citate comprendono studi farmaceutici di tecnologia delle polveri, utilizzati come riferimenti metodologici senza trasferire automaticamente agli integratori alimentari i requisiti normativi dei medicinali.
Che cosa significa uniformità di una miscela
Dire che due polveri hanno lo stesso colore non dimostra che siano mescolate in modo uniforme. Per una formula con componenti minerali, vitamine o ingredienti botanici in quantità differenti, la caratteristica che interessa è come il componente scelto si distribuisce nel volume che verrà poi suddiviso in dosi o confezioni. L’uniformità può essere studiata misurando un marcatore appropriato in aliquote prelevate da parti rappresentative della miscela. La valutazione non coincide con il peso totale: una bilancia può confermare che tutte le materie prime sono state caricate e non fornire alcuna informazione sulla loro distribuzione.
La definizione deve essere collegata al prodotto finito. Se si producono capsule, importa ciò che arriverà alle unità dosate; se si confeziona una polvere in un barattolo, conta anche la possibilità di segregazione durante trasferimento e riempimento. Il mixer può generare una miscela apparentemente omogenea al termine del ciclo e perderla durante scarico, trasporto o alimentazione della macchina successiva. Una validazione utile non si ferma dunque al cronometro del miscelatore: esamina il processo completo che collega la pesata alla dose dichiarata.
Perché le polveri non si comportano come liquidi
Una miscela liquida sufficientemente omogenea può mantenere una distribuzione relativamente stabile in condizioni definite; le polveri presentano invece meccanismi di movimento e separazione influenzati dalle proprietà delle particelle. Granulometria, forma, densità apparente, rugosità, carica elettrostatica, umidità e coesione possono favorire o ostacolare la miscelazione. Granuli più grandi possono percorrere traiettorie differenti rispetto a frazioni fini, mentre una sostanza molto aderente può depositarsi sulle pareti o aggregarsi in piccoli agglomerati. L’ordine di aggiunta e il grado di riempimento modificano ulteriormente il comportamento.
Il concetto di omogeneità deve quindi essere studiato sperimentalmente per famiglie di formule. Non basta sapere che il mixer ha già funzionato bene con un’altra miscela: un cambiamento nella densità apparente o nella percentuale di un componente a basso dosaggio può alterare la distribuzione. Anche la quantità di lotto può essere importante, perché geometria e movimento del letto di polvere cambiano se il recipiente è riempito poco o vicino alla sua capacità prevista. La qualità nasce da una combinazione di caratteristiche della materia prima, sequenza operativa e condizioni di miscelazione.
Il rischio delle sostanze a basso dosaggio
In una formula contenente un ingrediente in percentuale molto piccola, la distribuzione di poche particelle può incidere significativamente sulla quantità presente in una singola unità. Questo non significa che ogni componente a basso dosaggio generi automaticamente un problema, ma richiede attenzione alla tecnica di predispersione, al rapporto tra le quantità caricate e alla capacità del processo. Una strategia può prevedere una premiscela ben documentata, successivamente incorporata in una massa maggiore, quando lo studio di processo ne dimostri l’utilità. La scelta deve essere compatibile con forma e proprietà dell’ingrediente.
Una premiscela può essere formulata bene sulla carta e comportarsi male se due polveri hanno scorrimento molto diverso. Inoltre trasferire o scaricare la premiscela può introdurre perdite o segregazione prima ancora che raggiunga il mixer principale. Per verificare l’efficacia occorre sapere quale componente sarà analizzato, con quale metodo e su quali campioni. Se il marker scelto non rappresenta il comportamento dell’ingrediente critico, un risultato favorevole può essere rassicurante ma poco pertinente. L’analisi deve concentrarsi sul parametro che può determinare una reale non conformità della formula.
La scelta di un marcatore analitico
Il marcatore ideale è misurabile con un metodo sufficientemente selettivo, stabile nelle condizioni della lavorazione e rappresentativo dell’ingrediente di cui si vuole studiare la distribuzione. Non tutti i componenti della formula sono adatti: un minerale presente in più materie prime, per esempio, può essere difficile da attribuire a un solo ingrediente; una sostanza che si degrada durante il campionamento può creare variazioni apparenti; una componente eccessivamente abbondante può nascondere problemi di distribuzione dei costituenti minori. Il metodo deve dimostrare precisione adeguata rispetto alla variabilità che il processo intende osservare.
Le tecniche disponibili dipendono dal materiale. La cromatografia può consentire di quantificare componenti specifici, mentre alcuni metodi spettroscopici offrono una misura più rapida di caratteristiche globali se sono sostenuti da calibrazioni e convalide adeguate. È importante ricordare che un marcatore chimico può rappresentare la concentrazione del componente scelto, non necessariamente quella di tutti gli altri. La selezione può richiedere prove su più sostanze o un’indagine sulla relazione tra le caratteristiche fisiche degli ingredienti. Questo passaggio va stabilito prima di iniziare le prove di miscelazione.
Il tempo di miscelazione: poco, abbastanza o troppo
Un tempo insufficiente può lasciare zone arricchite e impoverite; aumentarlo può favorire una distribuzione migliore fino a un punto compatibile con la formulazione e l’attrezzatura. Non è però sempre vero che più minuti equivalgano a maggiore uniformità. Le collisioni e i movimenti del letto possono causare segregazione in particolari condizioni, mentre un ingrediente fragile o agglomerabile può modificarsi fisicamente. Per questo i tempi di processo vengono studiati con campioni o misure a intervalli definiti e non con una regola unica applicata a ogni miscela.
Una prova sensata confronta il comportamento a diversi tempi mantenendo stabili le altre variabili, come carico, velocità e ordine di aggiunta. L’obiettivo è individuare un intervallo operativo che produca risultati ripetibili, non il minuto preciso ottenuto una sola volta in un lotto pilota. Studi di tecnologia delle polveri hanno mostrato che differenti esecuzioni nominalmente identiche possono raggiungere l’omogeneità in momenti diversi. La scelta di monitorare ogni lotto o di applicare controlli periodici dipende dal rischio, dalla capacità del processo e dalla robustezza dimostrata del metodo.
Carico del miscelatore e velocità
Il grado di riempimento determina quanto spazio hanno le polveri per muoversi; la velocità modifica forze, attrito e traiettorie. L’effetto esatto dipende dal tipo di miscelatore: a rotazione, a pale, a nastro o con altre geometrie. Una velocità adatta a un carico può non produrre lo stesso esito a un altro, e il valore nominale in giri al minuto non descrive da solo l’energia realmente trasmessa al prodotto. Anche differenze nelle pareti, nell’usura delle pale o nelle caratteristiche delle materie prime possono cambiare il comportamento osservato.
Per definire un intervallo operativo si registrano condizioni reali e risultati analitici associati, prestando attenzione agli estremi di carico previsti. Se una macchina viene impiegata con quantità molto inferiori rispetto a quelle studiate, la distribuzione del materiale può non essere rappresentativa della validazione. Quando si cambia la geometria o la scala del mixer, la semplice conservazione dei minuti e dei giri non è una garanzia di equivalenza. Serve valutare il modo in cui le particelle si muovono e dimostrare nuovamente, dove necessario, l’uniformità ottenuta.
Prelievo dei campioni: l’origine di molti errori
Per valutare la miscela si devono prelevare aliquote rappresentative in posizioni e momenti che possano evidenziare eventuali zone poco miscelate. Prelevare solo dalla superficie accessibile può ignorare fondo, angoli e zone di scarico. La tecnica utilizzata è determinante: un campionatore che si riempie solo quando la polvere scorre facilmente può raccogliere una frazione differente da quella presente nel letto. Carica elettrostatica e coesione possono amplificare l’effetto, facendo apparire variabile una miscela più uniforme di quanto mostrino i numeri dei campioni.
Studi sperimentali hanno confrontato sonde di campionamento differenti e riportato variazioni attribuibili allo strumento e al modo in cui la polvere entra nella camera di prelievo. Il dato non autorizza a dichiarare superiore una certa sonda per ogni formula; mostra che il campionamento è parte del metodo e deve essere verificato. Una procedura dovrebbe definire profondità, volume, sequenza, stato della macchina, numero di campioni e modalità di manipolazione, evitando che il prelievo stesso alteri la distribuzione delle particelle. Anche il trasporto del campione al laboratorio merita attenzione se la miscela tende a segregare.
Quanti punti analizzare nel mixer
Non esiste un numero di punti valido in modo automatico per tutte le dimensioni e le geometrie. Occorre scegliere posizioni che rappresentino il volume, includano eventuali zone di scarsa circolazione e siano compatibili con il metodo di prelievo. Il disegno statistico deve distinguere variabilità tra punti differenti e variabilità tra ripetizioni prelevate nello stesso punto. Se si esaminano molti campioni tutti vicino all’apertura, il numero apparentemente elevato non corregge l’assenza di copertura delle aree critiche. Il piano va definito prima della prova e aggiornato quando emergono evidenze nuove.
Nel settore farmaceutico statunitense esistono linee metodologiche specifiche e una storia di revisioni delle raccomandazioni sul campionamento stratificato. Sono riferimenti utili per comprendere l’importanza della rappresentatività, ma non vanno presentati come una norma numerica direttamente applicabile agli integratori alimentari europei. Anche nel settore dei medicinali una vecchia bozza FDA con quantità fisse di prelievi è stata ritirata e la posizione successiva ha posto l’accento sull’analisi statistica di tutti i replicati e sulla validità del metodo. Il principio trasferibile è la necessità di dati adeguati alla domanda, non la copia di una soglia da un documento fuori ambito.
Come interpretare media e variabilità
La media delle concentrazioni misurate aiuta a valutare se la quantità complessiva del marcatore sia coerente con la formula, ma non basta a descrivere l’uniformità. Campioni molto diversi possono compensarsi e generare una media vicina al valore atteso. Si osservano quindi dispersione, differenze tra punti e eventuali tendenze sistematiche. Il coefficiente di variazione, spesso espresso come CV o RSD, è il rapporto percentuale fra deviazione standard e media, ma il suo significato dipende dal numero di campioni e dalla precisione analitica. Non dovrebbe essere letto come una prova universale di conformità senza criteri predefiniti.
Si considerino tre risultati puramente illustrativi pari a 95, 100 e 105 unità: la media è 100 e la deviazione standard campionaria è 5, per un CV del 5%. Questo valore descrive quei tre numeri, non dimostra che un intero lotto sia conforme a una soglia regolatoria. Se la variabilità del metodo è già elevata, una parte della dispersione attribuita alla miscela può provenire dal laboratorio o dal prelievo. Per valutare il processo occorre separare, quanto possibile, queste componenti e non basarsi su un unico indicatore calcolato automaticamente dal foglio elettronico.
Variazione tra posizioni e replicati
Due tipi di variabilità possono avere significati molto diversi. Se i campioni dello stesso punto sono simili ma una posizione del mixer è sistematicamente più concentrata, il problema può riguardare la distribuzione spaziale. Se i replicati prelevati nello stesso punto differiscono molto, potrebbero essere presenti eterogeneità su scala ridotta, errori del campionatore o variabilità analitica. Il piano deve prevedere la possibilità di distinguerli, perché le azioni correttive non saranno le stesse. Aumentare semplicemente il tempo di miscelazione quando il problema è una sonda non rappresentativa potrebbe non risolvere nulla.
È utile rappresentare graficamente i risultati per punto, tempo e lotto, evitando di nascondere tutto in una media globale. Le prove su lotti indipendenti forniscono informazioni di ripetibilità più solide di molte misure ripetute sullo stesso prelievo. Quando emerge un comportamento inatteso si possono usare metodi ortogonali o campioni del prodotto finito per verificare se il segnale è reale. La discussione deve restare aperta fino a una conclusione sostenuta dai dati, senza trasformare ogni scostamento analitico in una condanna automatica del mixer.
Segregazione durante scarico e trasferimento
Una miscela può essere uniforme nel recipiente e separarsi durante lo scarico se particelle di diversa dimensione o densità seguono percorsi differenti. La caduta in una tramoggia, le vibrazioni, il trasporto pneumatico o lo scorrimento prolungato possono favorire cambiamenti nella distribuzione. Per una linea di compresse o capsule questo problema è particolarmente rilevante perché la macchina successiva può ricevere porzioni di miscela con composizione diversa all’inizio e alla fine della lavorazione. Il piano di processo dovrebbe quindi includere l’osservazione del trasferimento e dell’alimentazione, non soltanto un campione del mixer fermo.
Il comportamento dipende dalle caratteristiche del flusso e dalla scala delle particelle. Se si modifica l’altezza di caduta, la geometria di un raccordo o la forma del contenitore intermedio, la storia di segregazione può cambiare. Le prove possono prevedere campioni durante lo scarico e nel prodotto in-process, scelti in base al rischio. La capacità del mixer di creare un buon blend resta necessaria, ma non garantisce da sola che l’operazione di riempimento riceva una composizione stabile lungo tutta la produzione.
Uniformità della miscela e uniformità delle unità
Il risultato analitico sulle polveri descrive la miscela campionata in quel momento. L’unità finita aggiunge altre fonti di variabilità: alimentazione della pressa o dell’incapsulatrice, dosaggio volumetrico, peso delle unità e possibile separazione della polvere. Per una confezione in polvere possono intervenire la fase di riempimento e il successivo comportamento del contenuto durante trasporto o utilizzo. È quindi importante non equiparare automaticamente una bassa dispersione nel mixer alla conformità di tutte le capsule o compresse prodotte.
Un piano di validazione può correlare campioni della miscela con campioni prelevati in momenti rappresentativi della lavorazione e, quando appropriato, con analisi del prodotto finito. Il metodo di misura e i criteri di accettazione devono corrispondere alla caratteristica richiesta dalla specifica, rispettando il quadro normativo alimentare applicabile. La verifica dei pesi delle unità non sostituisce la misura di un componente che può essere distribuito in modo irregolare. Più che cercare un numero magico di minuti, interessa dimostrare che il processo consegna la composizione prevista alla fase di dosaggio.
NIR in linea: opportunità e limiti
La spettroscopia nel vicino infrarosso può osservare in modo rapido le variazioni di alcune caratteristiche della miscela durante la lavorazione, purché sia stata sviluppata una calibrazione valida per le sostanze e l’intervallo di concentrazione considerati. Studi sperimentali hanno confrontato monitoraggio NIR con campionamento stratificato e HPLC, mostrando una possibile complementarità tra dati continui e misure di riferimento. La tecnica non rende superflua la domanda su quale quantità di materiale venga effettivamente osservata dalla sonda, né risolve automaticamente problemi di campionamento o di scarsa rappresentatività spaziale.
Se una finestra ottica misura sempre la stessa zona, potrebbe non cogliere un accumulo in un altro punto. La variazione di umidità, densità e granulometria può influire sul segnale e sulla stima del modello. Una misura in uscita dal mixer può ridurre alcuni limiti del prelievo statico, ma richiede una valutazione del flusso e dell’interfaccia di misura. Per comprendere le differenze fra identificazione delle materie prime e monitoraggio quantitativo è utile la nostra guida sulla spettroscopia NIR.
Il lotto pilota serve a scoprire i punti deboli
Un lotto pilota permette di osservare come la formula si comporti nelle attrezzature disponibili prima di una produzione più ampia. È utile documentare caratteristiche fisiche degli ingredienti, ordine di carico, tempi, velocità, grado di riempimento, perdite e modalità di scarico. I campioni devono essere scelti per poter rispondere a domande concrete: esiste una zona di concentrazione? La distribuzione cambia quando si scarica? La prima frazione riempita è simile all’ultima? Le risposte possono motivare modifiche di processo, non solo un giudizio favorevole o sfavorevole.
Una prova eseguita con carico piccolo non dimostra automaticamente il comportamento alla scala industriale. L’effetto dell’aumento di volume e della geometria non va ignorato, anche quando il miscelatore appartiene alla stessa famiglia. Per approfondire il passaggio dalla formula alla produzione si veda l’articolo sui lotti pilota degli integratori. La validazione è più credibile quando descrive condizioni operative realmente impiegabili, incluse le variazioni autorizzate, e non un’esecuzione ideale difficilmente ripetibile.
Criteri di accettazione: perché non basta una soglia generica
La specifica del prodotto definisce la caratteristica da garantire; il metodo di prova deve essere sufficientemente affidabile per misurarla. I criteri di uniformità sono quindi legati al marcatore, al tipo di dose, al rischio e alla capacità analitica. Copiare una soglia percentuale usata per un’altra formula può produrre un requisito troppo permissivo o impossibile da dimostrare. Il piano dovrebbe dichiarare in anticipo come verranno trattati valori fuori intervallo, differenze tra punti, risultati incoerenti e dati mancanti. È essenziale non scegliere i criteri soltanto dopo aver visto un esito sperimentale.
Anche le condizioni di campionamento vanno definite prima delle prove. Se si cambia una sonda o si aumenta il numero di prelievi perché la prima serie è sfavorevole, occorre documentare la modifica e valutarne la ragione. I criteri per prodotti alimentari devono derivare dal quadro applicabile e dalle specifiche giustificate; non si deve applicare come legge generale degli integratori una particolare regola di uniformità delle dosi studiata per medicinali. La letteratura farmaceutica offre lezioni metodologiche preziose, ma il settore regolatorio e i requisiti di prodotto non coincidono automaticamente.
Cosa fare davanti a un risultato discordante
Una serie di campioni con ampia dispersione richiede un’indagine prima di attribuire la causa a una miscelazione insufficiente. Si può verificare l’identificazione del campione, il metodo analitico, la procedura di prelievo, la rappresentatività dei punti e la cronologia del processo. Se il problema riguarda davvero la distribuzione, occorre valutare che cosa fare del lotto coinvolto secondo istruzioni approvate, senza procedere automaticamente a una nuova miscelazione che potrebbe peggiorare la segregazione o rendere incerta la storia dei dati. Ogni scelta deve restare tracciabile.
Le prove di conferma possono utilizzare un metodo indipendente o campioni prelevati in condizioni documentate. Se una sonda ha raccolto sistematicamente materiale più fine, il risultato della sua analisi può avere un bias che non rappresenta l’intero lotto. L’indagine deve comprendere le parti già trasferite alla fase successiva e gli eventuali prodotti finiti. Quando il processo viene corretto, la modifica può richiedere nuove evidenze di uniformità. Chiudere il problema con un valore medio favorevole senza spiegare gli scostamenti lascia irrisolto il rischio principale.
Quando rivalutare il processo di miscelazione
Il cambio di un ingrediente, della granulometria, del fornitore, dell’ordine di aggiunta o della scala del lotto può alterare la distribuzione. Anche l’introduzione di un nuovo mixer, la modifica di una pala o la sostituzione di un trasporto di polvere merita una valutazione dell’impatto. Il piano qualità dovrebbe prevedere come decidere se bastano prove mirate o se occorre una nuova verifica più ampia. La decisione dipende dal rischio, dalle evidenze esistenti e dall’effetto atteso, non da un intervallo temporale fisso che prescinda dalle condizioni di processo.
I dati storici possono mostrare l’eventuale deriva: aumento di dispersione tra punti, differenze tra inizio e fine produzione o anomalie di riempimento. Conviene conservarli in modo leggibile e collegato a versioni della formula e delle istruzioni. La verifica nel tempo deve permettere di correggere un problema prima che diventi una non conformità del prodotto finito. Per un committente conto terzi, un processo robusto è quello che può essere descritto con parametri, campioni e risultati ripetibili, non quello per cui si afferma genericamente che «il mixer miscela sempre bene».
Il ruolo delle registrazioni di lotto
La scheda di produzione è il collegamento fra le quantità effettivamente caricate, la cronologia della miscelazione e i risultati dei controlli. Dovrebbe permettere di verificare ingredienti, codici lotto, pesate, sequenza di aggiunta, tempi, velocità o impostazioni rilevanti, identificazione della macchina, prelievi e destino dei campioni. Se il materiale viene trasferito, occorre mantenere il collegamento con contenitori intermedi e con i lotti delle unità finite. La documentazione di un campione privo di indicazione del punto e del momento del prelievo ne riduce molto l’utilità.
Le istruzioni devono consentire a operatori differenti di ripetere il processo senza interpretazioni arbitrarie, lasciando spazio a una registrazione delle deviazioni realmente accadute. Un confronto con la guida sul frazionamento delle materie prime e la tracciabilità aiuta a comprendere perché le informazioni di pesata siano necessarie ma non sufficienti a dimostrare la distribuzione. La registrazione non crea qualità da sola: permette però di capire che cosa è stato fatto e di collegare gli eventuali risultati fuori specifica alle condizioni reali.
Domande frequenti sulla miscelazione delle polveri
Un tempo più lungo rende sempre la miscela più uniforme?
No. Il tempo utile dipende da formula e macchina; in alcune condizioni un trattamento prolungato può favorire segregazione o alterazioni fisiche. Servono prove sul processo reale.
Il colore uniforme dimostra che tutti i componenti siano distribuiti?
No. Il colore può essere poco sensibile ai componenti presenti a basso dosaggio. Occorre un marcatore analitico appropriato e un piano di campionamento rappresentativo.
Se il coefficiente di variazione è basso, il lotto è automaticamente conforme?
No. Bisogna valutare la media, i punti, il numero di campioni, il metodo e i criteri definiti per quel prodotto. Il CV da solo può nascondere problemi o riflettere un campionamento distorto.
La miscela può separarsi dopo il mixer?
Sì. Scarico, trasporto, vibrazioni e riempimento possono alterare la distribuzione. La verifica deve considerare le fasi in cui il materiale raggiunge le unità o confezioni finali.
Per una produzione conto terzi conta il processo completo
La validazione della miscelazione ha senso quando collega ingredienti, parametri, punti di campionamento, prestazioni analitiche e risultato sul prodotto effettivamente confezionato. Una singola lettura del mixer non può rappresentare tutti i passaggi successivi. Le prove devono essere progettate per vedere le possibili differenze e interpretate senza confondere variabilità reale con errore di prelievo. Un piano ben costruito individua i limiti della formula e dell’attrezzatura, consente di gestire una deviazione e sostiene le decisioni prima del rilascio del lotto.
È possibile migliorare il processo con premiscele, ordine di carico più adatto, regolazione del tempo o modifiche al trasferimento, ma ogni intervento deve essere verificato e documentato. Per chi affida una formula a un produttore, il dato più importante non è il numero di giri dichiarato dal mixer: è la capacità di mostrare che la composizione rimanga adeguatamente distribuita fino al confezionamento, entro criteri scientificamente motivati.
Fonti
- Garcia TP, Taylor MK, Pande GS, Comparison of the performance of two sample thieves for the determination of the content uniformity of a powder blend, Pharmaceutical Development and Technology, 1998. DOI 10.3109/10837459809028474.
- Garcia TP e coll., The development of a blend-sampling technique to assess the uniformity of a powder mixture, Drug Development and Industrial Pharmacy, 2001. DOI 10.1081/ddc-100103729.
- El-Hagrasy AS e coll., Near-infrared spectroscopy and imaging for the monitoring of powder blend homogeneity, Journal of Pharmaceutical Sciences, 2001. DOI 10.1002/jps.1082.
- Bakri B e coll., Assessment of powder blend uniformity: Comparison of real-time NIR blend monitoring with stratified sampling in combination with HPLC and at-line NIR Chemical Imaging, European Journal of Pharmaceutics and Biopharmaceutics, 2015. DOI 10.1016/j.ejpb.2015.10.002.
- Rangel-Gil RS e coll., Blend uniformity monitoring in a continuous manufacturing mixing process for a low-dosage formulation using a stream sampler and near infrared spectroscopy, International Journal of Pharmaceutics, 2024. DOI 10.1016/j.ijpharm.2024.124478.
- US FDA, Questions and Answers on Current Good Manufacturing Practice, Production and Process Controls, riferimento metodologico sul campionamento dei blend farmaceutici e sul ritiro di una precedente bozza, non prescrizione UE per integratori.
- Regolamento (CE) n. 178/2002 sulla sicurezza alimentare e regolamento (CE) n. 852/2004 sull’igiene degli alimenti.
Nota editoriale: articolo realizzato con assistenza di intelligenza artificiale e verifica delle fonti elencate. L’immagine originale è illustrativa e non documenta un protocollo sperimentale realmente eseguito da Noebis Pharma. Le informazioni non sostituiscono il parere del responsabile qualità, un piano di campionamento validato per la formula concreta e la valutazione dei risultati sui lotti effettivi. Aggiornamento: ottobre 2026.