Nella produzione conto terzi di integratori alimentari la velocità di una comprimitrice o di un’incapsulatrice racconta soltanto una parte della storia. Un ordine può attendere materie prime, una revisione grafica, un cambio formato o una verifica documentale anche quando le macchine sono disponibili. Il metodo Lean aiuta a vedere queste attese e a migliorare il flusso della commessa, senza confondere l’efficienza con la riduzione dei controlli.
Questa guida collega cinque strumenti applicabili, con gli opportuni adattamenti, a uno stabilimento che realizza compresse, capsule e confezionamento di integratori: Value Stream Mapping (VSM), takt time, OEE, SMED e poka-yoke. Non sono certificazioni, né sostituiscono procedure di igiene, rintracciabilità, controlli di processo o decisioni di rilascio del lotto.
Perché una macchina veloce non garantisce una consegna veloce
Il tempo che interessa al committente inizia prima della lavorazione e termina quando il lotto è effettivamente disponibile secondo le condizioni concordate. Tra questi due punti convivono attività a valore tecnico, passaggi di approvazione e attese. Aumentare la velocità di una singola macchina può non cambiare la data di consegna se la fase limitante è, per esempio, il confezionamento o la disponibilità di un componente.
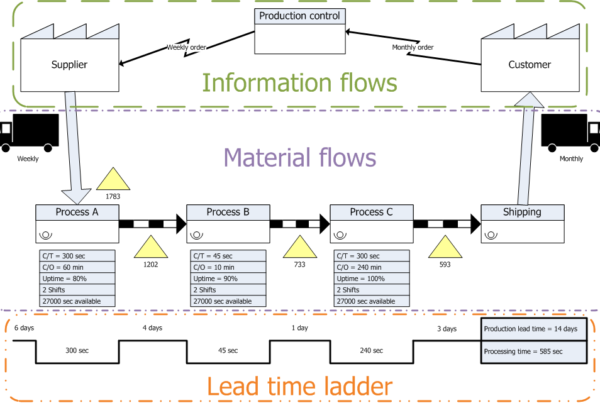
Per questo conviene distinguere tre grandezze: il tempo ciclo di una lavorazione, il tempo di attraversamento dell’intera commessa e la capacità dimostrata di ogni fase. Per approfondire il flusso dall’ordine alla consegna si può partire dalla nostra guida al Value Stream Mapping negli integratori.
Cinque strumenti Lean e la domanda a cui rispondono
| Strumento | Domanda operativa | Quando è utile |
|---|---|---|
| VSM | Dove si accumulano attese fra ordine, materiali, fabbrica e consegna? | Quando il tempo complessivo è lungo ma le ore effettive di lavorazione sono limitate. |
| Takt time e bilanciamento | Quale ritmo è richiesto e quale stazione limita il flusso? | Quando miscelazione, produzione e confezionamento procedono a ritmi differenti. |
| OEE | Quanto incidono fermate, perdite di prestazione e scarti? | Quando la produzione effettiva è inferiore a quella attesa da una macchina. |
| SMED | Quali preparazioni possono essere organizzate meglio durante un cambio lotto o formato? | Quando attrezzaggi e transizioni assorbono una quota rilevante del turno. |
| Poka-yoke | Come rendere più difficile uno scambio di componenti o etichette? | Quando prodotti simili condividono flaconi, grafiche o configurazioni di linea. |
Gli strumenti rispondono a domande diverse. Non serve applicarli tutti contemporaneamente: il primo passo è identificare il problema osservabile, raccogliere dati affidabili e scegliere il metodo coerente con quel problema.
Un percorso operativo per introdurre il miglioramento
- Definire una famiglia di prodotti. Scegliere un gruppo con processo e formato confrontabili. Sommare dati di prodotti molto diversi produce medie poco utili.
- Tracciare il flusso reale. Dall’approvazione del brief al lotto disponibile, registrare fasi, passaggi informativi e attese. Il valore della mappa è descrivere ciò che accade, non ciò che dovrebbe accadere sulla procedura.
- Separare capacità nominale e capacità effettiva. Rilevare tempi di ciclo, fermate, quantità conformi e durata dei cambi. Per gli indicatori di macchina, la guida all’OEE delle linee di integratori contiene formule ed esempi di calcolo.
- Individuare il vincolo. Verificare se la maggiore attesa nasce da una stazione lenta, da componenti mancanti, da controlli programmati o da cambi di formato non preparati. I dati devono distinguere queste cause.
- Provare una modifica circoscritta. Per esempio, predisporre utensili e documenti prima dell’arresto consentito, rendere inequivocabile la selezione delle etichette o ridurre passaggi superflui di informazione. Ogni modifica resta soggetta alle verifiche pertinenti.
- Misurare e standardizzare. Confrontare prima e dopo usando la stessa definizione di indicatore, registrare eventuali scostamenti e aggiornare le istruzioni di lavoro solo dopo l’approvazione prevista dal sistema qualità.
Esempio illustrativo: due lotti con confezioni differenti
L’esempio seguente è ipotetico e non rappresenta dati di produzione Noebis Pharma. Una linea termina un lotto in flaconi da 60 capsule e deve passare a un prodotto con confezione ed etichetta differenti. La sola velocità della macchina non descrive il tempo necessario al cambio: possono servire rimozione dei materiali precedenti, pulizia secondo procedura, identificazione dei nuovi componenti, regolazione, controllo della stampa e verifiche iniziali.
Un’osservazione di tipo SMED può mostrare che alcuni documenti, utensili e componenti autorizzati vengono cercati soltanto dopo il fermo. Prepararli in anticipo può rendere il cambio più ordinato. Un controllo poka-yoke sulla corrispondenza fra codice articolo e bobina grafica può ridurre il rischio di montare un’etichetta sbagliata. Il VSM, invece, rende visibili le attese fra conferma dell’ordine e disponibilità della linea.
La regola resta la stessa: un cambio più rapido non autorizza a saltare la pulizia, la verifica di line clearance, i controlli d’identità o le registrazioni necessarie. La guida allo SMED per compresse e capsule distingue proprio le attività organizzabili da quelle che devono restare vincolate alla procedura.
Quali indicatori leggere insieme
- Lead time della commessa: tempo complessivo tra due tappe definite, misurato sempre con lo stesso criterio.
- Tempo ciclo e colli di bottiglia: ritmo effettivo delle operazioni che determinano l’uscita del prodotto.
- Fermate e cambio formato: frequenza, durata e cause, senza nascondere i tempi necessari ai controlli.
- Quantità conformi e scarti: dati utili per l’analisi del processo, distinti dalla decisione sul rilascio del lotto.
- Errori intercettati prima del confezionamento: segnalazioni da interpretare con attenzione; un aumento iniziale può riflettere una maggiore capacità di individuazione.
Un OEE elevato da solo non certifica la qualità di un integratore, così come un lead time breve non prova che le etichette siano corrette. Gli indicatori funzionano quando hanno definizioni trasparenti, confronti omogenei e responsabilità assegnate.
La qualità non è uno spreco da eliminare
Nel settore alimentare, migliorare l’efficienza significa anche evitare errori che generano rilavorazioni, blocchi e reclami. Per questo il miglioramento deve rispettare le procedure applicabili alla specifica lavorazione: gestione dei lotti, igiene, allergeni quando pertinenti, approvazione della grafica, identificazione dei materiali, controlli e tracciabilità. Non si abbrevia un’attività necessaria alla conformità soltanto per far crescere un indicatore.
Per una commessa conto terzi conta anche la chiarezza delle dipendenze: un’etichetta ancora in revisione oppure un componente non disponibile può spostare il calendario anche se la capacità produttiva è libera. Il cronoprogramma con Gantt degli integratori conto terzi aiuta a leggere queste tappe senza promettere una durata identica per ogni progetto.
Checklist per il brand che valuta un produttore conto terzi
Prima di confrontare due offerte, conviene raccogliere risposte concrete a queste domande:
- Il preventivo distingue formula, lavorazione, confezionamento, materiali e attività di controllo?
- Quali approvazioni del committente devono arrivare prima di acquistare etichette e packaging?
- Il tempo di consegna include gli approvvigionamenti e le verifiche previste?
- Quali sono i vincoli del formato: compressa, capsula, flacone, tappo e quantità per confezione?
- Come vengono gestiti i cambi prodotto e le revisioni delle grafiche?
- Quali dati sono condivisibili per seguire l’avanzamento della commessa senza divulgare informazioni riservate?
- Chi segnala le non conformità e come viene concordata l’eventuale modifica del progetto?
- Quali elementi possono cambiare costo o calendario dopo l’approvazione iniziale?
La checklist non sostituisce una specifica tecnica. Serve a rendere il confronto fra fornitori più leggibile e a ridurre gli equivoci nelle prime fasi. Per predisporre i dati utili, leggi anche come richiedere un preventivo per integratori conto terzi.
Domande frequenti
Il metodo Lean è obbligatorio per produrre integratori?
No: Lean indica una famiglia di metodi organizzativi e di miglioramento. Non va presentato come certificazione o requisito legale specifico per gli integratori alimentari.
Bisogna raggiungere un valore OEE uguale per tutte le macchine?
No. Un confronto richiede definizioni, prodotti, calendari e condizioni operative omogenee. Un indice isolato non permette di valutare né un intero stabilimento né la conformità di un lotto.
Lo SMED permette di ridurre le operazioni di pulizia?
Può aiutare a preparare e organizzare le attività di cambio, ma non autorizza a eliminare passaggi necessari di igiene, controllo e documentazione.
Un produttore conto terzi deve comunicare tutti i propri indicatori interni?
La trasparenza utile al committente riguarda requisiti, responsabilità, avanzamento e risultati concordati. Il perimetro dei dati condivisi va definito contrattualmente e nel rispetto della riservatezza.
Dal flusso produttivo al progetto commerciale
La produzione snella non è una promessa di tempi minimi a ogni costo. È un modo disciplinato di capire dove si perde tempo, prevenire errori e pianificare meglio, mantenendo distinti efficienza, qualità e conformità. Se stai sviluppando una linea a marchio tuo, puoi partire dal servizio di produzione conto terzi di integratori Noebis Pharma e inviare una richiesta con formula, formato, quantità e packaging desiderati attraverso la pagina Contatti.