Durante lo sviluppo di un integratore, modificare un parametro alla volta può sembrare il modo più semplice per migliorare una miscela o un processo. Si aumenta il tempo di miscelazione, si osserva il risultato, poi si cambia la percentuale di riempimento del miscelatore e si ripete la prova. Il limite di questo approccio è che le variabili possono interagire: un tempo di lavorazione utile quando la macchina è poco carica può produrre un esito diverso con un riempimento maggiore, mentre un cambiamento del materiale può alterare l’effetto della stessa regolazione. Il Design of Experiments, spesso abbreviato in DOE o DoE, permette di progettare prove strutturate in cui più fattori vengono studiati in modo coordinato.
Il DOE non è una ricetta universale né sostituisce la competenza formulativa. Aiuta invece a trasformare una domanda tecnica in un piano di esperimenti con fattori, livelli, risultati misurabili e criteri di interpretazione definiti prima di iniziare. Può essere utile per studiare scorrevolezza, omogeneità di miscelazione, comportamento di riempimento o caratteristiche fisiche delle unità prodotte. La sicurezza e la conformità del prodotto rimangono prerequisiti: non si devono realizzare prove incompatibili con le specifiche o con i controlli pertinenti soltanto per completare una matrice statistica. In questa guida esaminiamo un esempio fattoriale a tre variabili, le interazioni, la randomizzazione, le repliche e il passaggio dalla prova pilota alla conferma produttiva, distinguendo i riferimenti statistici generali dalle norme specifiche del settore alimentare.
Che cos’è il DOE e perché è diverso da procedere per tentativi
Nel linguaggio statistico un esperimento pianificato serve a osservare come una o più variabili di risposta cambiano in funzione di fattori controllati. Il DOE organizza la scelta dei livelli, l’ordine delle prove e l’analisi dei risultati per ricavare informazioni utilizzabili. Non significa necessariamente eseguire un numero enorme di prove: spesso una matrice ben costruita fornisce più conoscenza rispetto a molte modifiche isolate, perché permette di stimare effetti combinati e di distinguere meglio le variabili rilevanti.
Il riferimento terminologico internazionale ISO 3534-3:2013 riguarda il vocabolario e i simboli del disegno degli esperimenti. L’edizione 2013 risulta tuttora in vigore dopo la conferma del 2024. Il NIST/SEMATECH Engineering Statistics Handbook offre un inquadramento accessibile delle tecniche di analisi statistica industriale. Questi documenti costituiscono riferimenti metodologici: non impongono a ogni produttore di integratori di applicare una particolare matrice fattoriale.
Una revisione di Grangeia e collaboratori sulla qualità in fase di progettazione nell’industria farmaceutica, DOI 10.1016/j.ejpb.2019.12.007, evidenzia l’impiego di disegni fattoriali per selezionare i fattori rilevanti e di superfici di risposta per l’ottimizzazione. L’esperienza farmaceutica è utile per comprendere il metodo, ma non trasforma automaticamente ogni procedura del settore medicinale in un requisito giuridico per gli integratori alimentari.
Partire dalla domanda tecnica e dalle risposte misurabili
Una domanda vaga come «come migliorare la miscela?» deve essere trasformata in qualcosa che si possa osservare. Per esempio: quali condizioni di riempimento del miscelatore e quali tempi di lavorazione sono associati a una minore variabilità delle misure ottenute da campioni rappresentativi? Quale combinazione produce un comportamento più regolare al successivo dosaggio, mantenendo controlli e qualità previsti? Definire la domanda evita di raccogliere molti dati che, alla fine, non aiutano a scegliere un’impostazione tecnica.
Le risposte sono le grandezze misurate per confrontare le prove. Possono comprendere la variabilità di un parametro analitico, il peso delle unità, la frazione di materiale trattenuta a un setaccio, l’andamento della scorrevolezza o la frequenza di un difetto di processo. È importante che il metodo di misura sia appropriato e che gli strumenti abbiano una prestazione adeguata: se il rumore analitico è elevato rispetto alle differenze da studiare, il DOE può generare risultati apparentemente interessanti ma poco riproducibili.
Quando sono presenti più risposte bisogna stabilire in anticipo come interpretarle. Ridurre la variabilità di peso non può giustificare una perdita di omogeneità della miscela; aumentare la velocità della linea non rende irrilevante un difetto di integrità della capsula. Un obiettivo multiplo richiede criteri chiari e un vincolo esplicito su ciò che non può essere compromesso.
Fattori, livelli e variabili che non possiamo controllare
Un fattore è una variabile che si decide di modificare o confrontare nel piano sperimentale, come il tempo di miscelazione o un parametro di processo. Un livello è una delle condizioni assegnate al fattore, per esempio un valore basso e uno alto, scelti nell’intervallo tecnicamente consentito. I livelli non sono necessariamente due: disegni più complessi possono utilizzare valori centrali e ulteriori punti di osservazione. È essenziale definire limiti di prova coerenti con la sicurezza, la fattibilità dell’impianto e le condizioni già validate o autorizzate.
Accanto ai fattori controllati esistono variabili che non è semplice mantenere costanti, come differenze fra lotti di materia prima, condizioni ambientali o operatore. Ignorarle non le elimina: può essere più utile registrarle e, quando appropriato, impiegarle come blocchi sperimentali. In questo modo si riduce il rischio di attribuire al fattore A un cambiamento che in realtà dipende da una nuova materia prima utilizzata soltanto nelle ultime prove.
Il piano deve documentare anche le condizioni fisse: formula approvata, attrezzatura, metodo analitico, numero di campioni, modalità di prelievo e criteri per trattare prove interrotte o non valide. Senza queste informazioni non è possibile capire se due risultati differenti siano dovuti ai fattori studiati o a una modifica accidentale del contesto.
Un esempio didattico con tre fattori e due livelli
Immaginiamo di voler studiare una miscela destinata a capsule, lavorando in un contesto sperimentale autorizzato e con specifiche pertinenti. Tre fattori potrebbero essere il tempo di miscelazione (A), il livello di riempimento del miscelatore (B) e una modalità controllata di trasferimento della miscela (C). Per ciascuno si scelgono due condizioni, indicate con «basso» e «alto». I valori reali vanno selezionati sulla base di prove di fattibilità e dell’impianto concreto; qui utilizziamo soltanto simboli per non presentare impostazioni arbitrarie come istruzioni di produzione.
Un disegno fattoriale completo a tre fattori con due livelli per fattore richiede 2³ = 8 combinazioni. La tabella seguente riporta una matrice convenzionale: le righe rappresentano combinazioni, non un ordine obbligatorio di esecuzione. L’ordine operativo effettivo può essere randomizzato o bloccato secondo il progetto. La risposta potrebbe essere, per esempio, un indice misurato di variabilità di una caratteristica della miscela, purché il metodo sia appropriato al materiale.
| Combinazione | A: tempo | B: riempimento | C: trasferimento |
|---|---|---|---|
| 1 | Basso | Basso | Basso |
| 2 | Alto | Basso | Basso |
| 3 | Basso | Alto | Basso |
| 4 | Alto | Alto | Basso |
| 5 | Basso | Basso | Alto |
| 6 | Alto | Basso | Alto |
| 7 | Basso | Alto | Alto |
| 8 | Alto | Alto | Alto |
Questa matrice consente, con un’analisi statistica appropriata, di studiare effetti principali e possibili interazioni. Otto prove eseguite senza repliche, però, non forniscono automaticamente una stima indipendente dell’errore sperimentale quando si tenta di adattare un modello saturo contenente tutti gli effetti. È quindi importante progettare anche repliche, punti di verifica o ipotesi modellistiche giustificate, in funzione della precisione necessaria. Il numero «otto» non è un piano universalmente sufficiente per validare una formulazione commerciale.
Effetti principali e interazioni: ciò che le prove isolate possono nascondere
Un effetto principale descrive, in un modello definito, la variazione media della risposta associata al cambiamento di un fattore. Un’interazione indica che l’effetto di un fattore dipende dal livello di un altro. Nel nostro esempio, un aumento del tempo di miscelazione potrebbe essere associato a risultati differenti quando il miscelatore è poco carico rispetto a quando è molto carico. Ciò significa che scegliere il «miglior tempo» senza considerare il riempimento potrebbe essere una conclusione troppo semplice.
Il modello fattoriale può includere termini dei singoli fattori e delle loro combinazioni, ma non ogni coefficiente stimato è automaticamente affidabile o significativo. Bisogna valutare variabilità, qualità dei dati, adeguatezza del modello e incertezza delle stime. È particolarmente importante evitare di spiegare un effetto apparentemente forte con una storia causale inventata dopo aver visto il risultato: una relazione statistica in un intervallo sperimentale richiede conferma tecnica.
La variabilità delle polveri rende questa prudenza ancora più necessaria. Dimensione delle particelle, densità, cariche elettrostatiche e umidità possono influenzare più risposte contemporaneamente. Se il comportamento cambia durante lo scarico, non basta attribuire la variazione a una lunga miscelazione. Per approfondire il ruolo delle polveri è utile la nostra guida alla validazione della miscelazione.
Randomizzazione e blocchi: perché l’ordine delle prove conta
Eseguire sempre prima tutte le condizioni «basse» e poi quelle «alte» può introdurre una distorsione se nel frattempo cambiano temperatura, umidità, operatore o stato della macchina. La randomizzazione dell’ordine delle prove aiuta a distribuire l’influenza di alcune variabili non controllate e rafforza la possibilità di attribuire le differenze osservate ai fattori assegnati. Tuttavia la randomizzazione deve essere compatibile con le condizioni tecniche e di sicurezza: non si deve creare un rischio per il prodotto per rispettare meccanicamente un ordine casuale.
Il blocco può essere utile quando una variabile nota non può essere eliminata, per esempio se le prove devono essere eseguite in due giornate o con due lotti di una materia prima. Il progetto può distribuire opportunamente le condizioni entro ciascun blocco e includere la sua influenza nell’analisi. È importante che il blocco venga deciso nel disegno, non inventato dopo aver osservato risultati inattesi.
Per macchine con tempi di setup significativi possono essere necessari disegni con restrizioni alla randomizzazione o strutture split-plot, che richiedono modelli e interpretazioni specifiche. Non è appropriato trattare tutte le misure come indipendenti se più osservazioni derivano dalla medesima singola preparazione. La corretta unità sperimentale va distinta dal numero di misure ripetute sullo stesso campione.
Repliche e misure ripetute non sono necessariamente equivalenti
Ripetere l’analisi su tre aliquote prelevate dalla stessa miscela non equivale sempre a rifare tre volte la produzione con condizioni indipendenti. Le misure replicate sul medesimo lotto possono aiutare a caratterizzare la variabilità del campionamento o del metodo, ma non stimano necessariamente tutta la variabilità che si avrebbe fra preparazioni indipendenti. È necessario distinguere replicazione sperimentale, misure tecniche ripetute e sottocampionamento.
Questo problema è noto come pseudoreplicazione quando si attribuisce indipendenza statistica a osservazioni che condividono la medesima unità sperimentale. Una tabella con molte righe può dare l’impressione di un campione ampio, ma se tutte le misure derivano da una sola preparazione non offre necessariamente informazioni sufficienti sulla riproducibilità tra lotti. Prima del DOE conviene indicare che cosa viene ripetuto e quale fonte di variabilità si intende stimare.
Nel caso di capsule o compresse, la valutazione può richiedere sia campioni della miscela sia unità prodotte in differenti momenti, con criteri di prelievo appropriati. L’obiettivo non è moltiplicare i test senza misura, ma collegare ogni replica a una domanda tecnica esplicita.
Quando aggiungere punti centrali e studiare la curvatura
Un piano a due livelli consente di studiare variazioni fra condizioni estreme dell’intervallo scelto, ma non descrive necessariamente una risposta curva. Se l’effetto di un fattore non è lineare, il valore intermedio potrebbe comportarsi in modo diverso da quanto previsto dalla sola retta fra gli estremi. L’aggiunta di punti centrali può aiutare a valutare indicazioni di curvatura e fornire informazioni aggiuntive, purché il progetto e l’analisi statistica siano appropriati.
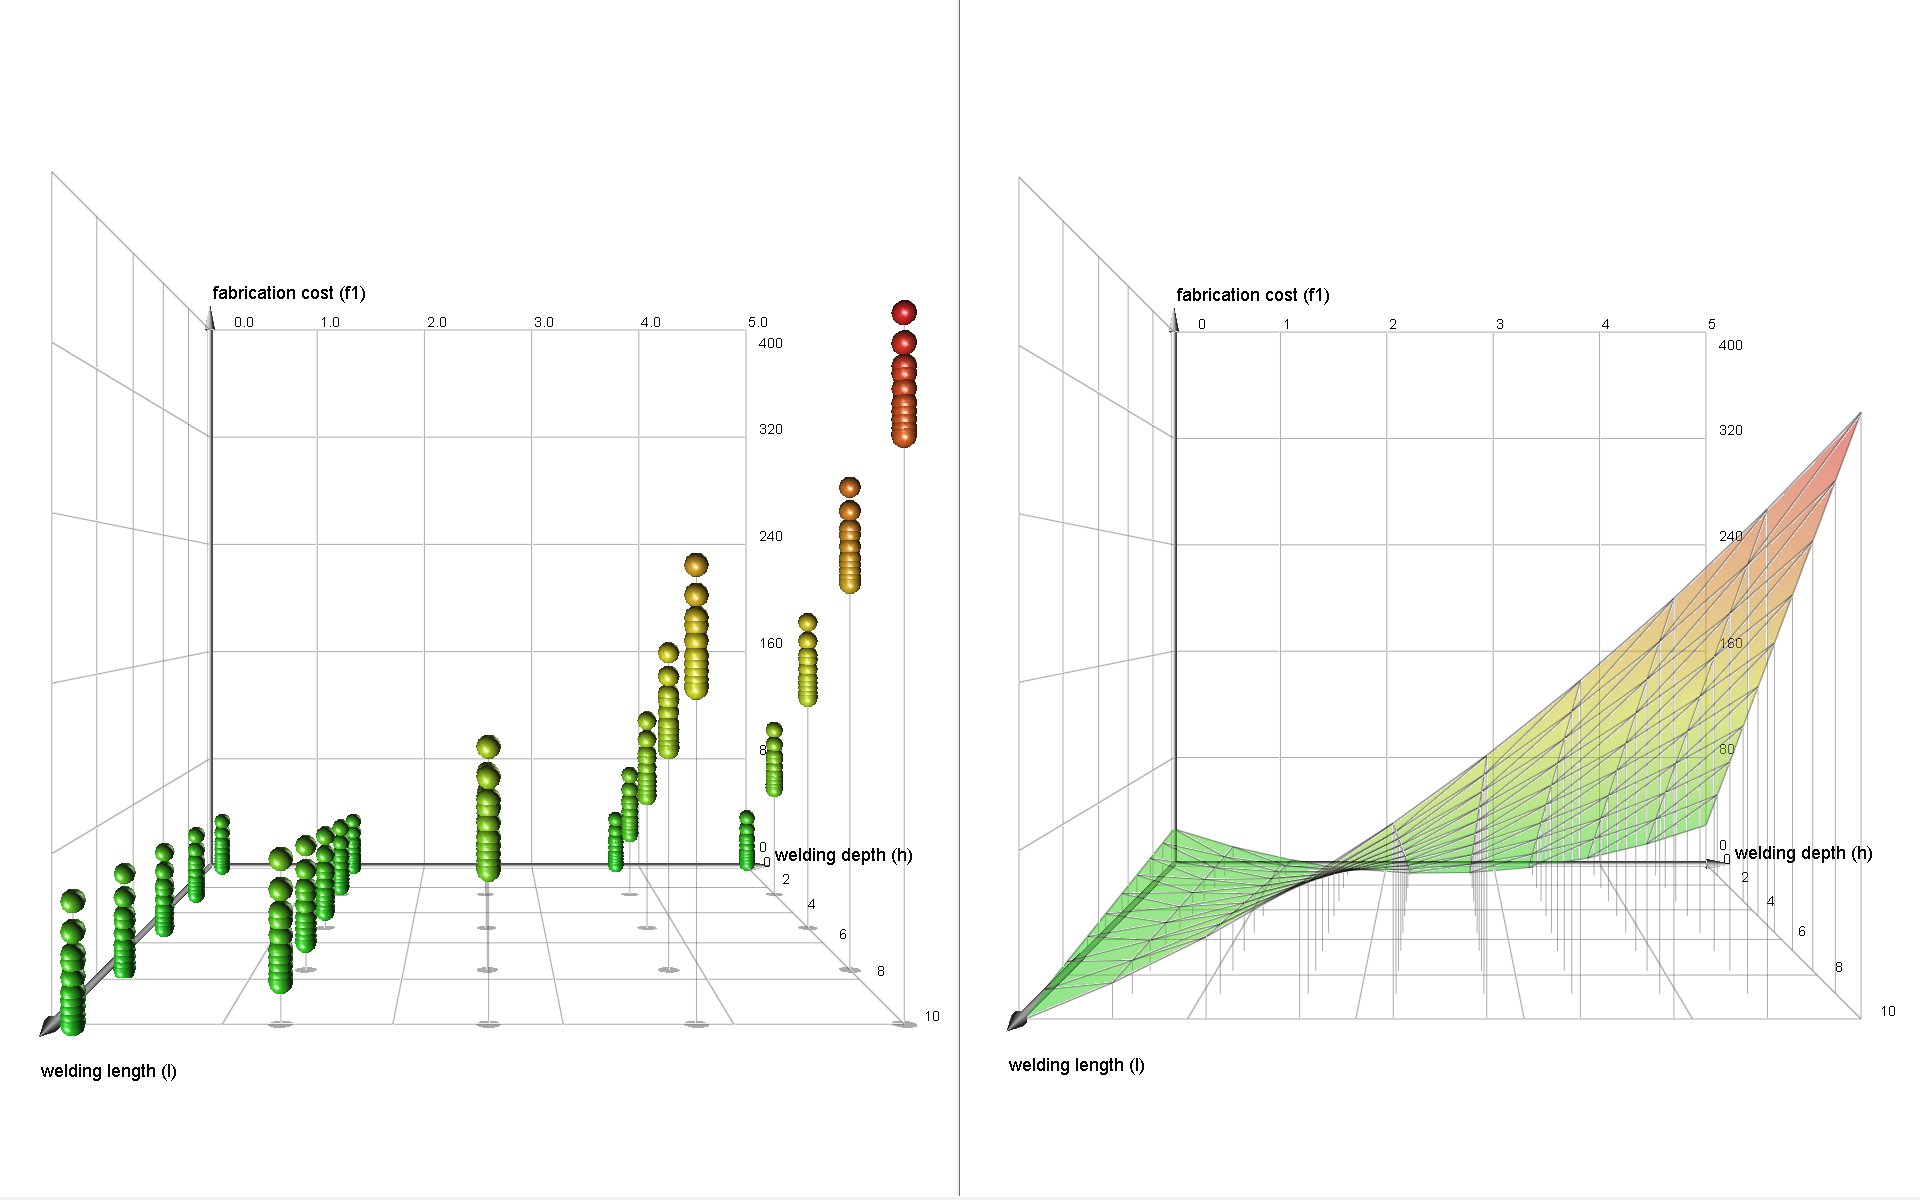
Quando l’obiettivo passa dall’individuazione dei fattori rilevanti all’ottimizzazione, si possono considerare tecniche di Response Surface Methodology (RSM), come i disegni centrali compositi o Box–Behnken. Non sono scelte intercambiabili: numero di fattori, vincoli sulle combinazioni, presenza di condizioni non realizzabili e risposte osservate influenzano il disegno più adatto. Un’ottimizzazione valida soltanto all’interno dell’intervallo sperimentale non autorizza automaticamente a estrapolare risultati oltre i livelli studiati.
La rassegna di Fukuda e collaboratori sui DOE applicati al Quality by Design farmaceutico, DOI 10.1590/s2175-97902018000001006, descrive disegni fattoriali e di superficie di risposta, oltre all’interpretazione dei modelli di regressione. È un riferimento di metodo, non una procedura obbligatoria per gli integratori.
Formule con proporzioni vincolate: il caso particolare dei mixture designs
Non tutti i fattori di formulazione possono variare indipendentemente. Se una miscela contiene diversi componenti e le loro percentuali devono sommare al 100%, aumentare la quota di un ingrediente richiede di ridurre una o più quote degli altri. Trattare queste percentuali come fattori indipendenti in un normale piano fattoriale può creare combinazioni impossibili o interpretazioni fuorvianti. In questi casi possono essere appropriati disegni per miscele, in cui il vincolo di somma è parte integrante del modello.
È utile distinguere un DOE sulle proporzioni della formula da uno sui parametri operativi. Nella prima situazione i fattori possono essere quote relative dei componenti, rispettando vincoli tecnici e regolatori. Nella seconda possono essere impostazioni della macchina, tempi o condizioni ambientali. Alcuni progetti considerano entrambi i gruppi, ma richiedono maggiore attenzione perché una variazione della formula può modificare densità, scorrevolezza o altre caratteristiche che interagiscono con il processo.
La necessità di rispettare limiti di sicurezza e di conformità ha sempre priorità sul piano sperimentale. Un software statistico non può rendere ammissibile un livello di impiego di un ingrediente soltanto perché compare in una matrice. I livelli vanno verificati prima di eseguire qualunque prova e ogni eventuale prodotto sperimentale deve essere gestito secondo la procedura tecnica e alimentare pertinente.
Analizzare i risultati senza cercare soltanto il valore più alto di R²
Dopo la raccolta dei dati si possono stimare effetti, intervalli di incertezza e un modello che colleghi risposte e fattori. Un elevato coefficiente di determinazione R² non dimostra da solo che il modello sia adeguato, soprattutto con pochi punti o molti termini. È utile verificare residui, presenza di osservazioni influenti, coerenza del modello con il processo e, quando possibile, comportamento su prove non impiegate per costruirlo. La scelta di un modello più complesso non è automaticamente preferibile se la complessità non produce previsioni più attendibili.
Un’analisi di varianza o regressione può aiutare a valutare la compatibilità delle differenze osservate con l’incertezza stimata, ma i risultati dipendono dalle ipotesi statistiche. Per esempio, indipendenza degli errori e adeguatezza della distribuzione sono aspetti da esaminare; non vanno considerati verificati soltanto perché il software restituisce un valore p. Nel rapporto è opportuno spiegare anche le implicazioni tecniche, con unità di misura e intervalli reali di prova.
Le conclusioni devono rimanere proporzionate: uno studio può individuare una combinazione promettente per ulteriori verifiche senza dimostrare automaticamente che la stessa configurazione funzionerà con ogni lotto di materia prima o su una macchina differente. L’obiettivo è ridurre incertezza e guidare lo sviluppo, non sostituire le evidenze necessarie alla produzione commerciale.
Dalla prova pilota alla conferma sul processo reale
Una volta selezionate condizioni promettenti, è necessario prevedere prove di conferma che non si limitino a ripetere i dati già utilizzati per costruire il modello. L’esito dovrebbe essere confrontato con la previsione in condizioni controllate, considerando variabilità delle materie prime, strumenti e fasi di trasferimento. Se si cambia scala, occorre verificare quali caratteristiche fisiche e operative rimangano confrontabili: volumi, geometria, modalità di carico e trasporto possono modificare il comportamento delle polveri.
Il DOE può indicare intervalli di processo da approfondire, ma non elimina la necessità di stabilire specifiche, criteri di controllo e decisioni di rilascio. Per gli integratori, il passaggio dal progetto alla produzione deve rimanere all’interno del sistema di sicurezza alimentare, delle condizioni tecniche e delle responsabilità dell’operatore. Il passaggio dal lotto pilota alla scala industriale è un approfondimento complementare disponibile sul blog.
Se una condizione risulta favorevole soltanto in una singola prova, il risultato va descritto come preliminare. Ripetibilità e robustezza devono essere valutate con un programma adeguato, soprattutto quando il risultato influenza una caratteristica rilevante per la qualità. È preferibile documentare un limite dello studio piuttosto che nasconderlo dietro un grafico di superficie di risposta esteticamente convincente.
DOE e FMEA: scegliere le variabili con una logica di rischio
Quando i possibili fattori sono numerosi, una valutazione preliminare dei rischi può aiutare a individuare quelli che meritano priorità. La tecnica FMEA consente di descrivere modi di guasto ed effetti di processo e può offrire spunti per definire prove sperimentali. Non deve però essere usata per autorizzare livelli non sicuri o per scartare pericoli significativi solo perché un punteggio numerico è basso. La guida Noebis alla FMEA nella produzione di integratori approfondisce questo rapporto.
La combinazione fra valutazione preventiva e DOE può seguire un percorso semplice: individuare il problema, considerare cause plausibili, scegliere fattori tecnicamente ammissibili, pianificare le prove, analizzare i dati e verificare una soluzione. Il processo non diventa automaticamente validato soltanto perché un software statistico ha prodotto un modello. Restano necessari giudizio tecnico, documentazione e controlli pertinenti.
Un piano operativo in otto passaggi
- Definire l’obiettivo: formulare una domanda tecnica con risposte misurabili.
- Identificare il perimetro: prodotto, lotto, attrezzatura, vincoli e criteri di sicurezza.
- Selezionare i fattori: scegliere variabili plausibilmente rilevanti e livelli tecnicamente ammissibili.
- Progettare le misure: stabilire campionamento, metodo, numero di repliche e unità sperimentale.
- Costruire la matrice: definire disegno, randomizzazione, blocchi e possibili punti centrali.
- Eseguire e registrare: conservare risultati grezzi, anomalie e condizioni reali delle prove.
- Analizzare: valutare effetti, interazioni, adeguatezza del modello e incertezza.
- Confermare: verificare le condizioni selezionate con prove pertinenti e gestione delle modifiche.
Questi passaggi sono un metodo organizzativo e non sostituiscono protocolli di controllo specifici. Per progetti piccoli può essere sufficiente un disegno semplice, purché giustificato. Per miscele complesse, disegni con fattori vincolati o risposte multiple può essere appropriato coinvolgere competenze statistiche specialistiche prima di avviare prove costose o difficili da ripetere.
Domande frequenti sul Design of Experiments
Un DOE richiede sempre software avanzati?
No. Alcuni disegni semplici possono essere pianificati e documentati con strumenti ordinari, purché le formule e la gestione dei dati siano controllate. Un software specializzato può aiutare nella randomizzazione, nella stima dei modelli e nella verifica delle ipotesi, ma non sostituisce la scelta appropriata di fattori, risposte e unità sperimentali.
Otto prove bastano per ottimizzare un processo con tre fattori?
Otto sono le combinazioni di un piano fattoriale completo 2³, ma non garantiscono da sole una stima affidabile dell’errore sperimentale o della curvatura. Repliche, punti centrali o un disegno successivo possono essere necessari. Il numero va giustificato in funzione dell’obiettivo e della precisione richiesta.
Il DOE è obbligatorio per le aziende di integratori?
Il DOE è una metodologia statistica generale, non un obbligo universale che deriva dalla sola disciplina europea degli integratori. Restano applicabili gli obblighi pertinenti di sicurezza alimentare, conformità, rintracciabilità e autocontrollo. Alcune imprese adottano DOE volontariamente o per specifiche esigenze tecniche e contrattuali.
Un DOE dimostra che un integratore è più efficace?
No. Un disegno sperimentale su parametri produttivi può studiare caratteristiche fisiche, analitiche o di processo, ma non autorizza affermazioni sulla salute del prodotto finito. I claim alimentari seguono il quadro normativo specifico e le condizioni d’uso delle sostanze pertinenti. Ottimizzare una proprietà di lavorazione non equivale a dimostrare un beneficio clinico.
Posso usare i risultati di uno studio farmaceutico per un integratore?
Gli studi farmaceutici possono offrire esempi validi di tecniche statistiche, ma formulazioni, materie prime, impianti e requisiti possono essere diversi. I risultati sperimentali non vanno trasferiti automaticamente a un prodotto alimentare specifico senza verificarne pertinenza, condizioni e limiti.
Conclusioni
Il Design of Experiments permette di affrontare problemi formulativi e produttivi con un metodo più informativo del semplice tentativo isolato. Fattori, livelli, repliche, randomizzazione e interazioni hanno un significato concreto: aiutano a capire quali condizioni influenzano una risposta e quanto ci si possa fidare dell’interpretazione. La qualità del DOE dipende dalla domanda iniziale, dalla selezione dei fattori e dalla qualità delle misure almeno quanto dai calcoli statistici.
Per gli integratori alimentari un piano sperimentale può supportare sviluppo e miglioramento di miscele, capsule, compresse e polveri, ma non deve superare limiti tecnici o normativi per ottenere una combinazione interessante sulla carta. La conferma in condizioni reali, la gestione delle modifiche e la documentazione sono essenziali per trasformare una buona ipotesi sperimentale in una scelta industriale responsabile.
Immagine in evidenza: Robiminer, Response surface metodology, Wikimedia Commons, Creative Commons CC BY-SA 3.0. Copia ospitata su Noebis Pharma senza modifiche al contenuto illustrativo.
Fonti statistiche e studi scientifici
- ISO 3534-3:2013, Statistics — Vocabulary and symbols — Design of experiments, confermata nel 2024.
- NIST/SEMATECH Engineering Statistics Handbook, metodi di pianificazione sperimentale e analisi statistica.
- Fukuda I.M. et al. (2018), Design of Experiments (DoE) applied to Pharmaceutical and Analytical Quality by Design (QbD), Brazilian Journal of Pharmaceutical Sciences. DOI 10.1590/s2175-97902018000001006.
- Grangeia H.B. et al. (2020), Quality by design in pharmaceutical manufacturing: A systematic review, European Journal of Pharmaceutics and Biopharmaceutics. DOI 10.1016/j.ejpb.2019.12.007.
- Takagaki K. et al. (2019), The Usefulness of Definitive Screening Design for a Quality by Design Approach, Chemical and Pharmaceutical Bulletin. DOI 10.1248/cpb.c19-00553.
- Regolamento (CE) 178/2002 e Regolamento (CE) 852/2004, quadro generale di sicurezza e igiene alimentare.
Le combinazioni sperimentali riportate sono schematiche e non costituiscono istruzioni di produzione o parametri di lavorazione approvati per prodotti Noebis. Gli studi farmaceutici sono citati per il metodo statistico e non come prova di conformità o efficacia di integratori finiti.