In sintesi. Per verificare uno stick pack si devono distinguere forza del sigillo, presenza di perdite e protezione del prodotto. ASTM F88 misura la resistenza della saldatura; ASTM F3039 tratta prove qualitative con colorante su materiali non porosi. Nessun test isolato dimostra automaticamente integrità e stabilità dell’intera confezione.
Il problema reale: chiudere uno stick non significa dimostrarne la tenuta
Uno stick monodose per integratori in polvere è ottenuto da un film flessibile formato, riempito e sigillato. All’uscita della macchina la saldatura può apparire regolare, ma una piega del laminato, un granello nella zona di contatto o un gradiente termico possono creare un percorso per aria o umidità. Viceversa, una saldatura molto resistente alla trazione non è automaticamente priva di microcanali. Per interpretare correttamente un controllo bisogna separare tre domande: quanta forza serve per aprire il sigillo, se esiste una perdita attraverso una zona localizzata e se il sistema confezione-prodotto protegge nel tempo. Sono obiettivi collegati ma non equivalenti. La validità delle prove dipende dal materiale e dallo scopo, non soltanto dal nome della norma citata nel rapporto.
Film PET/AL/PE: dove può nascere una discontinuità
In molti laminati flessibili multistrato lo strato esterno contribuisce alla resistenza meccanica e alla stampabilità, l’alluminio costituisce una barriera e lo strato termosaldante interno permette la giunzione. La sequenza effettiva, gli spessori e le condizioni di sigillatura devono risultare dalla scheda tecnica del fornitore; non esiste un PET/AL/PE universale. La presenza del foglio di alluminio non corregge una saldatura incompleta: la protezione offerta dal materiale piano non descrive necessariamente quella del bordo saldato. Alla partenza della linea vanno osservati soprattutto giunzione longitudinale, teste trasversali, incroci delle saldature, variazioni di pressione e presenza di residui di polvere. La geometria dello stick impone anche una valutazione della facilità d’apertura per l’utilizzatore.
ASTM F88/F88M: forza di separazione, non prova di assenza di fori
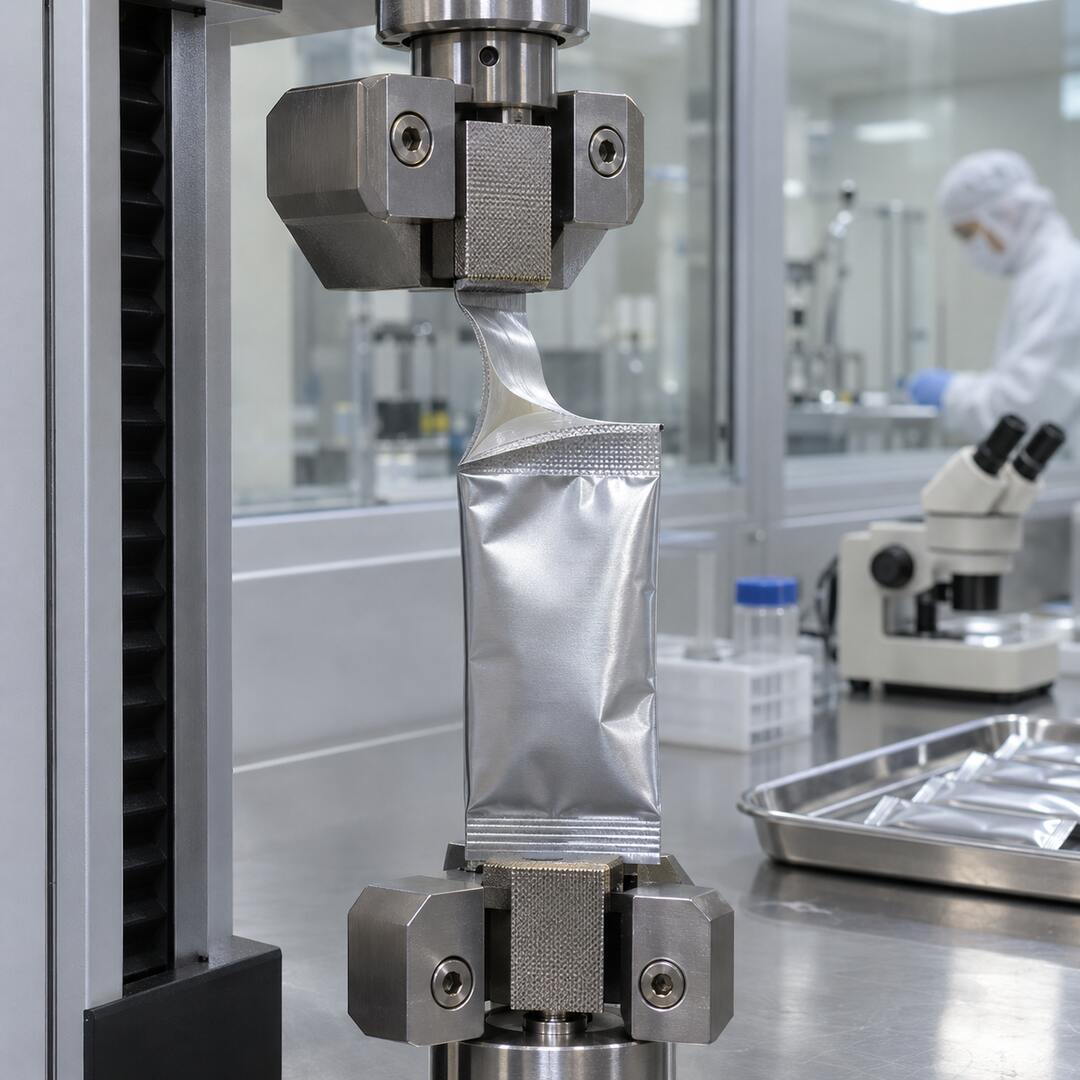
La norma ASTM F88/F88M descrive la misura della forza necessaria a separare una porzione di saldatura su materiale barriera flessibile. Il risultato può essere riportato come forza massima o come profilo di separazione, specificando larghezza del provino, supporto, orientamento e condizioni. Le tecniche di supporto del campione non sono interscambiabili: un provino non sostenuto si comporta in modo diverso da un lembo sostenuto a 90 o 180 gradi. È quindi rischioso confrontare numeri prodotti con montaggi diversi. Il metodo è utile per documentare ripetibilità del processo e compromesso tra sicurezza della chiusura e apertura, ma una saldatura con valore di forza adeguato può contenere un canale stretto. La conclusione deve restare limitata alla resistenza del giunto effettivamente campionato.
ASTM F3039: colorante su superfici non porose
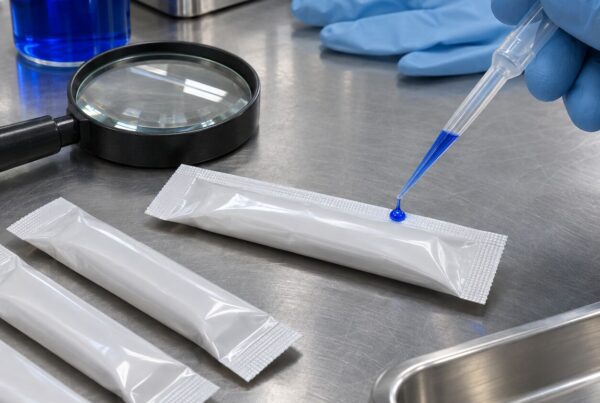
Per i laminati non porosi è pertinente esaminare il campo di applicazione di ASTM F3039, che descrive metodi con colorante per rilevare e localizzare vie di perdita. Il metodo A si rivolge ai canali nelle saldature di confezioni non porose, mentre il metodo B riguarda difetti in un foglio piano non poroso. Si tratta di prove distruttive e qualitative: la presenza o l’assenza di una traccia non fornisce automaticamente una portata di gas o un tasso di ingresso d’acqua. I campioni esposti al colorante non possono essere rimessi in produzione. La scelta del contrasto, dell’area di contatto e della procedura deve essere convalidata per il film specifico, anche quando è opaco e rende più complessa l’ispezione visiva.
Perché ASTM F1929 non va copiata automaticamente sugli stick alluminati
ASTM F1929 è spesso citata nelle schede dei fornitori perché impiega un colorante per individuare canali nelle saldature. Tuttavia il suo campo originale comprende confezioni mediche con un lato poroso e un lato trasparente, non qualunque stick PET/AL/PE opaco. Applicare la stessa sigla a una confezione non porosa senza discutere differenze di materiale, geometria e sensibilità può creare un’apparenza di rigore non sostenuta dal metodo. Una procedura interna di prova con colorante può essere utile solo dopo aver definito come si osserva il risultato, i possibili falsi positivi e i difetti di riferimento. Per un film non poroso il confronto tecnico iniziale va fatto con ASTM F3039, senza presentarla come prescrizione legale automatica per gli alimenti.
Bubble test ASTM F2096: che cosa misura e quali limiti ha
Il bubble test con pressurizzazione interna cerca perdite grossolane attraverso la comparsa di bolle durante l’immersione. La ASTM F2096 descrive un metodo distruttivo sviluppato per determinati sistemi di confezionamento: occorre introdurre pressione all’interno e controllarne il valore. La sensibilità dichiarata nello standard dipende dai materiali e dalle condizioni; il testo ufficiale segnala che le prestazioni non sono state valutate allo stesso modo per confezioni non porose. Pertanto un risultato negativo su uno stick laminato non equivale a dimostrare l’assenza di microperdite di ogni dimensione. Un laboratorio può studiare l’applicabilità del principio ma deve registrare le modifiche di metodo, la preparazione del provino e gli esiti su difetti artificiali noti.
Metodi complementari: ispezione, peel, perdita e studio di stabilità
Un piano di controllo ragionevole usa livelli diversi. L’ispezione di saldature e tagli individua anomalie macroscopiche, il test di peel misura la forza del giunto, una prova di integrità scelta in funzione del materiale ricerca percorsi di fuga, mentre lo studio sul prodotto confezionato osserva le conseguenze nel tempo. Non bisogna scambiare un test del singolo giunto con la misura delle proprietà barriera del film. La trasmissione del vapore attraverso il packaging (WVTR) descrive il passaggio attraverso una superficie in condizioni definite; il difetto localizzato di saldatura richiede verifiche differenti. La valutazione dell’OTR del film completa il quadro ma non sostituisce un controllo dei bordi.
Variabili di processo da registrare senza inventare una temperatura universale
La tenuta dipende dall’interazione fra temperatura delle ganasce, pressione, tempo di contatto, velocità, planarità dei bordi e pulizia della zona saldante. Se la macchina è intermittente, il tempo effettivo può differire da quello di una linea continua; se la bobina cambia, la finestra di processo può cambiare. Per questo non è scientifico promettere una temperatura o una pressione valide per ogni film. Le prove in avviamento andrebbero distribuite fra le condizioni nominali e gli estremi ragionevoli della finestra, osservando il comportamento dopo i riavvii e nelle prime confezioni. Il progetto dello stick orosolubile deve quindi considerare insieme formulazione, dose, scorrevolezza della polvere e tecnologia del film.
Campionamento del lotto: posizione, momento e difetti rari
Un campione prelevato solo quando la confezionatrice funziona in condizioni stabili rischia di non rappresentare la fase più delicata. È utile separare campioni iniziali, intermedi, finali e successivi a fermate o cambio bobina, mantenendo tracciabilità di orario, operatore e parametri. Per un difetto raro un numero limitato di campioni negativi non prova rischio zero: servono criteri di campionamento proporzionati e una giustificazione del potere di rilevazione. La mappatura delle difettosità dovrebbe distinguere perdite, sigilli aperti, saldature fragili, perdita di prodotto e problemi di apertura. I controlli in processo rappresentano un sistema di sorveglianza, non una garanzia indipendente della shelf life.
Conformità alimentare: norme tecniche e regolamenti non sono la stessa cosa
Gli standard ASTM sono strumenti tecnici con uno specifico campo di applicazione; non diventano automaticamente obblighi di legge per uno stick alimentare solo perché citati in un capitolato. In Europa il materiale a contatto con l’alimento deve essere considerato nel quadro del regolamento (CE) 1935/2004 e delle norme applicabili al materiale, mentre il regolamento (CE) 2023/2006 disciplina le buone pratiche di fabbricazione dei materiali e oggetti destinati al contatto con alimenti. È necessario verificare anche dichiarazioni di conformità, tracciabilità, migrazione e condizioni d’uso pertinenti al laminato. L’integrità di una saldatura è una componente del controllo del confezionamento, non una scorciatoia per sostituire tali documenti o un’analisi del rischio HACCP.
Come leggere un rapporto di test in modo utile per il conto terzi
Un rapporto ben utilizzabile precisa identificazione della bobina, lotto della pellicola, orientamento dei provini, apparecchiatura, data, condizioni ambientali, punti dello stick sottoposti a prova e criterio di accettazione stabilito prima dell’esecuzione. Per il peel deve riportare il modo di rottura del campione, non solo il numero finale; per una prova con colorante deve descrivere il percorso osservato e l’eventuale area non valutabile. Se compare soltanto la frase “test ASTM superato”, senza versione, applicabilità e dati, il cliente non può ricostruire la prova. Nel confronto fra soluzioni barriera per formati diversi bisogna ricordare che geometria e giunzioni cambiano il risultato anche a film apparentemente simili.
FAQ: è sufficiente una prova di peel e qual è il valore limite?
Un valore elevato di forza garantisce tenuta? No. Descrive la resistenza meccanica di quel provino in quelle condizioni; non esclude ogni microcanale. Esiste un limite ASTM universale per stick alimentari? No: la soglia operativa deve essere definita e giustificata per sistema, uso e rischio. Si possono testare le confezioni da vendere con colorante? Le prove distruttive richiedono campioni destinati allo scarto. Quale metodo scegliere per un film opaco non poroso? Si valuta un metodo applicabile e validato, considerando specificamente il campo di ASTM F3039 e i limiti delle alternative. La shelf life è dimostrata da un test di saldatura? No: occorrono dati sul prodotto confezionato e le condizioni di conservazione.
Fonti tecniche e normativa consultate
- ASTM F88/F88M-23 — Seal Strength of Flexible Barrier Materials: resistenza meccanica del giunto.
- ASTM F3039-23 — Dye Penetration su packaging non poroso: individuazione qualitativa di perdite.
- ASTM F1929-23 — Dye Penetration per confezioni mediche porose: campo d’applicazione distinto.
- ASTM F2096-11(2019) — Bubble Test: limiti e natura distruttiva.
- Regolamento (CE) 1935/2004 e regolamento (CE) 2023/2006: requisiti europei dei materiali a contatto.
Le norme ASTM sono citate per orientare la lettura delle prove; l’accesso al testo integrale e l’applicabilità al prodotto specifico vanno verificati prima di fissare una specifica contrattuale.
Per approfondire: La forza di apertura misurata con peel test non conferma da sola la mancanza di microcanali nelle saldature. Per distinguere i test con colorante sui film porosi e non porosi si veda dye penetration stick: ASTM F3039 rispetto a F1929. Le domande e le prove dei due articoli sono differenti.