Il blister più protettivo sulla carta non è automaticamente quello più adatto a ogni integratore. La scelta fra PVC, PVC/PVDC e strutture alluminio-alluminio (Alu-Alu) dipende dalla sensibilità della formulazione, dalle dimensioni della compressa o della capsula e dalla qualità della confezione realmente formata e sigillata. Per valutare un preventivo occorre distinguere il materiale del film dalla prestazione dell’alveolo finito.
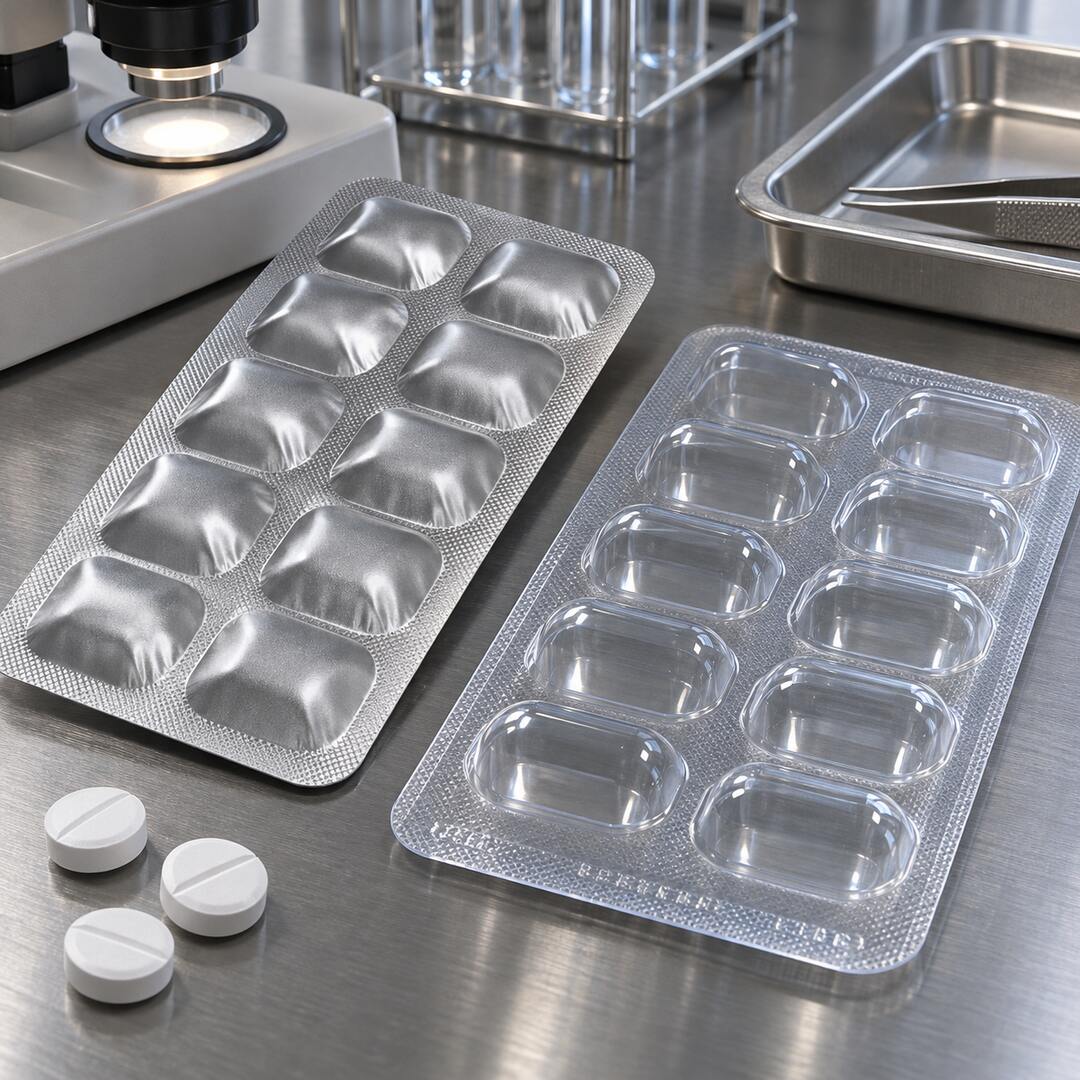
Un blister è formato da cavità che ospitano singole unità di prodotto e da un materiale di chiusura, spesso un foglio di alluminio saldabile. Il supporto che forma la cavità può essere trasparente o opaco, termoformato o deformato a freddo. In questa guida il confronto riguarda le proprietà tecniche e non indica quale soluzione Noebis produca internamente: la fattibilità di un lotto dipende sempre dalle attrezzature, dagli stampi e dalle prove disponibili.
PVC, PVC/PVDC e Alu-Alu: tre strutture diverse
| Struttura | Come forma la cavità | Compromesso da valutare |
|---|---|---|
| PVC | In genere film plastico trasparente termoformato | Visibilità del prodotto, ma barriera al vapore da verificare per formule sensibili |
| PVC/PVDC | Strato di PVC con rivestimento barriera PVDC, normalmente termoformato | Prestazioni di barriera migliorate rispetto al PVC di base, secondo spessore e rivestimento effettivi |
| Alu-Alu a formatura a freddo | Laminato contenente alluminio deformato meccanicamente | Protezione elevata da luce e gas nel laminato integro, ma opacità e maggior ingombro degli alveoli |
La dicitura «blister alluminio» è troppo generica. Anche un blister trasparente può avere un lidding di alluminio sul retro: non per questo diventa un Alu-Alu, dove anche il materiale che forma la cavità contiene uno strato metallico continuo.
Che cosa mostrano le misure su blister formati e sigillati?
Un confronto sperimentale della Product Quality Research Institute (PQRI) ha valutato confezioni già formate e saldate in PVC, PVDC, PCTFE/Aclar e alluminio a freddo. Sono stati misurati profili di ingresso di umidità in condizioni controllate di 23 °C/75% UR e 40 °C/75% UR, con risultati analizzati anche fra diversi laboratori.
Nel sistema esaminato, le strutture con maggiore funzione barriera hanno mostrato valori di trasmissione del vapore inferiori al PVC di base. Ma i dati non costituiscono un listino universale: cavità, geometria, area esposta, sigillante, condizioni di prova e risoluzione del metodo cambiano il risultato. Un valore vicino al limite di misura non deve essere tradotto in «impermeabile per sempre».
Per comprendere il parametro conviene leggere anche come si misura il WVTR del packaging. La norma ASTM F1249-25 descrive una misura del passaggio di vapore attraverso film e fogli; una prova sul solo film piano non intercetta necessariamente difetti generati dalla formatura e dalla saldatura della confezione.
Luce, ossigeno e umidità non sono la stessa esigenza
Il laminato metallico opaco può schermare il prodotto dalla luce dove la copertura è continua. Questo aspetto può essere rilevante per formulazioni fotosensibili, ma richiede una verifica specifica della loro stabilità. Per l’ossigeno si usa un altro parametro, l’OTR del film; non è corretto dedurlo automaticamente dal WVTR.
Un materiale può limitare bene la permeazione di umidità e comportarsi diversamente verso l’ossigeno. La scelta deve partire da che cosa degrada davvero il prodotto, non da un singolo numero di catalogo. Per compresse e capsule igroscopiche l’assorbimento d’acqua può modificare consistenza o disgregazione; per altri attivi contano luce e ossidazione. Senza analisi della formula non si può assegnare una «barriera necessaria» valida per tutti gli integratori.
Perché le dimensioni dell’alveolo contano
Una cavità troppo piccola può urtare o comprimere il prodotto; una troppo grande può consumare spazio e aumentare l’ingombro della confezione. Anche il raggio degli angoli e la profondità effettiva dopo la formatura influiscono. Il laminato Alu-Alu richiede geometrie e raggi compatibili con la deformazione a freddo, spesso diversi da quelli di una termoformatura plastica.
La valutazione comincia quindi dalle dimensioni reali, tolleranze e resistenza meccanica del contenuto. Per le compresse è utile considerare forma e diametro scelti con stampi e punzoni: il fatto che una compressa entri nell’alveolo non prova ancora che venga protetta durante trasporto ed estrazione.
La saldatura può annullare il vantaggio della barriera
Una struttura teoricamente molto protettiva perde parte dell’efficacia se la chiusura presenta canali, difetti, grinze o parametri di saldatura non adeguati. Temperatura, pressione, tempo di contatto e compatibilità degli strati sigillanti sono variabili da validare per il formato reale.
Le prove di integrità e di tenuta delle confezioni rispondono a domande differenti dal semplice valore di permeabilità del film. Dopo la linea servono anche controlli del trasporto: il comportamento agli urti e alle vibrazioni può rendere visibili debolezze non osservate sul campione appena confezionato.
Quello che un modello di stabilità può e non può dire
Uno studio di modellazione pubblicato nel 2025 ha collegato caratteristiche di permeazione, assorbimento di umidità e degradazione in compresse farmaceutiche blisterate. Il risultato mostra come sia possibile passare da «materiale più barriera» a una scelta quantitativa fondata sul rischio della formulazione.
Il modello riguarda prodotti farmaceutici e condizioni del lavoro sperimentale. Non dimostra automaticamente la durata di conservazione di un integratore. Per quest’ultimo occorrono dati della formula, confezione e condizioni realmente previste, più verifiche di stabilità appropriate al caso.
Integratori alimentari: documenti da chiedere al fornitore
Per gli integratori la confezione primaria è anche un materiale a contatto con alimenti. Deve essere valutata rispetto al quadro europeo dei materiali a contatto con alimenti, in particolare il regolamento (CE) 1935/2004 e, per le parti plastiche quando applicabile, la disciplina pertinente. Un rapporto farmaceutico su blister non sostituisce le verifiche MOCA richieste per un impiego alimentare.
- Stratigrafia, spessori e identificazione di film e foglio di chiusura.
- Valori WVTR/OTR, condizioni di prova e dichiarazione di quale campione sia stato misurato.
- Indicazione del sigillante e della finestra di processo della saldatura.
- Documentazione di idoneità al contatto alimentare per l’uso previsto; la lettura corretta della dichiarazione MOCA segue principi analoghi per altri imballaggi.
- Prove di integrità, stabilità e trasporto riferite al formato finito.
La distinzione tra packaging primario, secondario e terziario aiuta a capire quali componenti entrano a contatto con le compresse e quali servono soltanto a proteggere la vendita e la distribuzione.
Domande frequenti
Alu-Alu significa protezione assoluta?
No. Un laminato integro può avere prestazioni elevate, ma la formatura, le saldature, le condizioni d’uso e la confezione finita restano da controllare.
Il PVC/PVDC è sempre migliore del PVC?
Non esiste un confronto senza specifiche: il rivestimento barriera può migliorare la prestazione al vapore, ma occorrono spessori, metodo e valori di prova confrontabili.
Un blister trasparente ha sempre una barriera insufficiente?
No. Esistono più materiali trasparenti e strati barriera; l’idoneità dipende dalla sensibilità del prodotto e dal progetto.
Le prove farmaceutiche sono obbligatorie per ogni integratore?
Non automaticamente. Possono fornire metodi tecnici utili, ma i requisiti applicabili agli integratori devono essere individuati nel rispettivo quadro alimentare.
Fonti primarie e tecniche
- PQRI, Determination of Water Vapor Transmission Rate for Various High Barrier Blister Packs, confronto sperimentale multilaboratorio su blister sigillati.
- ASTM F1249-25, metodo per il WVTR di film e fogli.
- Pech J. e colleghi (2025), modellazione predittiva di stabilità e barriera in blister farmaceutici.
- Commissione europea, normativa sui materiali a contatto con alimenti.
Nota: questo approfondimento non certifica le prestazioni di un fornitore, non sostituisce prove sulla confezione reale e non implica che una specifica tecnologia blister sia disponibile nello stabilimento Noebis.