Il metal detector è uno strumento di verifica frequentemente impiegato nelle linee alimentari per intercettare particelle metalliche indesiderate. Nella produzione degli integratori la sua utilità dipende dalla posizione nel flusso, dal prodotto da ispezionare e dalle condizioni reali di confezionamento. Va considerato una barriera aggiuntiva, non la prova che un articolo sia privo di ogni contaminante.
Quali metalli può individuare
Le apparecchiature opportunamente configurate possono rilevare diverse particelle ferrose, non ferrose e alcuni acciai inox. La sensibilità concreta varia con dimensione e forma del frammento, orientamento, tecnologia del rilevatore e influenza del prodotto. Una particella molto piccola può sfuggire al controllo.
Non si deve promettere una dimensione minima di rilevazione senza dati di test svolti sulla linea specifica. Anche la posizione del frammento rispetto al campo di rilevazione può modificare l’esito. Il fornitore della macchina e le prove interne aiutano a definire una soglia realisticamente verificabile.
Prodotto ed imballaggio possono alterare il segnale
Una polvere secca e un articolo umido o salino non hanno necessariamente lo stesso comportamento nel rilevatore. Contenitori metallizzati, fogli di alluminio e parti metalliche del packaging possono limitare o escludere determinate configurazioni. Perciò la prova su confezione vuota non sostituisce la prova sul prodotto reale.
Quando è necessario ispezionare un confezionamento non compatibile con un determinato sistema, si valuta un punto diverso della linea o una tecnologia alternativa. La scelta va documentata nell’analisi dei pericoli e nel progetto dei controlli.
Dove collocare il controllo
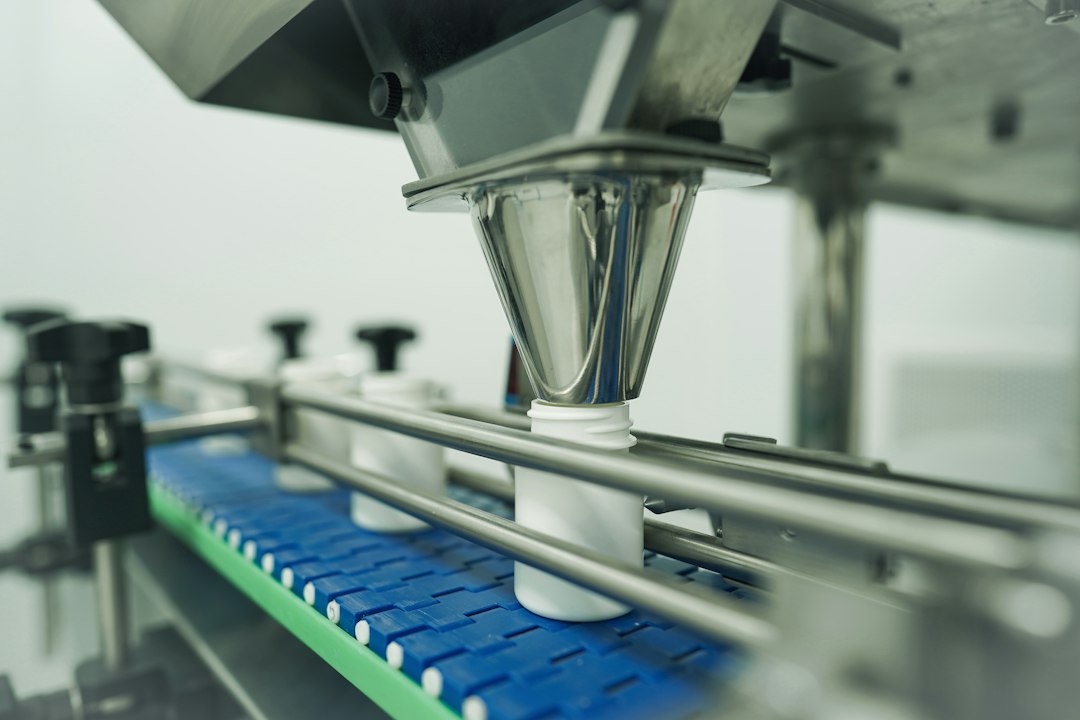
Il rilevamento può essere previsto dopo una fase di trasformazione che espone a possibili frammenti di attrezzatura o prima del confezionamento finale. La collocazione dovrebbe consentire l’intercettazione del rischio senza introdurre nuovi pericoli nelle fasi successive.
Un detector installato troppo presto può non coprire i rischi nati a valle; troppo tardi può incontrare imballaggi che ne limitano l’efficacia. L’analisi del flusso produttivo chiarisce quali punti controllare e quali misure preventive mantenere sulle macchine.
Come si effettuano le verifiche funzionali
I test utilizzano campioni di prova idonei e una procedura scritta che definisca modalità, frequenza e criteri di accettazione. È importante verificare non soltanto che il rilevatore emetta un segnale, ma anche che il sistema di espulsione o fermo linea funzioni. L’intera catena di controllo deve essere efficiente.
Le verifiche possono essere distribuite all’inizio, durante e alla fine della lavorazione secondo una valutazione del rischio. Se un test fallisce, bisogna identificare la finestra temporale potenzialmente coinvolta e decidere quali unità isolare e riesaminare. La sola ripetizione del test non ricostruisce automaticamente la conformità del materiale già passato.
Prevenzione delle contaminazioni e pulizia
Il metal detector non rileva plastica, legno, vetro o qualunque materiale estraneo non metallico. Non sostituisce la manutenzione preventiva, la verifica degli utensili, il controllo dei componenti della pressa e la gestione delle rotture. La prevenzione viene prima della rilevazione.
La procedura di contaminazione crociata e gestione dei rischi si integra con ispezioni e controlli specifici sul corpo estraneo. Anche i passaggi di confezionamento devono essere considerati nell’analisi.
Cosa inserire nel registro di produzione
Un registro utile riporta identificativo dell’apparecchiatura, prodotto, lotto, campioni di test, risultati e interventi. I prodotti scartati devono essere tracciati con una destinazione definita. Cambiare formato, confezione o ricetta può richiedere una nuova verifica della sensibilità.
La qualificazione della procedura non è una promessa commerciale assoluta: è una dimostrazione circoscritta di ciò che la linea riesce a controllare nelle condizioni testate. Questa distinzione è essenziale quando si formulano dichiarazioni verso il cliente.
Gestire i falsi scarti e le verifiche dopo manutenzione
Un segnale non sempre corrisponde a un frammento metallico effettivamente presente. Disturbi, variazioni di prodotto o interferenze possono determinare scarti da approfondire. La procedura deve indicare come conservare, identificare e verificare le unità respinte, senza reinserirle automaticamente nel flusso produttivo. La ricerca della causa si basa su evidenze e su test riproducibili.
Dopo manutenzioni, spostamenti dell’apparecchiatura o modifiche al nastro di trasporto è prudente verificare nuovamente il funzionamento, incluso il dispositivo di esclusione. Il personale deve riconoscere i segnali di guasto e sapere chi ha la responsabilità di autorizzare la ripartenza. La documentazione della prova conclusiva consente una ricostruzione utile in caso di reclamo.
Domande frequenti
Il metal detector garantisce che non ci siano corpi estranei?
No. Individua determinate particelle metalliche entro i limiti dimostrati dai test e non rileva ogni materiale.
Un allarme senza scarto automatico è sufficiente?
La risposta del sistema deve essere valutata e documentata: rilevazione e corretta gestione del prodotto sospetto sono entrambe essenziali.
Quali metalli e quali prodotti sono rilevabili
Le prestazioni di un metal detector dipendono dal tipo e dalle dimensioni del contaminante, dalla configurazione del sensore e dalle caratteristiche del prodotto che passa nell’apparecchiatura. Materiali ferrosi, non ferrosi e acciaio inossidabile possono mostrare risposte differenti. Umidità, salinità e confezionamento possono influire sul segnale, secondo la tecnologia e il tipo di sistema.
La sensibilità riportata in una scheda tecnica è quindi una condizione di prova, non una garanzia assoluta su ogni combinazione di prodotto e contaminante. Per impostare il controllo bisogna considerare la matrice, il passaggio effettivo sulla linea e le condizioni di utilizzo.
Perché sono importanti i provini di controllo
All’avviamento e secondo le procedure definite, un sistema può essere verificato con campioni test certificati o documentati, rappresentativi delle tipologie di metallo da identificare. La prova non riguarda soltanto il segnale di allarme: quando è presente un sistema di espulsione, occorre verificare che il prodotto non conforme sia effettivamente separato e non rientri nel flusso.
La posizione del detector nella linea influenza ciò che il controllo può intercettare. Un’ispezione eseguita prima di un’altra fase meccanica non copre automaticamente le possibili contaminazioni introdotte dopo quel punto.
Il limite della promessa “senza metalli”
Un metal detector non misura i metalli disciolti in tracce chimiche. Per elementi come piombo, cadmio o arsenico servono analisi adeguate, ad esempio quelle illustrate nell’articolo sull’ICP-MS. Si tratta di rischi e tecniche distinti: il primo riguarda soprattutto particelle fisiche rilevabili; il secondo concentrazioni elementari nella matrice.
Il controllo va integrato con manutenzione della linea, gestione delle non conformità e line clearance. Nessuno strumento singolo sostituisce il sistema di prevenzione.
FAQ
Il metal detector intercetta anche plastica e vetro?
Non in generale. La capacità di rilevazione dipende dalla tecnologia impiegata; per altri contaminanti possono servire sistemi diversi.
Un test di avviamento conforme copre tutta la giornata?
No. Frequenza e modalità delle verifiche devono essere stabilite secondo il rischio e la procedura della linea.