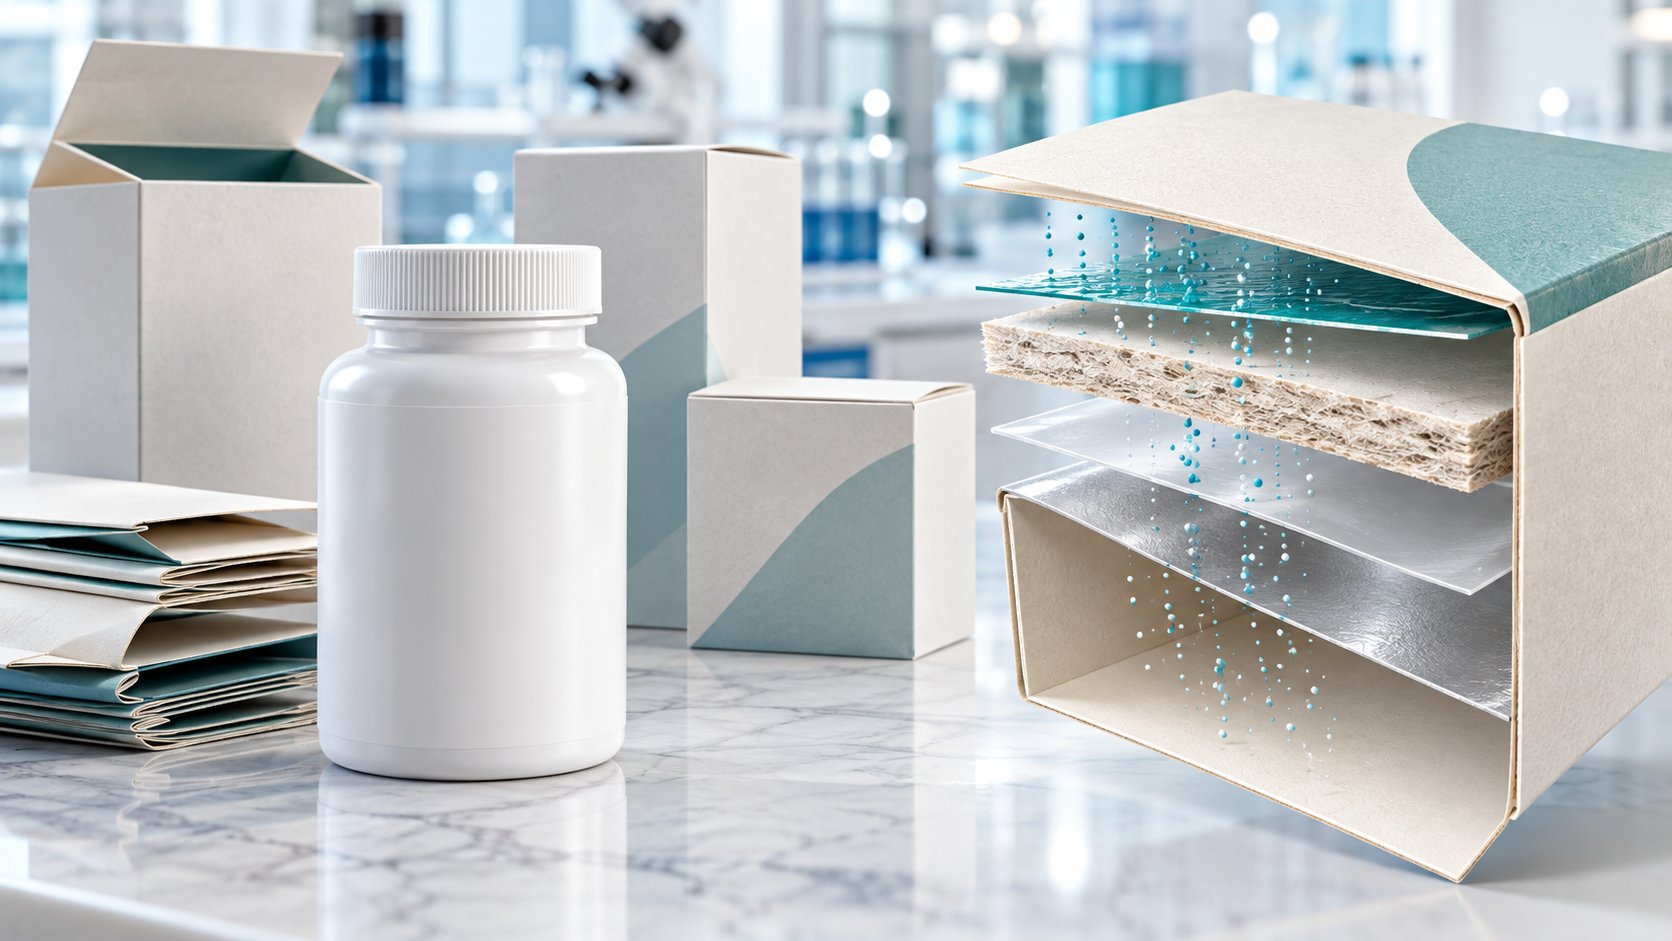
Un flacone per integratori può essere correttamente scelto per il contatto alimentare e, nello stesso tempo, far parte di una confezione che richiede ulteriori verifiche. Sull’esterno possono essere applicate etichette stampate, inchiostri, vernici, adesivi e componenti cartacei; altri elementi sono presenti nell’astuccio, nell’incarto o nel materiale impiegato per il trasporto. Questi strati non hanno necessariamente un contatto diretto con capsule, compresse o polveri, ma non per questo sono automaticamente irrilevanti. La migrazione di determinate sostanze può avvenire per contatto, per trasferimento da una superficie all’altra durante la produzione o, per sostanze volatili, anche attraverso la fase gassosa.
Capire come valutare il rischio serve soprattutto quando si scelgono nuove etichette, si cambia stampatore o si sostituisce un astuccio. Il termine MOCA, materiali e oggetti destinati al contatto con gli alimenti, comprende un insieme di requisiti che devono essere applicati al sistema di confezionamento effettivo, non a un singolo componente considerato isolatamente. La guida illustra i meccanismi principali e i documenti tecnici da chiedere, distinguendo le norme europee generali dalle eventuali regole specifiche per materiale o Paese.
Inchiostri e adesivi: dove si trovano nella confezione
In una normale confezione di integratori gli inchiostri possono essere presenti sull’etichetta autoadesiva del flacone, sul cartoncino esterno, su film stampati e su sistemi di codifica del lotto e della scadenza. Gli adesivi fissano etichette e accoppiano strati di materiali diversi; talvolta esistono anche vernici o rivestimenti protettivi sopra la grafica. Ogni strato ha una funzione precisa, ma la sua posizione rispetto al contenuto cambia il percorso potenziale di esposizione. Un’etichetta sulla parete esterna di un flacone dotato di barriera adeguata si trova in una situazione diversa da un inchiostro impiegato in una confezione flessibile con strato interno sottile.
La distinzione fra confezionamento primario e secondario è operativamente utile, purché non diventi una scorciatoia: il cartoncino di un astuccio potrebbe non toccare l’integratore, e tuttavia va valutata la presenza di componenti volatili e la reale capacità di barriera del confezionamento interno. Inoltre, in produzione, bobine stampate e fogli impilati possono entrare in contatto tra superfici che, nel prodotto finito, saranno orientate in modo opposto. La qualifica deve quindi considerare anche come il materiale viene prodotto e movimentato prima di essere assemblato.
Che cosa significa migrazione nei materiali a contatto
Per migrazione si intende il passaggio di sostanze dal materiale o da un suo componente verso l’alimento, nelle condizioni pertinenti di utilizzo. La quantità trasferita dipende dalla sostanza, dalla struttura del materiale, dalla temperatura, dal tempo, dalla composizione dell’alimento e dall’eventuale presenza di barriere. Il rischio non si deduce dal semplice fatto che un materiale sia colorato oppure che sia stato usato un adesivo. Occorre comprendere quali sostanze siano ragionevolmente presenti, in quali quantità e quale percorso fisico-chimico potrebbe collegarle al contenuto.
In un integratore solido secco, per esempio, l’assenza di acqua libera non esclude automaticamente tutti i fenomeni di trasferimento. Alcuni composti possono migrare attraverso la fase gassosa all’interno del volume di confezionamento, mentre altri necessitano di contatto più stretto e condizioni diverse. Per un integratore oleoso, la natura lipofila di certe sostanze può risultare pertinente. La valutazione deve quindi essere specifica per polveri, compresse, capsule o oli e per il contenitore effettivamente impiegato. Un test su un materiale usato con un liquido acquoso non descrive necessariamente ciò che accade con una matrice grassa.
Set-off: il trasferimento tra superfici durante stampa e stoccaggio
Il set-off è il trasferimento di componenti da una superficie stampata a un’altra superficie per contatto, per esempio quando un supporto viene avvolto in bobina o impilato dopo la stampa. Il lato che riceve il trasferimento può diventare successivamente quello rivolto verso l’alimento. Non basta quindi sapere che l’inchiostro è stato applicato «solo all’esterno»: è necessario valutare la tecnologia di stampa, la completa asciugatura o reticolazione, la disposizione degli strati e le operazioni di movimentazione. Parametri di processo impropri possono modificare il risultato rispetto a una lavorazione qualificata.
Il Regolamento (CE) n. 2023/2006 sulle buone pratiche di fabbricazione dei MOCA include disposizioni specifiche per i processi relativi agli inchiostri da stampa applicati sul lato non a contatto con l’alimento. Il principio è evitare che il trasferimento attraverso il supporto o per set-off provochi una presenza non conforme di sostanze sul lato destinato al contatto. Questo richiede un sistema di assicurazione qualità documentato e controlli pertinenti: dichiarare genericamente che una stampa è «per uso alimentare» non descrive in modo sufficiente le condizioni e i limiti per cui è idonea.
La migrazione in fase gassosa: il caso di cartone e oli minerali
La letteratura scientifica sui materiali cartacei ha documentato che alcuni idrocarburi di olio minerale presenti in inchiostri o fibre riciclate possono trasferirsi attraverso la fase gassosa verso alimenti secchi. Gli studi di Lorenzini e colleghi, pubblicati nel 2010 e nel 2013 su Food Additives & Contaminants, hanno analizzato la migrazione da imballaggi in cartone e l’evoluzione nel tempo in casi sperimentali e reali. Non si tratta di risultati da trasporre automaticamente a qualsiasi astuccio moderno, né dimostrano che una determinata confezione Noebis presenti il problema. Mostrano però perché il percorso di trasferimento non dipende necessariamente da un contatto materiale diretto.
Per il progettista questa evidenza rende importante la scelta delle fibre, degli inchiostri e dell’eventuale barriera interna. Un astuccio di cartone con materiale riciclato può richiedere considerazioni differenti rispetto a un altro supporto con composizione controllata. Allo stesso modo la disponibilità di un flacone plastico spesso, di una capsula in blister o di un involucro con specifica barriera può modificare lo scenario di esposizione. Le prove devono prendere in considerazione il sistema completo e le condizioni di stoccaggio previste, inclusa la durata dell’esposizione.
Adesivi: composizione, reticolazione e possibili residui
Gli adesivi usati nelle etichette e nei laminati comprendono famiglie chimiche diverse, con meccanismi di presa e reticolazione differenti. Per ciascun impiego il fornitore dovrebbe precisare substrati idonei, condizioni di applicazione, eventuali tempi di maturazione e destinazione d’uso. Un adesivo che funziona bene meccanicamente non è automaticamente idoneo a qualunque contatto alimentare. È necessario distinguere fra adesivi destinati a rimanere all’esterno di un contenitore barriera e materiali impiegati in strutture multistrato dove potrebbero essere presenti sostanze migranti attraverso gli strati.
Un rischio da considerare riguarda le sostanze iniziali non completamente reagite, eventuali prodotti di reazione e impurità. Non ogni sostanza presente implica un’esposizione rilevante: la diffusione dipende dall’intero sistema. Per questo la sola composizione dichiarata dell’adesivo raramente basta a chiudere la valutazione; servono informazioni sulle condizioni d’uso e, quando pertinenti, prove di migrazione su un assemblaggio rappresentativo. Anche una modifica apparentemente marginale, come cambiare la grammatura di applicazione o il tempo tra laminazione e riempimento, potrebbe richiedere un controllo tecnico.
Il quadro europeo: Regolamento 1935/2004 e buone pratiche 2023/2006
Il Regolamento (CE) n. 1935/2004 stabilisce il quadro generale per i materiali e gli oggetti destinati a venire a contatto con gli alimenti. In termini essenziali, nelle condizioni normali o prevedibili d’impiego i materiali non devono trasferire componenti in quantità tali da costituire un pericolo per la salute, modificare in modo inaccettabile la composizione dell’alimento o deteriorarne le caratteristiche organolettiche. La disciplina comprende inoltre aspetti di etichettatura, rintracciabilità e documentazione. Non basta quindi basarsi sull’assenza visibile di alterazioni: conformità e idoneità devono essere sostenute da valutazioni appropriate.
Il Regolamento (CE) n. 2023/2006 riguarda le buone pratiche di fabbricazione e disciplina sistemi di qualità e controlli lungo la filiera dei MOCA. Per quanto riguarda inchiostri e adesivi, è importante non supporre che esista una disciplina specifica interamente armonizzata a livello dell’Unione per ogni materiale e ogni sostanza. La Commissione europea e l’EFSA chiariscono che per diversi materiali non plastici possono applicarsi requisiti generali, disposizioni nazionali e indicazioni settoriali. Di conseguenza il dossier di qualifica deve essere verificato in funzione del materiale, del mercato di destinazione e dell’utilizzo concreto.
Materiali plastici, carta e laminati: norme specifiche dove applicabili
Se una struttura comprende materiali o strati plastici soggetti alle regole armonizzate, il Regolamento (UE) n. 10/2011 può essere pertinente per gli aspetti applicabili. Occorre però interpretare correttamente l’ambito della norma, soprattutto quando ci si trova davanti a materiali multimateriale multistrato, adesivi o rivestimenti. La presenza di uno strato plastico non significa che ogni altro componente della struttura sia disciplinato in tutti i dettagli dalla stessa misura. I requisiti per le varie parti e l’effetto dell’assemblaggio devono essere ricostruiti attraverso documentazione e valutazione tecnica.
Per carta e cartone non si dovrebbe cercare una fittizia «dichiarazione europea universale» che risolva automaticamente ogni rischio. In assenza di misure specifiche dell’Unione possono avere rilievo disposizioni nazionali applicabili, standard tecnici, raccomandazioni e procedure documentate di verifica. Il fornitore deve spiegare per quali usi il materiale è stato valutato. In questa fase è particolarmente utile la collaborazione tra grafico, tipografia, azienda produttrice del packaging e responsabile qualità del confezionatore, perché una decisione puramente estetica può incidere anche sulle condizioni di idoneità.
Che cosa chiedere al tipografo e al fornitore di etichette
Una richiesta ben strutturata dovrebbe identificare il materiale finale e non limitarsi al colore o al preventivo economico. Sono rilevanti il supporto, il sistema di stampa, il tipo di adesivo, la vernice, la presenza di rivestimenti o film e la destinazione prevista: flacone in PET o HDPE, vetro, bustina o astuccio. Va chiarito quale superficie può venire a contatto con l’alimento, direttamente o dopo eventuale set-off. Per applicazioni critiche, il fornitore dovrebbe fornire documentazione sulle caratteristiche di conformità e sulle condizioni di utilizzo, inclusi tempi, temperature e eventuali limitazioni.
La richiesta di documenti non significa pretendere una dichiarazione identica per tutti i componenti. Alcuni materiali sono soggetti a schemi e dichiarazioni specifiche; per altri il dossier può comprendere attestazioni di conformità al quadro generale, descrizioni di buona pratica, verifiche di migrazione e dichiarazioni sui materiali di partenza. È opportuno che il produttore finale sappia esattamente quale configurazione è stata provata. Sostituire l’adesivo mantenendo la stessa grafica, per esempio, può sembrare una modifica invisibile al consumatore, ma non necessariamente irrilevante dal punto di vista del dossier.
Prove di migrazione: come leggere un rapporto analitico
Un rapporto di prova è informativo quando permette di identificare campione, metodologia, condizioni, simulanti impiegati se pertinenti, tempo e temperatura, limiti di rilevazione e risultati. La scelta delle condizioni deve essere coerente con l’uso previsto e con la disciplina applicabile. Un numero privo di unità, senza indicazione del metodo o riferito a un materiale diverso da quello acquistato non permette una valutazione robusta. Occorre inoltre distinguere fra migrazione specifica di sostanze note, migrazione globale quando pertinente e indagini su sostanze non intenzionalmente aggiunte, spesso indicate con l’acronimo NIAS.
Le NIAS possono comprendere prodotti di degradazione, di reazione o impurità presenti nei sistemi complessi. Non è corretto affermare che la semplice rilevazione strumentale di una sostanza equivalga sempre a un pericolo sanitario. Servono identificazione quanto più possibile adeguata, valutazione dell’esposizione e inquadramento tossicologico o regolatorio. In alcuni casi saranno necessari approfondimenti con il fornitore. La capacità di interpretare correttamente il risultato ha lo stesso valore della prova: un test isolato non deve sostituire il ragionamento sul comportamento del materiale durante il suo ciclo di vita.
Qualificare un nuovo packaging: prove pratiche e change control
Prima della commercializzazione di una nuova confezione, la verifica può essere organizzata in passaggi documentabili. Si inizia dall’identificazione dei componenti e dei fornitori, segue la valutazione dei requisiti applicabili e dei rischi di trasferimento, poi la conferma documentale o analitica per l’uso previsto. In parallelo si controllano adesione e leggibilità delle etichette, tenuta del contenitore e resistenza durante il trasporto. Un sistema che non presenta criticità di migrazione potrebbe comunque fallire per distacco dell’etichetta o perdita della chiusura, compromettendo la rintracciabilità del lotto.
Il change control diventa essenziale quando cambia uno degli elementi qualificati. Una nuova tinta, un inchiostro sostitutivo, un fornitore di cartoncino o la posizione dell’etichetta meritano una valutazione proporzionata alle loro conseguenze. È utile conservare campioni approvati e versioni dei file di stampa, così da risalire alle differenze. La guida Noebis sulle etichette autoadesive per flaconi, adesione e leggibilità affronta i controlli meccanici e informativi complementari alla sicurezza dei materiali.
Responsabilità lungo la filiera del conto terzi
In un progetto conto terzi il marchio può decidere grafica e posizionamento, la tipografia può scegliere gli inchiostri, un converter può accoppiare materiali e il confezionatore può ricevere il prodotto finito. Nessun attore dovrebbe presumere che qualcun altro abbia valutato ogni interfaccia. È importante definire chi conserva i dati di composizione e le dichiarazioni del fornitore, chi controlla le modifiche e chi approva il materiale in funzione della formula e del periodo di conservazione previsto. Se parte della documentazione è riservata, possono essere individuate modalità di verifica che tutelino le informazioni industriali ma consentano una valutazione adeguata.
Il sistema di confezionamento finale deve essere visto come unità tecnica: materia prima, superficie interna, supporto stampato, adesivo, tappo, sigillo e condizioni di riempimento interagiscono. Una dichiarazione relativa a una singola etichetta non certifica automaticamente l’intera confezione. Lo stesso vale per la compatibilità tra contenitore e prodotto: si può approfondire il tema nell’articolo Noebis sui test di compatibilità formula-contenitore. Sono proprio le interfacce tra componenti a richiedere maggiore attenzione quando cambia la configurazione.
Come archiviare un dossier MOCA realmente utile
Un archivio efficace contiene una distinta dei materiali aggiornata, le specifiche dei componenti, i fornitori e i numeri di lotto, le dichiarazioni e prove disponibili, il riferimento alle condizioni d’uso e la storia delle modifiche. I documenti devono essere rintracciabili rispetto a ciò che viene effettivamente acquistato: sigle simili possono nascondere versioni differenti di inchiostro o adesivo. Quando si approva un nuovo materiale, è opportuno collegarlo alla referenza finita e alla data di prima applicazione. In caso di problema o richiamo, questa struttura consente di ricostruire rapidamente quali lotti hanno utilizzato una determinata combinazione.
Anche i controlli in accettazione devono essere proporzionati. L’aspetto visivo e la leggibilità del lotto sono controlli importanti, ma non rilevano direttamente una migrazione chimica. Quest’ultima viene gestita soprattutto con qualifica, verifica di processo, documentazione e prove appropriate. Nella guida Noebis sui controlli di accettazione dei materiali di confezionamento sono descritti altri elementi del percorso qualità. La correttezza documentale non deve diventare burocrazia fine a sé stessa: deve permettere decisioni tecniche motivate e rintracciabilità concreta.
Domande frequenti su inchiostri, adesivi e MOCA
Un’etichetta stampata all’esterno del flacone è sempre esclusa dai rischi di migrazione?
No. Il rischio può essere ridotto da un contenitore adeguatamente barriera, ma l’assenza di contatto diretto non equivale automaticamente ad assenza di trasferimento. La valutazione dipende dai materiali, dalla confezione complessiva e dalle condizioni previste.
Gli inchiostri per packaging hanno una sola normativa europea dettagliata?
Esistono i requisiti generali dei Regolamenti 1935/2004 e 2023/2006 e possono applicarsi altre misure specifiche e disposizioni nazionali. Non è corretto presumere una disciplina settoriale interamente armonizzata per ogni inchiostro e adesivo.
Un test di migrazione superato vale per ogni prodotto inserito nella confezione?
Non necessariamente. Matrice, condizioni e durata del contatto incidono sulla trasferibilità dei risultati. Occorre verificare il campo di applicazione del test e la rappresentatività rispetto all’uso reale.
Per cambiare tipografia senza modificare il disegno devo rifare tutti i controlli?
Non esiste una risposta automatica. Va eseguita una valutazione del cambiamento: anche a parità di grafica potrebbero mutare supporti, inchiostri, adesivi e condizioni di produzione. Le verifiche richieste dipendono dalla significatività delle differenze.
Documenti da verificare prima di approvare la stampa
| Elemento | Verifica richiesta | Perché conta |
|---|---|---|
| Struttura del packaging | Identificare gli strati, le superfici a contatto e le condizioni d’impiego | Il rischio di trasferimento dipende dal sistema completo |
| Inchiostri e adesivi | Ottenere dichiarazioni, specifiche e indicazioni tecniche pertinenti | La sola approvazione grafica non qualifica i materiali |
| Uso previsto | Considerare prodotto, tempo, temperatura e barriere presenti | Una prova non è necessariamente valida per ogni scenario |
| Gestione modifiche | Registrare fornitore, codice, revisione e nuova valutazione | Riduce il rischio di sostituzioni non controllate |
Conclusioni: la grafica deve essere anche tecnicamente qualificata
Le scelte di stampa e accoppiamento dei materiali sono parte integrante dello sviluppo di una confezione per integratori. Inchiostri e adesivi devono essere valutati in relazione al supporto, alla posizione e alle vie realistiche di trasferimento. Il quadro europeo fornisce principi di sicurezza e buone pratiche, mentre materiali e mercati specifici possono richiedere verifiche aggiuntive. Un dossier chiaro, prove pertinenti e una gestione disciplinata delle modifiche aiutano a mantenere nel tempo la coerenza tra confezione approvata e confezione prodotta, senza attribuire certezze che i dati non dimostrano.
Fonti
- Lorenzini R, Fiselier K, Biedermann M, et al. Saturated and aromatic mineral oil hydrocarbons from paperboard food packaging: estimation of long-term migration. Food Additives & Contaminants: Part A. 2010;27(12):1765–1774. doi:10.1080/19440049.2010.517568.
- Lorenzini R, Biedermann M, Grob K, et al. Migration kinetics of mineral oil hydrocarbons from recycled paperboard to dry food: monitoring of two real cases. Food Additives & Contaminants: Part A. 2013;30(4):760–770. doi:10.1080/19440049.2013.766765.
- Parlamento europeo e Consiglio. Regolamento (CE) n. 1935/2004 relativo ai materiali e oggetti destinati a venire a contatto con gli alimenti.
- Commissione europea. Regolamento (CE) n. 2023/2006 sulle buone pratiche di fabbricazione dei MOCA.
- Commissione europea. Quadro legislativo sui materiali a contatto con gli alimenti.
- EFSA. Non-plastic food contact materials: quadro e valutazioni.
Nota editoriale: approfondimento preparato con assistenza di intelligenza artificiale e revisione redazionale. L’immagine di copertina è una rappresentazione concettuale, non una prova di migrazione. Le informazioni non sostituiscono il parere di un professionista qualificato, le prove necessarie o la verifica regolatoria dei materiali effettivamente impiegati.