Un frammento di plastica, un filo metallico o una scheggia proveniente da un componente usurato possono entrare in una lavorazione molto prima che l’integratore venga confezionato. Il controllo dei corpi estranei negli integratori alimentari riguarda quindi tutta la filiera: materie prime, attrezzature, pesata, miscelazione, compressione, incapsulamento e packaging. Ridurlo al solo metal detector rischia di lasciare scoperti materiali che quel dispositivo non può rilevare.
Per una linea alimentare sono importanti l’analisi dei pericoli secondo HACCP, i setacci, l’integrità delle attrezzature, le verifiche di funzionamento, la segregazione dei prodotti sospetti e la tracciabilità delle decisioni. Questa guida confronta le barriere disponibili, i loro limiti e le responsabilità tecniche di chi produce integratori anche per conto terzi. Gli esempi di macchinari sono illustrativi e non rappresentano dichiarazioni sulle dotazioni effettivamente presenti nello stabilimento Noebis Pharma.
Che cosa si intende per corpo estraneo
Un corpo estraneo è un materiale fisico che non dovrebbe essere presente nell’alimento e che può raggiungere il consumatore attraverso la materia prima, la trasformazione o il confezionamento. Nel settore degli integratori può trattarsi di una scheggia metallica, un frammento di plastica rigida, vetro, gomma, legno, carta, fibre provenienti da un attrezzo o altre particelle non previste. Il rischio dipende dalla natura, dimensione, forma, durezza e possibilità di ingestione del materiale, oltre che dal tipo di prodotto. Un frammento tagliente non equivale a una fibra soffice, e la gravità potenziale va valutata in modo specifico.
È utile distinguere la contaminazione fisica dalla presenza di particelle alimentari legittime: semi, bucce o elementi botanici possono essere parte della materia prima, ma diventare una non conformità se la specifica del lotto richiede una granulometria o un’assenza di residui non rispettate. Il controllo, perciò, inizia dalla definizione di ciò che è accettabile. Un integratore in capsule, una compressa e una miscela in polvere presentano geometrie e fasi di lavorazione differenti. Nessun unico sensore può identificare allo stesso modo tutte le sostanze estranee in tutte queste situazioni.
Dove nascono i rischi in uno stabilimento
Le possibili fonti di contaminazione cambiano lungo il percorso della materia prima. Durante coltivazione e raccolta di botanici possono entrare terra, pietruzze, frammenti di attrezzature agricole o materiali vegetali non desiderati. Il trasporto può aggiungere residui dell’imballaggio o delle operazioni di carico; in magazzino possono intervenire rotture di sacchi, pallet e contenitori. Durante pesata, miscelazione, macinazione, compressione o incapsulamento occorre considerare l’usura delle parti di macchina, dei setacci, delle guarnizioni e degli utensili. Anche il confezionamento introduce punti di contatto con tappi, flaconi, nastri e materiali di imballo.
Una mappa del processo è utile perché assegna ciascun rischio a una fase e a un responsabile. Il frammento proveniente da una guarnizione del mixer, per esempio, richiede controlli diversi da un sasso già presente in una polvere botanica ricevuta. Il controllo del prodotto finito può intercettare alcune anomalie, ma non sostituisce la prevenzione nelle fasi precedenti. La progettazione igienica, le condizioni delle attrezzature e le verifiche sui materiali in ingresso incidono sulla probabilità stessa che un corpo estraneo si formi o venga introdotto.
L’approccio HACCP parte dall’analisi del rischio
Nel quadro europeo dell’igiene alimentare, il regolamento (CE) n. 852/2004 richiede procedure basate sui principi HACCP per le attività rientranti nel suo ambito. L’operatore deve identificare i pericoli significativi, valutare le fasi di processo in cui possono verificarsi e definire misure di prevenzione, monitoraggio e azioni correttive adeguate. Il nome di un’apparecchiatura non definisce da solo un punto critico di controllo: bisogna chiedersi quale pericolo sia in grado di gestire, con quale efficacia verificata e quali azioni vengano attivate se il controllo non funziona.
La classificazione di un controllo come punto critico o altra misura operativa richiede una decisione documentata fondata sul processo e sul sistema di gestione adottato. Non esiste una regola generale secondo cui ogni linea di integratori debba avere lo stesso metal detector o lo stesso setaccio. Il controllo fisico può combinare misure preventive, verifiche all’ingresso, barriere durante la lavorazione e ispezione finale, tutte collegate da registrazioni. L’obiettivo non è collezionare macchine, ma costruire un sistema in cui una particella pericolosa abbia poche occasioni di entrare e più possibilità realistiche di essere intercettata.
Setacciatura: una barriera semplice che richiede metodo
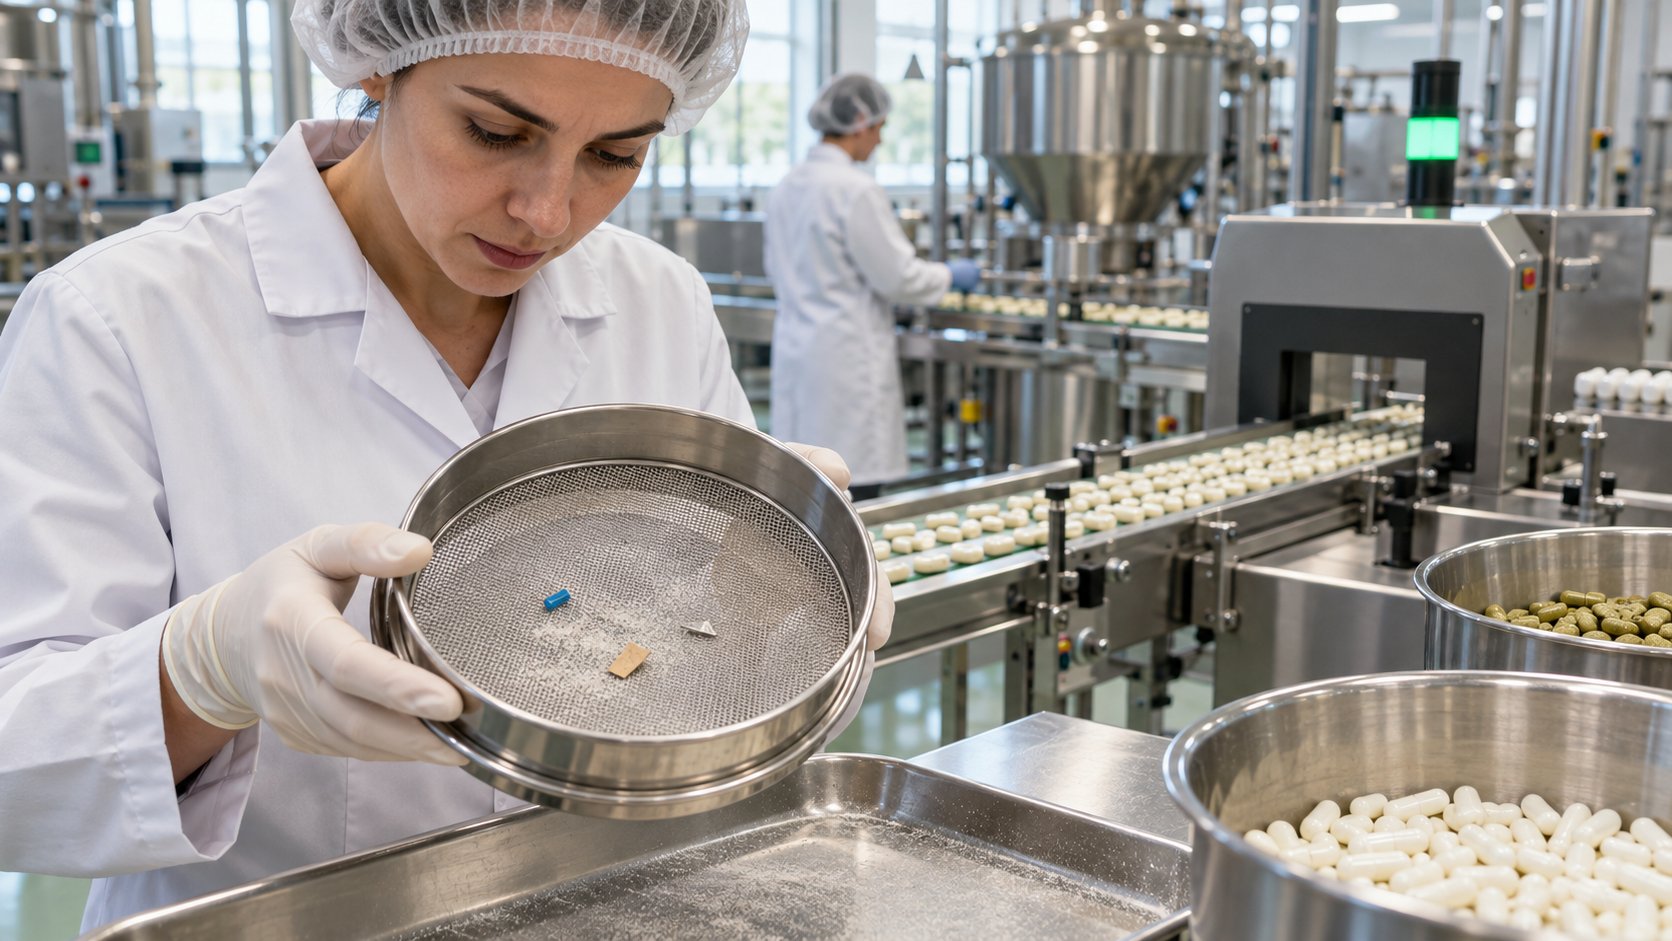
Il setaccio permette di separare particelle in base alle loro dimensioni e alla capacità di attraversare una maglia. Può trattenere frammenti grossolani in una polvere fine, ma non identifica la loro natura. Un corpo estraneo più piccolo dell’apertura può attraversarla; un frammento flessibile o allungato può orientarsi e passare anche quando una sua dimensione è maggiore. La scelta della maglia va collegata alla granulometria prevista della materia prima e alle caratteristiche del prodotto, perché una rete troppo fine può trattenere particelle legittime e alterare il comportamento di lavorazione.
Il controllo non termina con l’installazione. Bisogna verificare lo stato della rete, il corretto posizionamento, la sua integrità prima e dopo l’impiego, la pulizia e l’eventuale presenza di residui trattenuti. Una rete danneggiata può diventare essa stessa fonte di frammenti metallici. L’esame del materiale fermato dal setaccio è un’informazione utile per riconoscere lotti anomali o cambiamenti del processo. Quando si osservano particelle inattese, occorre registrarle, identificare il lotto coinvolto e indagare la fonte, anziché limitarsi a svuotare il contenitore e proseguire.
Magneti: cosa intercettano e cosa lasciano passare
Separare particelle attratte dal campo magnetico può essere utile nei flussi di polveri, se il progetto della linea e le caratteristiche del materiale lo consentono. La loro efficacia dipende dal tipo di metallo, dalla distanza dal magnete, dalla velocità del prodotto e dalla configurazione della separazione. Non tutti i metalli sono ugualmente attratti: una particella non ferromagnetica potrebbe non essere recuperata. Non bisogna perciò descrivere un magnete come protezione universale da ogni contaminazione metallica o equipararlo a un dispositivo di rilevamento elettronico.
Un magnete richiede condizioni di pulizia, manutenzione e controllo definite. La verifica del materiale recuperato può essere inserita nell’analisi delle cause di usura delle attrezzature a monte. Il numero e la forma delle particelle raccolte hanno significato operativo soltanto se sono confrontati con la storia della linea e con quanto realmente passa nel separatore. Anche la possibilità di rimessa in circolo delle particelle durante la pulizia deve essere gestita. Se il progetto è inadatto al flusso o il materiale passa troppo lontano dalla zona attiva, il magnete può fornire una sensazione di sicurezza non corrispondente alla capacità effettiva.
Il metal detector non vede ogni oggetto
I rilevatori di metalli per alimenti sono progettati per identificare un segnale elettromagnetico associato a contaminanti metallici che attraversano la zona di misura. La risposta dipende dal materiale della particella, dalla forma, dall’orientamento e dalla posizione nel prodotto. Anche le caratteristiche del prodotto possono influire: composizione, umidità, salinità, temperatura, densità e tipo di confezione determinano condizioni differenti. La sensibilità osservata su un campione di prova non equivale automaticamente alla capacità di rilevare ogni possibile corpo estraneo in un lotto complesso.
Un metal detector non è progettato per intercettare vetro, carta, legno o tutte le plastiche. Per dimostrare che il sistema funziona nel proprio processo occorre un piano di verifica con campioni di prova rappresentativi, incluse le categorie metalliche pertinenti, posizionati in condizioni sfavorevoli ragionevoli e con prodotto reale. L’unità respinta deve essere segregata in modo affidabile e il sistema di espulsione deve risultare coerente con la velocità della linea. Un allarme che si accende senza un rifiuto tracciabile del prodotto può non fornire un controllo efficace.
Quando si valuta l’ispezione a raggi X
L’ispezione a raggi X può individuare differenze di attenuazione e densità all’interno di prodotti o confezioni; è una tecnologia diversa dal metal detector. Alcune categorie di materiali, come metalli o particelle minerali e vetrose, possono essere relativamente visibili a seconda di dimensione e posizione, mentre plastiche poco dense, fibre e certi materiali organici possono essere difficili da distinguere dalla matrice. Anche spessore del prodotto, imballaggio e sovrapposizioni influenzano la rilevazione. La scelta tra strumenti non può quindi essere fatta partendo dalla promessa che un dispositivo «veda tutto».
Per una linea di capsule o flaconi occorre valutare quale parte del processo sia effettivamente osservabile e quale oggetto si voglia rilevare. La possibilità di ispezionare una confezione chiusa può essere interessante, ma la geometria del flacone e il materiale del contenitore devono essere inclusi nella verifica. Un produttore dovrebbe chiedere prove con campioni reali, difetti artificiali appropriati e dati sul tasso di falsi scarti e mancate rilevazioni. La tecnologia può essere valida per un rischio e poco sensibile per un altro: è l’analisi HACCP a orientare la sua collocazione.
Sistemi ottici e iperspettrali: ricerca e applicazioni
Telecamere e sistemi di visione possono riconoscere differenze di forma, colore o texture su una superficie visibile; l’imaging iperspettrale aggiunge informazioni sulle risposte della materia a molte lunghezze d’onda. In ricerche recenti queste tecniche sono state applicate a prodotti alimentari e botanici per distinguere corpi estranei che un’ispezione visiva standard potrebbe non riconoscere. Uno studio del 2026, per esempio, ha combinato alimentazione vibrante e imaging iperspettrale per individuare materiali estranei in semi di Ziziphus, ottenendo buone prestazioni nel proprio apparato sperimentale. Il dato è interessante, ma appartiene a quella matrice e a quelle condizioni.
Anche lavori su peperoncino o su alimenti diversi mostrano che pretrattamento delle immagini, illuminazione, velocità di trasporto e somiglianza spettrale tra prodotto e contaminante possono cambiare le prestazioni. Non sarebbe corretto trasferire direttamente una percentuale di successo di un esperimento a una linea di capsule. Inoltre una telecamera può non osservare un frammento nascosto all’interno del prodotto o sotto altri pezzi. Prima di introdurre un sistema avanzato bisogna dunque dimostrare il vantaggio pratico sul rischio definito, con campioni realistici e un sistema di scarto funzionante.
Le fonti meno evidenti: guarnizioni, utensili e componenti
Un corpo estraneo può originare da una parte consumabile delle apparecchiature, non solo da una materia prima contaminata. Guarnizioni degradate, spatole scheggiate, fascette, spazzole, raschietti, protezioni e minuteria allentata richiedono un programma di controllo. Le manutenzioni dovrebbero prevedere verifica del materiale rimosso e conferma che non siano rimasti piccoli pezzi nella zona di lavorazione. Dopo un intervento tecnico, un rilascio della linea senza controllo della zona interessata può creare un percorso di contaminazione proprio nel momento in cui l’attrezzatura torna in servizio.
È utile censire gli utensili mobili, definire materiali compatibili con il contatto alimentare e controllarne l’integrità. La scelta di colori ad alto contrasto per certi accessori può facilitare il riconoscimento visivo di frammenti, ma non rende ogni componente automaticamente rilevabile da sensori elettronici. Occorre valutare anche punti di attrito e vibrazione, viti, superfici scheggiate e accessi sopra una linea aperta. Le istruzioni pratiche per il personale hanno maggior valore se mostrano fotografie di difetti reali che possono verificarsi nello specifico impianto.
Imballaggi: come evitare frammenti prima della chiusura
I materiali di confezionamento possono contribuire alla contaminazione fisica. Boccette danneggiate, filettature spezzate, parti di sigilli o elementi provenienti dalle linee di alimentazione dei tappi devono essere considerati nella valutazione del rischio. L’ispezione in accettazione di flaconi e tappi, la pulizia dell’ambiente di confezionamento e i controlli sulla corretta integrità delle unità sono misure diverse ma complementari. La presenza di una prova sul prodotto prima del riempimento non copre i rischi che possono essere introdotti quando la confezione viene costruita e chiusa.
La scelta del packaging considera anche caratteristiche meccaniche e compatibilità con la macchina. Materiali apparentemente equivalenti possono comportarsi diversamente sotto vibrazione o durante il serraggio, con conseguenze sui possibili distacchi di piccoli pezzi. Una modifica di fornitore va valutata con le prove di processo necessarie prima dell’uso industriale. Per approfondire i controlli sulla fornitura si veda l’articolo sui materiali di confezionamento in accettazione e quello su flaconi PET e HDPE. L’attenzione riguarda l’oggetto reale e la linea in cui viene impiegato, non soltanto la denominazione della plastica.
Una verifica funzionale deve simulare il caso difficile
Un test standardizzato è utile solo se rappresenta il rischio e lo scenario che il sistema dovrebbe gestire. Per un rilevatore di metalli è importante usare provini definiti e posizionarli secondo procedure che considerino le condizioni più sfavorevoli ragionevoli nella linea; per un setaccio conta dimostrare il mantenimento dell’integrità e la capacità di separazione rispetto ai materiali interessanti; per l’ispezione ottica servono campioni che includano difetti simili al prodotto. I controlli devono essere eseguiti con una frequenza giustificata e registrata, anche in relazione a inizio, variazioni o fine lavorazione secondo il piano aziendale.
Non esiste una misura minima universale del frammento intercettabile da ogni apparecchiatura e da ogni prodotto. Dichiarare una soglia senza un confronto sperimentale può produrre informazioni fuorvianti. È preferibile specificare il tipo di provino, la configurazione, il prodotto, il percorso, il numero di ripetizioni e l’esito. Se una prova fallisce, occorre valutare quali prodotti siano passati dopo l’ultima verifica affidabile, bloccarli quando appropriato e definire il trattamento successivo. Correggere l’allarme senza valutare la produzione interessata lascia irrisolta la parte più importante del problema.
Rifiuti della linea e gestione degli allarmi
Il meccanismo di scarto deve funzionare in modo coordinato con il rilevamento. Se un flacone viene segnalato come sospetto, la linea deve poterlo identificare e segregare con certezza, evitando che ricada nel flusso dei conformi. Contenitori di scarto non controllati, ripartenze affrettate o azzeramenti degli allarmi senza registrazione indeboliscono il sistema. Per ogni evento è utile registrare data, prodotto, lotto, fase, operatore, strumento, tipo di segnalazione e verifica successiva. Le procedure dovrebbero chiarire quando ripetere un controllo e quando aprire un’indagine più estesa.
Un corpo estraneo realmente trovato può indicare un difetto localizzato oppure un problema sistemico. Se più frammenti di materiale simile compaiono in un breve intervallo, la ricerca della sorgente deve estendersi ai componenti e agli utensili a monte. L’oggetto recuperato, quando possibile e opportuno, può essere conservato come evidenza in condizioni controllate, con registrazione della provenienza. Anche i falsi scarti meritano analisi: possono indicare sensibilità eccessiva, cambiamento del prodotto o disturbi del sistema. L’obiettivo non è semplicemente ridurre gli allarmi, ma aumentare la capacità di distinguere gli eventi realmente pericolosi.
Il controllo dei materiali in ingresso
Le materie prime devono essere esaminate in base al rischio della filiera e alla forma fisica. Una polvere botanica può avere una storia di raccolta ed essiccazione complessa, mentre una sostanza chimicamente definita ricevuta in contenitori sigillati presenta altre criticità. Ispezione dell’integrità dell’imballaggio, informazioni dal fornitore, osservazione di campioni rappresentativi e controllo dei documenti possono individuare problemi prima della pesata. Se il materiale presenta una contaminazione sospetta, la scelta di setacciarlo nuovamente non deve essere automatica: potrebbe lasciare passare particelle più piccole o non rimuovere la causa.
La verifica all’ingresso si collega alle specifiche concordate e alla gestione della quarantena. Un lotto già segnalato per presenza di corpi estranei richiede una decisione formale sull’eventuale rifiuto, trattamento ammesso o approfondimento, con valutazione delle conseguenze sul prodotto. Il campionamento delle materie prime e il rilascio dalla quarantena sono passaggi determinanti per impedire che un’anomalia non chiarita venga trasferita alla produzione.
La documentazione per la tracciabilità dell’evento
Un corpo estraneo segnalato a valle può richiedere di risalire al lotto di materia prima, alla macchina e persino al turno o all’intervento tecnico. Per farlo servono registrazioni delle pesate, della sequenza di lavorazione, degli operatori, della manutenzione e delle verifiche dei dispositivi. Un semplice esito «controllo superato» è spesso insufficiente quando emerge un reclamo mesi dopo. Le informazioni dovrebbero consentire di individuare la finestra temporale entro cui un difetto potrebbe aver interessato il prodotto, senza estendere inutilmente un’indagine a lotti estranei all’evento.
La riconciliazione della produzione aiuta a seguire il flusso degli scarti e del materiale trattenuto nei sistemi di separazione. Le registrazioni delle prove di controllo indicano quando il sistema ha funzionato e quando si è verificato un eventuale mancato rilevamento. In caso di problema occorre conservare i dati originali, le segnalazioni, le foto e i campioni pertinenti in modo da poter valutare l’effettiva portata dell’evento. Questi aspetti possono sembrare amministrativi, ma fanno parte della gestione tecnica della sicurezza del consumatore e della difendibilità delle decisioni prese.
Reclami: come investigare un frammento segnalato dal cliente
Quando un consumatore segnala un possibile corpo estraneo, la prima decisione non dovrebbe essere stabilire subito se il frammento provenga o meno dalla produzione. Occorre raccogliere i dati del prodotto, il lotto, le fotografie e le condizioni in cui l’oggetto è stato trovato; quando possibile, si valuta la conservazione del campione per un esame. È necessario considerare la sicurezza della persona e attivare i canali previsti dalla procedura aziendale. La fase investigativa deve distinguere i fatti accertati dalle ipotesi: un’immagine può mostrare un oggetto, ma spesso non ne identifica il materiale né la provenienza.
L’indagine interna dovrebbe verificare i controlli del lotto, la storia della macchina, la presenza di scarti simili, eventuali reclami collegati e le modifiche alla produzione. Se emerge un rischio per la sicurezza, si valutano gli obblighi di azione e comunicazione previsti dalla legislazione alimentare. La guida ai reclami negli integratori conto terzi affronta la necessità di collegare ogni segnalazione alla tracciabilità documentale. Non è corretto promettere al cliente che ogni evento sarà impossibile; è corretto poter dimostrare quali barriere esistano e come venga gestita una loro eventuale insufficienza.
Il rapporto tra prevenzione e tecnologia
Investire in un dispositivo più sofisticato può essere utile, ma non compensa un impianto mal mantenuto o procedure che permettano l’ingresso ripetuto di materiali estranei. La riduzione del rischio segue una gerarchia pratica: evitare la generazione del frammento, impedire che raggiunga il prodotto, intercettarlo con barriere adatte e reagire rapidamente quando un controllo segnala un’anomalia. Sono livelli distinti, tutti necessari secondo il rischio. Un metal detector collocato dopo la confezione può essere un’ultima barriera per certi metalli, ma non impedisce che una guarnizione deteriorata continui a disperdere plastica a monte.
Per una valutazione ragionata è utile confrontare gravità del pericolo, probabilità, punti di ingresso e capacità misurate di ogni barriera. Le ricerche su nuove tecniche ottiche mostrano possibilità interessanti, soprattutto per matrici particolari, ma il passaggio a una linea industriale richiede prove in condizioni realistiche. La scelta va documentata, con una revisione periodica dei dati di scarto, delle anomalie e delle modifiche al processo. La robustezza del sistema dipende anche da persone che riconoscano un comportamento insolito e sappiano fermarsi prima che diventi un problema più ampio.
Formazione degli operatori e cultura della segnalazione
Chi opera alla pesata, al mixer, alla pressa o all’incapsulatrice deve conoscere i punti in cui possono generarsi frammenti e i segni di possibile usura. Un’istruzione visiva su guarnizioni, setacci e utensili è spesso più utile di un generico invito a fare attenzione. Le anomalie devono poter essere segnalate senza scoraggiare l’operatore dal fermare una lavorazione quando non è chiaro se il prodotto sia sicuro. La formazione comprende il significato degli allarmi, la segregazione degli scarti e il comportamento corretto dopo un controllo fallito.
Un sistema qualità efficace registra le segnalazioni e ne ricava azioni concrete: manutenzione, modifica di una specifica, cambio di un utensile, miglioramento del campionamento. Anche i piccoli ritrovamenti ripetuti possono anticipare guasti più importanti. Le verifiche periodiche non dovrebbero limitarsi a controllare che i moduli siano compilati; dovrebbero valutare se le informazioni raccolte hanno realmente ridotto il rischio. Quando il personale comprende la relazione tra un frammento trovato nel setaccio e un possibile reclamo, il controllo smette di essere un gesto meccanico e diventa parte della prevenzione.
Domande frequenti sui corpi estranei negli integratori
Un metal detector elimina tutti i rischi di corpi estranei?
No. Può rilevare alcune contaminazioni metalliche nelle condizioni dimostrate, ma non è adatto a riconoscere vetro, carta o tutte le plastiche. Deve essere integrato con misure preventive e controlli differenti quando il rischio lo richiede.
Il setaccio rende automaticamente sicura una polvere?
No. La capacità di separazione dipende da maglia, forma del contaminante, integrità della rete e condizioni del flusso. Un corpo piccolo o flessibile può attraversarla. Occorre anche gestire la causa delle particelle trattenute.
Esiste una dimensione minima di frammento rilevabile per legge da ogni impianto?
Non esiste una sola soglia universalmente valida per tutti i prodotti e tutte le tecnologie. I criteri di controllo devono essere motivati dal rischio e dimostrati sul sistema realmente utilizzato.
Che cosa succede quando una prova funzionale fallisce?
Occorre valutare il prodotto potenzialmente interessato dall’ultima verifica affidabile, controllare il funzionamento del sistema, segregare quanto necessario e documentare le decisioni. La semplice regolazione della macchina non chiude l’indagine.
Una conclusione pratica per chi produce conto terzi
Prevenire i corpi estranei significa conoscere le fonti del pericolo in ogni fase e scegliere barriere che possano davvero intercettarlo. Setacci, magneti, rilevatori di metalli, raggi X e visione ottica offrono capacità differenti; nessuno sostituisce la manutenzione, la formazione, il controllo in accettazione e una gestione affidabile dei prodotti sospetti. I test funzionali devono rappresentare condizioni realistiche e i risultati devono rimanere collegati al lotto. Quando emergono frammenti o allarmi, è decisiva la capacità di risalire alla causa e agire sui materiali eventualmente coinvolti.
Una documentazione chiara consente anche a un committente di capire quali verifiche siano previste per la sua formula, in quali fasi e con quali limiti tecnici. La sicurezza non nasce da un’etichetta commerciale sull’apparecchiatura, ma dall’insieme di decisioni verificate nel processo. È questa la base di un controllo qualità solido per integratori in compresse, capsule e polveri.
Fonti
- Regolamento (CE) n. 852/2004 sull’igiene dei prodotti alimentari, in particolare articolo 5 e allegato II sui requisiti per apparecchiature, locali e imballaggi.
- Regolamento (CE) n. 178/2002 sui principi generali della legislazione alimentare, responsabilità e rintracciabilità.
- Shu Z. e coll., Detection of Chili Foreign Objects Using Hyperspectral Imaging Combined with Chemometric and Target Detection Algorithms, Foods, 2023. DOI 10.3390/foods12132618.
- Foreign body detection in Semen Ziziphi Spinosae using hyperspectral imaging with electromagnetic vibration feeding, Journal of Food Composition and Analysis, 2026. DOI 10.1016/j.jfca.2026.109116.
- Hyperspectral Imaging for Identifying Foreign Objects on Pork Belly, Sensors, 2025. Studio su una matrice alimentare distinta dagli integratori, citato per illustrare una tecnologia e i suoi limiti di trasferibilità. DOI 10.3390/s25227015.
- Detection and prevention of foreign material in food: A review, Heliyon, 2023, rassegna tecnica sui controlli multi-barriera. DOI 10.1016/j.heliyon.2023.e19574.
Nota editoriale: contenuto informativo realizzato con assistenza di intelligenza artificiale e verifica delle fonti indicate. L’immagine illustrativa non raffigura una specifica procedura documentata di Noebis Pharma. Le informazioni non sostituiscono il parere tecnico del responsabile HACCP o qualità, la valutazione dei rischi del processo e le prove di idoneità delle apparecchiature effettivamente utilizzate. Aggiornamento: ottobre 2026.