Il campionamento AQL di flaconi e tappi consente di organizzare il controllo in accettazione del packaging degli integratori alimentari senza trasformare ogni consegna in un’ispezione integrale di migliaia di pezzi. Tuttavia, scegliere un numero di campioni e contare i difetti non basta. Il piano deve partire da una specifica condivisa, distinguere correttamente le non conformità, rispettare la struttura statistica del metodo adottato e prevedere decisioni chiare per i lotti che non superano il controllo. Altrimenti il campionamento dà un’apparenza di rigore, ma non offre una base affidabile per autorizzare l’uso dei contenitori sulla linea.
Flacone e tappo sono componenti apparentemente semplici. Nella pratica, una piccola variazione del filetto, un bordo deformato, la dispersione dei colori fra forniture o un difetto di tenuta possono incidere sul riempimento, sull’esperienza del cliente e sulla protezione del prodotto. Alcuni difetti sono visibili a occhio nudo; altri richiedono misure dimensionali o prove funzionali. Questa guida spiega come impostare un controllo proporzionato al rischio, come collegarlo alla compatibilità tra formula e contenitore e perché l’AQL non può sostituire la documentazione di idoneità alimentare del materiale.
Che cosa significa AQL nel controllo dei materiali di confezionamento
AQL è l’acronimo inglese di Acceptance Quality Limit, tradotto comunemente come limite di qualità accettabile. Nei piani di campionamento per attributi è un parametro che permette di individuare schemi di ispezione e soglie decisionali a partire da regole definite. L’idea è osservare un campione estratto da un lotto e applicare, in modo riproducibile, un criterio di accettazione o rifiuto. Non bisogna però confondere il valore AQL con una percentuale di difetti concessa contrattualmente su ogni consegna: un piano di campionamento presenta sempre probabilità statistiche di accettare o respingere lotti di diversa qualità.
È proprio questa dimensione probabilistica a richiedere attenzione. Un lotto accettato non è stato dimostrato privo di difetti e un lotto respinto non contiene necessariamente una quota di difetti identica a quella osservata nel campione. La scelta del piano dipende dal rischio per cliente e produttore, dalla storia del fornitore, dalle caratteristiche del prodotto e dagli accordi di fornitura. Nel settore degli integratori, dove l’integrità del confezionamento può condizionare la protezione di compresse, capsule e polveri, è particolarmente importante distinguere i criteri statistici dalla valutazione di sicurezza e funzionalità.
La norma di riferimento: ISO 2859-1:2026
Al momento della stesura di questa guida, la versione pubblicata della norma di riferimento è ISO 2859-1:2026, dedicata ai piani di campionamento per attributi indicizzati in funzione dell’AQL per l’ispezione lotto per lotto. Questa edizione ha sostituito la precedente del 1999 e comprende anche aggiornamenti sui criteri e le possibilità di gestione dei controlli nel tempo. Prima di applicare una procedura aziendale sviluppata anni fa, è quindi opportuno verificare quale edizione sia stata richiamata nei contratti, nella documentazione qualità e nelle istruzioni operative.
La norma fornisce schemi che collegano informazioni sul lotto e sul livello di ispezione alla numerosità del campione e ai criteri di accettazione e rifiuto. La scelta fra piani singoli, doppi o multipli, e le regole per passare fra differenti condizioni di ispezione, non possono essere ridotte a una tabella improvvisata. Le tavole complete devono essere consultate nella norma regolarmente acquisita dall’azienda. In questa guida non riproduciamo le sue tabelle protette: mostriamo quali decisioni vanno prese prima di utilizzarle e come rendere comprensibile il risultato alle persone coinvolte.
Il primo documento da preparare è la specifica del flacone e del tappo
Un controllo AQL diventa ambiguo se manca la definizione di che cosa sia un pezzo conforme. La specifica dovrebbe identificare codice e revisione del componente, materiale dichiarato, forma, capacità nominale, geometria, finitura, colore, dimensioni funzionali, tolleranze, caratteristiche di accoppiamento e requisiti di pulizia. Per il tappo possono essere importanti filetto, eventuale guarnizione, integrità dei sistemi di sicurezza e comportamento in chiusura. Quando flaconi e chiusure sono acquistati da fornitori diversi, la compatibilità fra i due articoli deve essere verificata come sistema, non dedotta soltanto dalla descrizione di catalogo.
La specifica deve includere fotografie o campioni di riferimento controllati per i difetti visivi più soggettivi. Espressioni come “colore uniforme” o “assenza di graffi” producono contestazioni se non si stabiliscono condizioni di osservazione e limiti accettabili. Per il packaging destinato al contatto con integratori è opportuno collegare la versione del disegno ai documenti del materiale e alla distinta dei componenti. Una gestione ordinata della distinta base dell’integratore evita che un lotto fisicamente corretto venga usato su una referenza o su una chiusura per la quale non era stato approvato.
Difetti critici, maggiori e minori: la classificazione cambia la decisione
È utile costruire una matrice dei difetti prima della prima consegna, insieme a qualità, produzione e fornitore. Un difetto critico riguarda una condizione inaccettabile per il rischio associato, ad esempio la presenza di un corpo estraneo potenzialmente pericoloso o un componente la cui integrità è compromessa in modo tale da incidere sulla sicurezza. Un difetto maggiore può impedire la corretta chiusura, causare perdite, bloccare la linea o compromettere un requisito funzionale. Un difetto minore può essere un’imperfezione estetica entro una soglia definita, senza effetto dimostrabile sulla funzionalità o sulla conformità del materiale.
Queste categorie non vanno assegnate a memoria. La stessa irregolarità può avere effetti diversi secondo formato, prodotto contenuto e destinazione. Un’imperfezione sulla superficie esterna di un flacone opaco potrebbe essere prevalentemente estetica, mentre un difetto sul bordo di tenuta può interferire con la chiusura. Nella matrice è utile riportare esempi fotografici, modalità di rilevazione, classe di difetto, limite specificato e azione prevista. Non è prudente trattare un difetto di sicurezza come una normale imperfezione statistica: alcune caratteristiche richiedono condizioni di accettazione più restrittive, controlli aggiuntivi o l’esclusione dell’impiego.
Definire correttamente il lotto prima di estrarre i campioni
Il lotto di ispezione deve essere identificato e omogeneo rispetto ai criteri concordati. Una consegna di cinquanta scatole non rappresenta automaticamente un unico lotto se contiene diverse produzioni, cavità di stampaggio, colori, materiali o revisioni del componente. Nelle forniture è fondamentale ottenere numero di lotto del produttore, quantità, data e riferimenti di ordine. Se più sub-lotti sono stati uniti per la spedizione, bisogna stabilire se possono essere valutati insieme oppure se richiedono controlli distinti. La scelta influenza la rappresentatività del campione e la rintracciabilità di un’eventuale non conformità.
L’identità del lotto serve anche a delimitare le decisioni. Se un problema riguarda soltanto una cavità dello stampo o una determinata finestra temporale, il fornitore deve poter ricostruire i pezzi coinvolti. Se invece questa informazione manca, la valutazione potrebbe estendersi a una quantità maggiore di merce. In accettazione è quindi utile verificare etichette sui colli, quantità effettivamente consegnata, integrità dei sigilli e coerenza fra documento di trasporto e riferimenti ricevuti. Prima di avviare il campionamento, il materiale resta identificato secondo le procedure di magazzino.
Come rendere il prelievo rappresentativo
Il campionamento ha senso se ogni parte rilevante del lotto ha una possibilità ragionevole di essere osservata. Prelevare i primi pezzi da una sola scatola aperta, perché è più comodo, può introdurre una distorsione importante. Una procedura robusta descrive come selezionare i colli, quanti colli aprire, dove prelevare all’interno e come documentare l’eventuale stratificazione. Se si conoscono variazioni di processo, come diverse cavità di stampaggio, è opportuno valutarle nella progettazione del prelievo senza modificare arbitrariamente lo schema statistico dichiarato.
La rappresentatività non coincide necessariamente con una selezione uniforme di un singolo pezzo da ciascun collo: occorre seguire il piano scelto e motivare gli eventuali sottogruppi. I campioni devono essere maneggiati senza creare i difetti che si vorrebbero misurare. Appoggiare tappi sfusi su superfici non pulite o comprimere i flaconi durante il prelievo può introdurre contaminazioni o deformazioni spurie. Il verbale dovrebbe permettere di ricostruire chi ha campionato, quando, su quali colli, con quale metodo e in quali condizioni erano conservati i componenti.
Numerosità, livello di ispezione e valori di accettazione
Una volta definito il lotto, si applicano i parametri del piano di campionamento previsto dalla specifica o dall’accordo qualità. La dimensione del lotto è soltanto uno degli elementi: contano anche il livello di ispezione, lo schema adottato, l’AQL assegnato a ciascuna classe di difetto e l’eventuale stato del controllo, ordinario, intensificato o ridotto. La numerosità e le soglie di accettazione e rifiuto devono provenire dalla stessa edizione e dallo stesso schema normativo. Mescolare numeri presi da fonti web diverse può produrre una procedura incoerente pur mantenendo una veste apparentemente professionale.
Per questo non è corretto prescrivere in astratto “controllare sempre 100 pezzi” o “accettare fino al 2% di scarti”. La procedura deve identificare le condizioni esatte e l’autorità che le modifica. La scelta del piano non dovrebbe cambiare dopo aver visto il risultato del primo campione; altrimenti si altera il significato statistico della decisione. Quando il fornitore mostra un rendimento stabile nel tempo, eventuali alleggerimenti devono seguire le regole previste e una valutazione documentata, non una riduzione informale perché la consegna è urgente.
Ispezione visiva dei flaconi: cosa osservare
La verifica visiva comprende elementi che possono incidere su funzione, aspetto o pulizia. Fra i possibili punti di attenzione rientrano deformazioni, ovalizzazioni evidenti, bave, parti incomplete, punti scuri, contaminazioni visibili, superfici irregolari, variazioni marcate di colore e danneggiamenti al bordo. L’operatore deve sapere quali difetti siano previsti dalla specifica e quale sia il metodo di osservazione. Una differenza di illuminazione fra magazzino e laboratorio può cambiare la percezione di piccole imperfezioni, rendendo i risultati poco confrontabili.
Per ridurre la soggettività conviene usare una postazione dedicata, campioni limite, istruzioni fotografiche e formazione degli addetti. Il controllo non dovrebbe penalizzare automaticamente ogni segno visibile: deve applicare le soglie pattuite. È altrettanto importante non classificare come accettabile un difetto non compreso nel catalogo solo perché il conteggio complessivo è basso. Le anomalie nuove richiedono una valutazione tecnica, l’eventuale integrazione della matrice e, nei casi pertinenti, un approfondimento con il fornitore prima che il materiale venga consumato sulla linea.
Dimensioni, peso e geometria funzionale
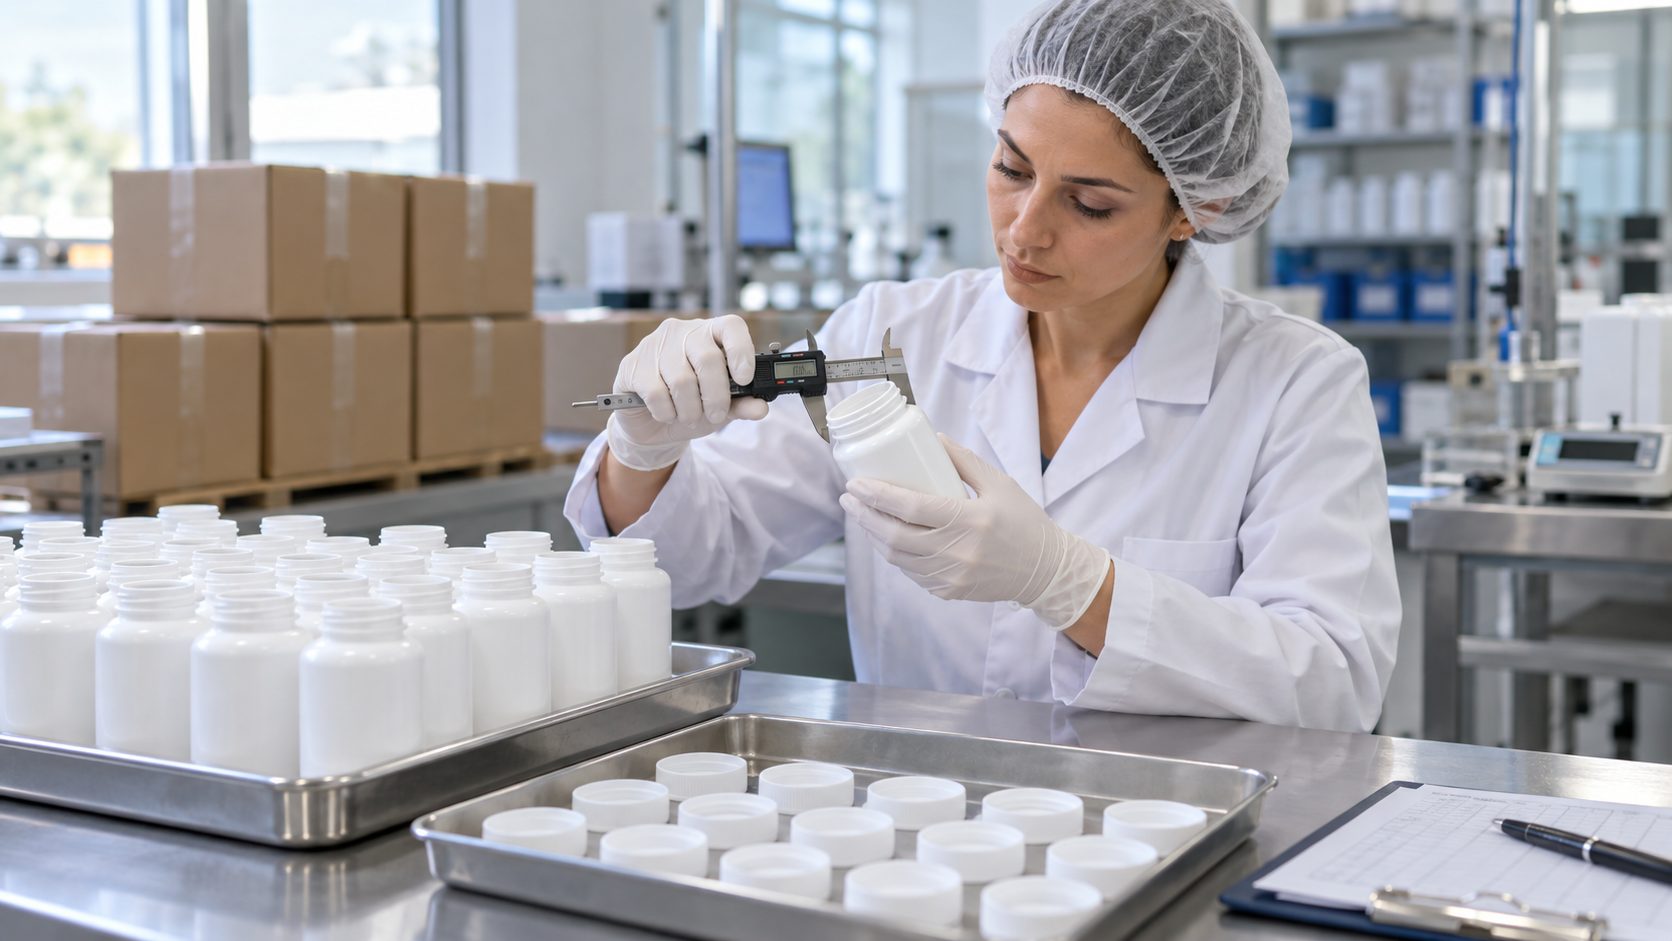
Il controllo dimensionale parte dalle quote che influenzano davvero la funzione. Per un flacone possono essere rilevanti diametro e profilo del collo, altezza, diametro esterno e geometria del bordo. Per il tappo contano la corrispondenza del filetto, le superfici di tenuta e le caratteristiche che determinano l’accoppiamento. Le misure richiedono strumenti adeguati, correttamente verificati, e indicazioni sulle modalità di posizionamento del pezzo. Una lettura ottenuta schiacciando involontariamente un componente plastico deformabile può descrivere la forza dell’operatore più che la dimensione del manufatto.
Il piano può prevedere caratteristiche misurate su ogni pezzo del campione e altre verificate con frequenza o modalità differenti. È importante non confondere un criterio AQL per attributi, cioè conforme o non conforme secondo specifica, con il controllo statistico per variabili delle dimensioni continue. Se la caratteristica è sensibile, può essere opportuno raccogliere anche i valori misurati per osservare tendenze verso i limiti di tolleranza. Il dato numerico aggiunge informazioni sul processo del fornitore, mentre la decisione di accettazione deve restare coerente con il metodo formalmente adottato.
Controlli funzionali: chiusura, accoppiamento e tenuta
Un flacone e un tappo possono sembrare perfetti separatamente e funzionare male quando vengono accoppiati. Per questo le verifiche funzionali meritano un protocollo distinto dall’esame visivo: si possono valutare avvitamento, integrità del sistema di chiusura, comportamento al serraggio e, quando previsto dalla specifica, prove di tenuta. Il metodo deve rappresentare le condizioni reali della linea e il sistema di packaging approvato. Un controllo manuale improvvisato non è equivalente a una prova con parametri definiti, soprattutto se la linea impiega una tappatrice automatica.
In caso di risultati dubbi è utile confrontare il materiale con i campioni di riferimento e verificare se il problema riguarda il flacone, il tappo o la combinazione. Le differenze dimensionali possono sommarsi e spostare l’accoppiamento fuori dall’intervallo funzionale senza che un singolo pezzo appaia macroscopicamente difettoso. L’esito delle prove di tenuta va interpretato con attenzione: non sostituisce le verifiche di stabilità o la valutazione del comportamento della formulazione nel tempo. Può essere un tassello essenziale, ma fa parte di una valutazione più ampia del sistema contenitore-prodotto.
Materiali a contatto alimentare: documenti diversi dal campionamento AQL
Flaconi e tappi destinati al contatto con integratori alimentari richiedono anche una verifica documentale riferita al materiale, alle condizioni d’uso e alla normativa applicabile. Il Regolamento (CE) n. 1935/2004 stabilisce il quadro generale per materiali e oggetti destinati al contatto con alimenti, incluse prescrizioni generali e rintracciabilità. Il Regolamento (CE) n. 2023/2006 disciplina le buone pratiche di fabbricazione di tali materiali. Possono inoltre applicarsi norme specifiche in funzione del tipo di materiale e del suo impiego.
Superare un campionamento visivo o dimensionale non dimostra la conformità dei materiali a contatto alimentare. La documentazione del fornitore, la dichiarazione di conformità ove richiesta, gli elementi tecnici a sostegno e l’idoneità rispetto al tipo di alimento e alle condizioni previste seguono un percorso di valutazione separato. È necessario controllare revisione, identificazione del componente, provenienza e coerenza con l’uso reale, evitando che un fascicolo riferito a un’altra resina o a una versione precedente venga associato automaticamente a una fornitura nuova. La gestione di questi documenti precede il rilascio del materiale per la produzione. Qualora servano verifiche analitiche aggiuntive, è utile definire prima il metodo e i criteri di scelta del laboratorio esterno.
Esempio operativo: una consegna di 20.000 flaconi
Immaginiamo l’arrivo di 20.000 flaconi bianchi per integratori, suddivisi in più colli identificati e appartenenti, secondo i documenti del fornitore, a un unico lotto omogeneo. Il responsabile accettazione verifica innanzitutto ordine, codice, revisione, quantità, stato dei colli e documenti di idoneità del materiale. Poi consulta l’istruzione aziendale che richiama l’edizione applicabile di ISO 2859-1 e riporta livello di ispezione, schema e AQL distinti per le classi di difetto. La procedura stabilisce la numerosità del campione e come distribuirne il prelievo sui colli, senza scegliere numeri dopo aver osservato i pezzi.
Durante l’ispezione si rilevano, per esempio, alcune leggere imperfezioni superficiali e un collo con dimensione apparentemente anomala. Ogni rilievo viene classificato in base alla matrice approvata; la quota sospetta è sottoposta a verifica dimensionale con lo strumento e il metodo previsti. A questo punto non si può concludere “il lotto è buono perché i difetti sono pochi”: bisogna confrontare i conteggi con i numeri di accettazione e rifiuto del piano scelto, valutare l’eventuale difetto critico e applicare le regole definite. Il verbale deve riportare l’esito di ciascuna classe e la decisione finale.
Quando il lotto è respinto: segregazione e indagine
Un lotto che non supera i criteri non deve essere trasferito silenziosamente alla linea per ragioni di urgenza. Occorre identificarlo e impedirne l’uso non autorizzato, registrare i difetti osservati e comunicare al fornitore elementi sufficienti per un’indagine: codice componente, lotto, quantità, fotografie, quote misurate e piano applicato. La valutazione successiva può considerare reso, sostituzione, selezione al 100% condotta con metodo controllato oppure altre disposizioni tecnicamente motivate; non esiste una risposta uguale per ogni anomalia.
Se viene proposta una selezione totale, servono istruzioni, personale preparato e una verifica dell’efficacia della selezione. Il semplice fatto di eliminare alcuni pezzi difettosi non prova che gli altri siano automaticamente utilizzabili. Per difetti che possono compromettere tenuta o idoneità del materiale la decisione richiede maggiore cautela, e può non essere ragionevole accettare un recupero. Le eventuali deroghe devono rispettare requisiti di sicurezza e conformità; un accordo commerciale non può rendere accettabile ciò che non lo è tecnicamente.
Come gestire fornitori affidabili e fornitori con criticità ripetute
Lo storico delle forniture permette di rendere il campionamento più informativo. È utile registrare tasso e tipologia dei difetti, non conformità per lotto, risultati dimensionali, risposta del fornitore e problemi emersi sulla macchina dopo l’accettazione. Un materiale può superare sistematicamente l’ispezione in ingresso e presentare comunque frequenti inceppamenti durante la tappatura; in questo caso la specifica o il metodo di controllo potrebbero non intercettare la caratteristica funzionale rilevante. La qualifica del fornitore deve considerare entrambi i momenti.
Le possibilità di passare fra ispezione ordinaria, intensificata e ridotta devono seguire le regole del piano adottato e le procedure aziendali. Ridurre il controllo solo perché un fornitore consegna rapidamente o applica uno sconto è una scorciatoia poco difendibile. Al contrario, intensificare ogni ispezione senza una causa verificabile può creare costi inutili. La classificazione dei fornitori è più utile quando collegata a dati di performance, modifiche di processo, stabilità del materiale e tempestività delle azioni correttive, da riesaminare con gli acquisti e con la produzione.
Rintracciabilità, magazzino e collegamento ai lotti di integratore
Dopo l’accettazione, l’identificazione del materiale deve accompagnarlo fino al consumo sulla linea. Flaconi di lotti diversi possono avere lo stesso aspetto: se vengono mescolati senza registrazione, ricostruire l’origine di un difetto di chiusura diventa molto difficile. La procedura di magazzino deve distinguere disponibile, in controllo, bloccato ed eventualmente restituito, con movimentazioni registrate. Quando la linea apre un nuovo collo, la tracciabilità dovrebbe collegare il materiale al lotto di integratore confezionato, tenendo conto di eventuali sostituzioni durante il turno.
Questo collegamento è prezioso anche quando un difetto emerge dopo il rilascio del prodotto. Conoscere quali lotti di flaconi o tappi siano stati utilizzati permette una valutazione più circoscritta, evitando di coinvolgere l’intera produzione senza necessità o, al contrario, di sottostimare l’estensione del problema. La tracciabilità del packaging va coordinata, ove pertinente, anche con la gestione dei controcampioni degli integratori. L’organizzazione delle scorte e la pianificazione degli acquisti incidono sul controllo: consegne frettolose, confezioni miste e sostituzioni non autorizzate aumentano il rischio di errori. Per questi aspetti si può consultare l’approfondimento su lead time e scorte nella produzione di integratori.
Errori frequenti che indeboliscono il campionamento AQL
Il primo errore è scegliere un piano soltanto in base alla consuetudine: “abbiamo sempre controllato trenta flaconi” non è una giustificazione statistica. Il secondo è prelevare tutti i pezzi dalla scatola più accessibile. Il terzo è cambiare la classe del difetto dopo che è stato trovato, per fare rientrare il conteggio nella soglia di accettazione. Un quarto errore consiste nel sommare indiscriminatamente difetti estetici e funzionali, perdendo l’informazione sulla criticità. Infine, è frequente confondere l’esito di un’ispezione per attributi con l’approvazione complessiva del materiale a contatto alimentare.
La soluzione è una procedura sintetica ma precisa, con responsabilità, esempi fotografici, modalità di campionamento, schede di registrazione e regole per i casi non previsti. Nel dubbio è meglio sospendere la decisione e richiedere una valutazione tecnica che inventare un nuovo criterio sul momento. L’AQL è utile quando rende coerenti le decisioni fra forniture diverse, non quando viene usato come formula per giustificare a posteriori un materiale che la linea deve necessariamente consumare.
Domande frequenti sul campionamento di flaconi e tappi
AQL 1,0 o AQL 2,5 significa che posso accettare quella percentuale di difetti nel lotto?
No. Il valore AQL è un indice dei piani di campionamento, non una dichiarazione che ogni lotto possa contenere esattamente quella percentuale di pezzi difettosi. La probabilità di accettazione dipende dal piano e dalla qualità effettiva del lotto. Le soglie operative si leggono nelle tavole della norma scelta, insieme a dimensione del lotto e livello di ispezione.
Posso usare lo stesso piano per flaconi e tappi?
È necessario valutarli come componenti e lotti distinti, con difetti e rischi specifici. Anche quando il livello di ispezione è simile, la matrice dei difetti e i requisiti di accettazione possono differire. Va inoltre prevista una verifica funzionale dell’accoppiamento, perché la conformità separata non garantisce automaticamente una chiusura adeguata.
È obbligatorio aprire tutte le scatole di una consegna?
Non si può rispondere senza conoscere il piano di prelievo e la configurazione dei colli. L’obiettivo è rendere il campione rappresentativo del lotto secondo la procedura applicata. Concentrarsi solo sul primo collo è una pratica generalmente debole; la scelta dei colli e delle posizioni di prelievo deve essere documentata e coerente con lo schema di campionamento.
Un lotto può essere approvato se manca la documentazione per il contatto alimentare?
L’accettazione visiva o dimensionale non sostituisce la verifica di idoneità del materiale a contatto con alimenti. La disponibilità e correttezza dei documenti applicabili devono essere valutate separatamente prima del rilascio per l’uso. Una misura conforme o un buon valore AQL non sanano una lacuna regolatoria.
Quando conviene aumentare l’intensità dei controlli?
Le criticità ripetute, i cambi di materiale o di fornitore e le modifiche di processo possono giustificare una rivalutazione. Se si adotta ISO 2859-1, le regole di passaggio fra condizioni di ispezione devono essere applicate secondo la norma e le procedure concordate. Interventi straordinari motivati dal rischio possono essere aggiunti, ma vanno distinti dal piano statistico ordinario.
Conclusione: un AQL utile nasce da specifiche e decisioni coerenti
Il controllo in accettazione di flaconi e tappi non dovrebbe essere ridotto a una firma su una scheda. Un piano AQL ben impostato collega la specifica del componente, la classificazione dei difetti, il lotto identificato, il prelievo rappresentativo e la decisione secondo criteri dichiarati. In parallelo devono funzionare le verifiche del materiale a contatto alimentare, la tracciabilità in magazzino e il riscontro delle prestazioni sulla linea. Soltanto l’insieme di queste informazioni permette di prevenire problemi prima che il packaging entri nel ciclo di produzione.
Per un produttore di integratori alimentari conto terzi, il valore principale è poter spiegare al committente con quali regole il packaging viene approvato e come vengono gestite le eccezioni. Una procedura proporzionata, aggiornata all’edizione normativa adottata e applicata con continuità riduce le contestazioni e rende più affidabile il rapporto con i fornitori. L’obiettivo non è dimostrare che ogni pezzo sia perfetto, ma prendere decisioni riproducibili, trasparenti e adeguate ai rischi effettivi del prodotto.
Riferimenti: ISO 2859-1:2026, schemi di campionamento per attributi indicizzati dall’AQL; Regolamento (CE) n. 1935/2004, materiali e oggetti destinati a contatto alimentare; Regolamento (CE) n. 2023/2006, buone pratiche di fabbricazione dei materiali a contatto alimentare. Le classi di difetto, i piani numerici e i requisiti applicabili devono essere definiti e verificati nel sistema qualità aziendale.