Una materia prima per integratori può arrivare in fabbrica in un sacco da diversi chilogrammi ed essere utilizzata in numerose produzioni nell’arco di settimane o mesi. Ogni volta che viene aperto il contenitore originale e una parte del contenuto viene trasferita in un recipiente più piccolo, l’azienda deve conservare il collegamento tra la porzione ottenuta e il lotto di partenza. Sembra un’attività elementare, ma errori nell’identificazione, nella pesata o nella registrazione possono rendere difficile ricostruire quale ingrediente sia stato impiegato in un determinato lotto di capsule o compresse.
Il frazionamento è quindi un punto di incontro tra operazioni pratiche e rintracciabilità alimentare. Deve essere svolto in condizioni igieniche appropriate, con contenitori idonei, strumenti controllati e una registrazione capace di seguire sia il materiale prelevato sia il residuo. Questa guida descrive il percorso documentale e tecnologico necessario, soprattutto negli stabilimenti conto terzi che lavorano numerose formule, con attenzione alla normativa europea e ai controlli proporzionati ai rischi delle polveri.
Che cosa significa frazionare una materia prima
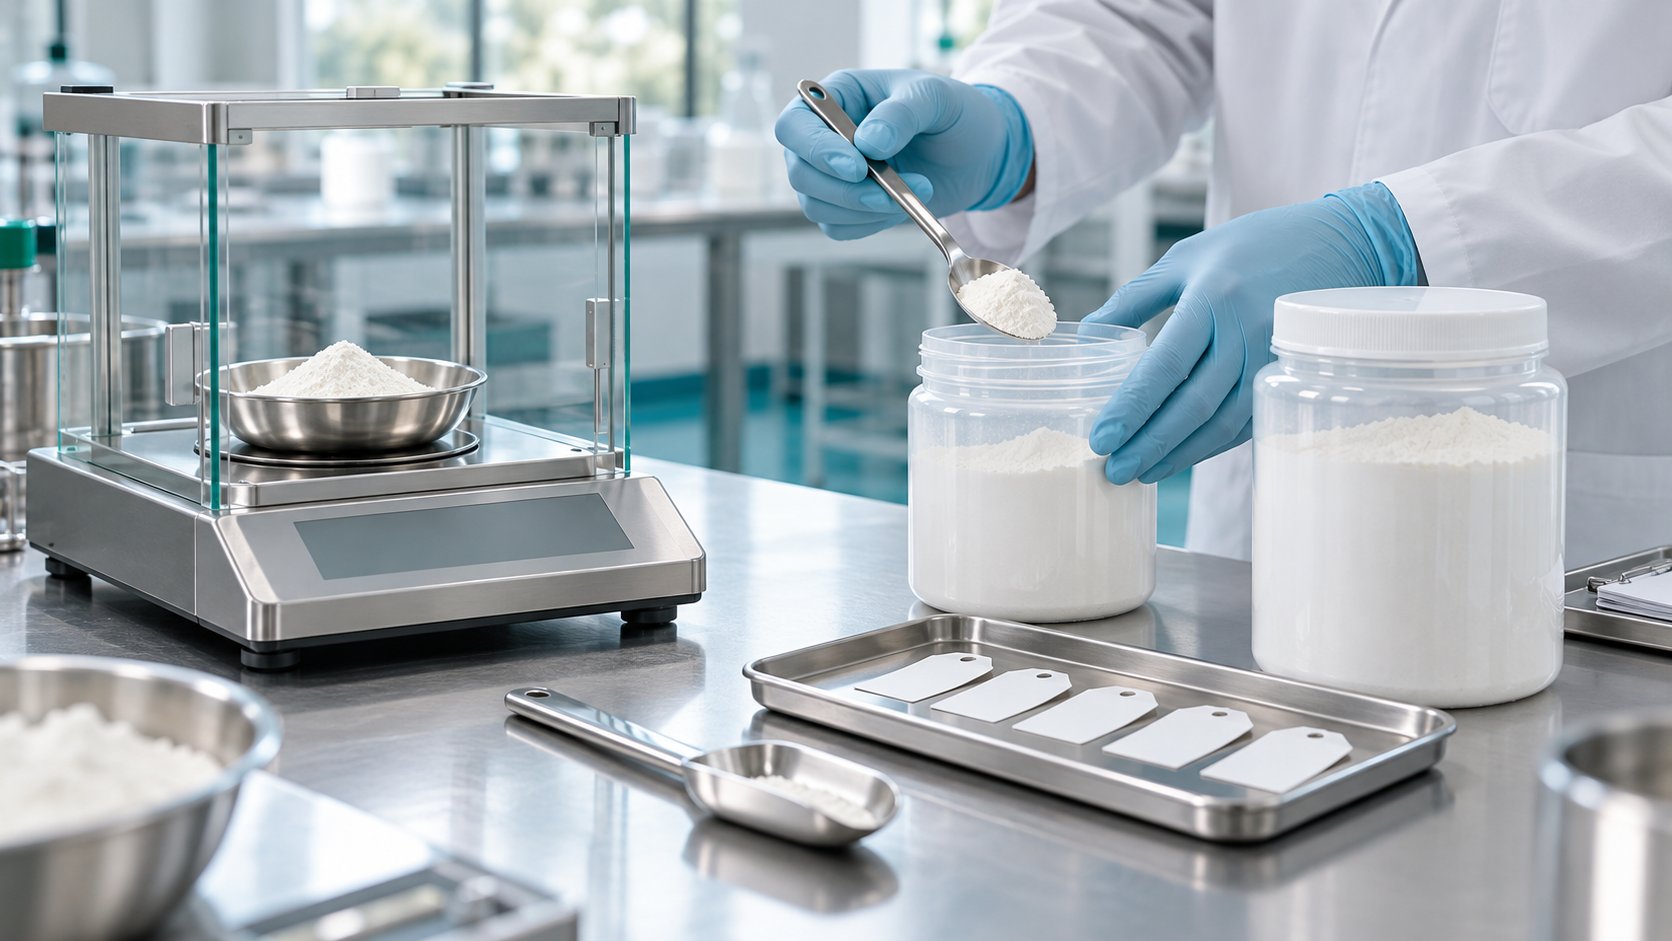
Il frazionamento consiste nel suddividere una quantità di materia prima in più porzioni, generalmente per preparare pesate di produzione, campioni o trasferimenti interni. Può avvenire in un’area di pesata, in magazzino o in altri locali qualificati per l’operazione. Non è la stessa cosa di una trasformazione chimica e, da solo, non cambia necessariamente la composizione nominale dell’ingrediente. Cambia però la situazione fisica del materiale: un contenitore viene aperto, una parte viene manipolata e una o più porzioni acquisiscono un diverso imballaggio e un differente percorso di conservazione.
La distinzione è importante soprattutto per estratti botanici, ingredienti sensibili all’umidità e polveri a bassa densità. L’esposizione all’aria, i tempi di lavorazione e le superfici a contatto devono essere valutati secondo le caratteristiche della sostanza. Un trasferimento svolto in modo non controllato può introdurre variabilità anche se i numeri sul gestionale risultano corretti. Per questo la procedura deve collegare identificazione, condizioni dell’ambiente, pulizia, pesata e chiusura del recipiente finale.
Dal lotto del fornitore al codice del contenitore interno
All’arrivo, una materia prima dovrebbe essere identificata con fornitore, nome, codice articolo, lotto originale e documentazione di accettazione. Una volta qualificata e rilasciata secondo la procedura adottata, può essere resa disponibile per la produzione. Se il sacco viene suddiviso, ciascun contenitore interno deve essere identificato in modo da risalire senza ambiguità al lotto di provenienza. Può essere utilizzato un codice univoco del contenitore o della frazione, mantenendo esplicito il collegamento al lotto originale e alle eventuali operazioni intermedie.
Assegnare un codice interno non significa creare una nuova origine della materia prima. Se cinque contenitori derivano dallo stesso lotto del fornitore, devono poter essere ricondotti a esso. Se invece l’azienda ha ricevuto due lotti distinti, non dovrebbe unirli informalmente sotto un’identificazione unica senza una procedura appropriata e una documentazione che permetta di ricostruire entrambe le provenienze. Le differenze di lotto possono essere rilevanti per specifiche analitiche, scadenze, valutazioni dei fornitori e gestione di eventuali anomalie.
Il Regolamento 178/2002 e la rintracciabilità
L’articolo 18 del Regolamento (CE) n. 178/2002 impone la rintracciabilità degli alimenti e delle sostanze destinate a essere incorporate negli alimenti lungo la filiera. Le imprese devono poter identificare almeno i soggetti dai quali hanno ricevuto gli ingredienti e le altre imprese alle quali hanno fornito i prodotti, mettendo le informazioni a disposizione delle autorità competenti su richiesta. Nella pratica di stabilimento, la possibilità di associare ciascuna frazione al lotto del fornitore è indispensabile per rendere utile il sistema interno dopo operazioni di suddivisione, miscelazione e confezionamento.
Le norme non prescrivono un unico modello informatico per questa associazione. L’azienda può utilizzare un gestionale, etichette codificate o registrazioni controllate, purché siano coerenti, accessibili e affidabili. La ricerca di Qian e colleghi sulla rintracciabilità nella trasformazione alimentare mostra che miscelazioni e cambi di unità rendono più complesso il collegamento fra risorse e prodotti. Un frazionamento non documentato crea un punto cieco proprio nella fase in cui sarebbe più facile conservare il legame tra quantità prelevata e lotto originario.
Etichetta interna del recipiente: quali informazioni servono
Un’etichetta operativa deve consentire all’addetto di identificare il contenuto senza dover fare affidamento sulla memoria. A seconda dell’organizzazione sono utili denominazione della materia prima, codice interno, lotto del fornitore, identificativo della frazione, quantità netta, data di apertura o frazionamento, stato del materiale e informazioni di conservazione pertinenti. Devono essere disponibili anche le indicazioni di sicurezza e manipolazione necessarie. La leggibilità deve resistere alle condizioni realistiche di movimentazione, senza confondere due recipienti di aspetto simile.
Non tutte queste indicazioni hanno lo stesso fondamento normativo o devono necessariamente apparire sul medesimo supporto: la procedura interna deve stabilire quali dati sono riportati fisicamente e quali sono recuperabili dal sistema. Il criterio pratico è evitare ambiguità durante prelievi successivi. Una busta priva di lotto o con un’etichetta sostituita a mano senza registrazione rappresenta un rischio di errore. Quando il contenitore viene richiuso o trasferito in un’altra area, la sua identificazione deve rimanere associata al materiale.
Pesata, tara e riconciliazione delle quantità
La quantità ottenuta deve essere misurata con strumenti adeguati all’intervallo di pesata e controllati secondo la procedura applicabile. Sono importanti identificazione della bilancia, verifica del suo stato, corretto uso della tara e registrazione della quantità netta. Un errore fra grammi e chilogrammi o una tara non aggiornata può compromettere il bilancio del lotto e le successive pesate di produzione. La registrazione deve permettere di confrontare quantità iniziale, frazioni ottenute, campioni prelevati, eventuali perdite documentate e residuo nel contenitore originale.
Per esempio, se da un sacco vengono prelevate più porzioni nel tempo, la quantità disponibile non dovrebbe risultare solo da una somma aggiornata manualmente senza controlli. È utile avere una procedura di riconciliazione e di indagine per differenze significative. La polverosità, i residui negli utensili e le operazioni di pulizia possono spiegare alcune perdite, ma non giustificano automaticamente qualsiasi discrepanza. Ogni rettifica di magazzino deve mantenere tracciata la sua ragione e la persona che l’ha approvata.
Frazionamento e campionamento non coincidono
Prelevare una porzione destinata alla produzione non è equivalente a ottenere un campione statisticamente rappresentativo per analisi. Le polveri possono presentare segregazione di particelle per dimensione, densità o forma e mostrare distribuzioni non uniformi nel contenitore. Per un controllo analitico servono dunque regole di campionamento appropriate, che considerino il materiale e l’obiettivo dell’esame. Suddividere un sacco con una paletta non garantisce che ogni porzione abbia esattamente le stesse caratteristiche granulometriche o compositive, soprattutto quando il materiale è una miscela eterogenea.
Se la materia prima viene movimentata prima del prelievo, occorre valutare anche la possibilità di segregazione o compattazione. Alcuni materiali possono cambiare comportamento dopo vibrazioni e trasporto; altri formano agglomerati in presenza di umidità. Le procedure devono specificare se il prodotto debba essere omogeneizzato, come e con quali limiti, senza introdurre trattamenti non qualificati. Il campione destinato all’analisi deve essere identificato e gestito con un percorso distinto dalla frazione destinata alla produzione, pur mantenendo il collegamento al lotto originale.
Igiene dell’area di pesata e prevenzione della contaminazione
Aprire un contenitore espone la polvere all’ambiente e alle superfici utilizzate per il trasferimento. Sono quindi necessari locali e attrezzature appropriati, utensili puliti e criteri per evitare che residui di lavorazioni precedenti entrino nel materiale. La procedura deve tenere conto del rischio di contaminazione crociata tra formule o ingredienti con caratteristiche differenti. Un utensile comune non correttamente gestito può rappresentare un rischio maggiore della suddivisione in sé, soprattutto quando vengono manipolate sostanze presenti a basse quantità nelle formulazioni.
Per alcune polveri possono essere pertinenti aspirazione localizzata, controllo dell’umidità, organizzazione delle sequenze di lavoro e sistemi di trasferimento chiusi. L’efficacia va valutata in base ai rischi reali e alle prestazioni dell’impianto, senza presumere che una cappa generica risolva qualsiasi problema. L’approfondimento Noebis sulla contaminazione crociata negli integratori descrive le misure complementari da considerare nelle linee condivise. La pulizia fra operazioni deve essere registrata con un livello di dettaglio proporzionato alla criticità delle sostanze.
Contenitori e materiali a contatto con le polveri
La frazione ottenuta deve essere conservata in un recipiente idoneo all’uso alimentare previsto e compatibile con la sostanza. Occorre considerare chiusura, protezione da umidità e luce, robustezza dell’imballaggio e rischio di rottura durante movimentazione. Un recipiente destinato a un campione di breve durata potrebbe non essere appropriato per conservare la materia prima per settimane. I requisiti dei materiali a contatto devono essere verificati secondo le norme e la documentazione applicabili, considerando il contenuto e il tempo di contatto.
Non basta apporre l’etichetta corretta a un contenitore che non protegge adeguatamente la materia prima. Anche la modalità di chiusura deve essere definita: tappi non serrati, sacchetti arrotolati senza una chiusura verificata o contenitori molto più grandi del residuo possono modificare l’esposizione all’ambiente. Il responsabile qualità dovrebbe valutare le condizioni di conservazione in funzione dei dati del fornitore e del comportamento osservato. Se una polvere tende ad assorbire umidità, il tempo trascorso in ambiente aperto durante il frazionamento può essere rilevante tanto quanto il materiale dell’imballo.
Data di apertura, scadenza e condizioni dopo il frazionamento
L’apertura di un sacco e la successiva conservazione in un recipiente diverso non autorizzano automaticamente a prolungare il periodo di utilizzo della materia prima. La data di scadenza o di riesame e le condizioni fornite dal produttore devono essere rispettate e valutate per la nuova situazione. Se il fornitore specifica un periodo di utilizzo dopo apertura, la procedura deve recepirlo. Se non lo specifica, l’azienda deve gestire il rischio sulla base dei dati disponibili e delle proprie condizioni, evitando di fissare durate arbitrarie presentate come regole universali.
Il sistema deve poter stabilire quali frazioni sono state aperte, quando sono state usate e quale quantità residua è ancora disponibile. È utile impedire che un recipiente dimenticato in fondo al magazzino torni in produzione senza verificare le condizioni pertinenti. La disponibilità di più frazioni dello stesso lotto può semplificare la produzione, ma aumenta le occasioni di perdita dell’identificazione o di esposizione all’ambiente. Un buon inventario mantiene queste informazioni accessibili senza eccessive correzioni manuali.
Trasferimenti intermedi e tracciabilità del flusso di materiale
La complessità cresce quando una frazione passa dall’area di pesata al mixer, da un contenitore a un alimentatore e poi alla macchina di riempimento. Ogni trasferimento deve mantenere il legame con il lotto e le quantità effettivamente impiegate. La ricerca di Peterwitz e colleghi, pubblicata su International Journal of Pharmaceutics nel 2022, ha esaminato le difficoltà nel seguire il flusso di materiale attraverso un alimentatore gravimetrico in processi di produzione continua. Si tratta di un contesto farmaceutico e tecnologico specifico, non della dimostrazione che ogni integratore usi tali sistemi.
Il principio metodologico è comunque utile: quando il materiale attraversa più fasi, la precisione con cui si collegano le quantità ai tempi e alle unità di produzione influenza la qualità della rintracciabilità. In una linea a lotti può bastare una registrazione chiaramente collegata a batch e quantità; in un sistema più complesso servono dati di flusso e modalità di riconciliazione appropriate. L’organizzazione deve scegliere una granularità capace di sostenere le proprie decisioni e non limitarsi a quella più facile da inserire nel gestionale.
Frazionamento per più lotti di prodotto finito
Una stessa materia prima può alimentare molti lotti finiti, anche di clienti differenti. Per ogni lotto deve essere possibile risalire alla frazione e, tramite questa, al lotto originale del fornitore. Se viene segnalata una non conformità della materia prima, il sistema deve identificare tutte le produzioni potenzialmente interessate. Il frazionamento non deve interrompere questo percorso. È utile prevedere un controllo periodico a campione della capacità di ricostruzione, partendo alternativamente dal lotto del fornitore o da quello del prodotto finito.
Questa verifica può essere integrata nelle simulazioni di rintracciabilità e richiamo, soprattutto nelle produzioni conto terzi. L’articolo Noebis su tracciabilità, ritiro e richiamo degli integratori affronta l’estensione commerciale del percorso. In un’azienda multibrand le informazioni industriali e quelle delle spedizioni possono appartenere a funzioni diverse: mantenere il legame dei lotti nel sistema di pesata consente di condividere dati pertinenti senza confondere formule e ordini di clienti differenti.
La documentazione minima di ogni operazione
La registrazione del frazionamento può includere identificativo dell’ordine o dell’operazione, operatore, data e ora, materia prima, lotto originale, contenitore di partenza, identificativi delle frazioni, bilancia, quantità nette e contenitori di destinazione. Devono essere documentate eventuali discrepanze, perdite e interventi non standard. Il livello di dettaglio deve essere proporzionato alle caratteristiche del processo, ma il risultato deve sempre permettere di ricostruire il flusso. La presenza di un sistema digitale non elimina il bisogno di controllare che i codici scansionati corrispondano ai materiali fisicamente presenti.
Le registrazioni devono collegarsi ai documenti di produzione. Una frazione pesata per un batch specifico deve poter essere identificata nel relativo batch record e nella documentazione del lotto. Se la pesata viene annullata o corretta, la cronologia deve rimanere comprensibile. È importante definire chi può modificare i dati e in quali condizioni, soprattutto quando sono presenti più turni. Una correzione trasparente è preferibile a una registrazione apparentemente perfetta che nasconde l’errore originale.
Come gestire le anomalie durante la suddivisione
Le anomalie più comuni includono differenze di massa, residui inattesi, rottura dell’imballaggio, incertezza sull’identificazione, contaminazione accidentale e difficoltà nel richiudere il recipiente. La procedura deve chiarire quando interrompere l’attività e trattenere il materiale in attesa di decisione. Non è opportuno sostituire un codice mancante basandosi soltanto sul colore della polvere o su una supposizione dell’operatore. Se non è possibile ristabilire con evidenze adeguate l’identità del materiale, la situazione deve essere gestita secondo le regole sui prodotti non conformi.
In caso di problema occorre identificare anche gli altri contenitori eventualmente coinvolti, soprattutto se sono stati riempiti nella stessa sessione o con gli stessi utensili. La correzione può richiedere pulizia, verifica della bilancia, controllo dei registri o analisi mirate. Un’indagine deve cercare la causa: un’etichetta poco leggibile, una procedura confusa o una disposizione dei recipienti che favorisce scambi possono essere problemi sistemici. Le azioni correttive devono essere verificate nelle successive operazioni, invece di limitarsi a una nuova firma sul modulo.
Qualifica e formazione degli operatori
Il frazionamento richiede capacità pratiche di manipolazione delle polveri e attenzione documentale. Gli addetti devono conoscere modalità di apertura, prevenzione delle dispersioni, utilizzo della bilancia, etichettatura e gestione dei materiali in attesa di rilascio. È utile dimostrare gli errori possibili durante prove controllate, per esempio confrontando due contenitori simili o simulando un residuo di peso non riconciliato. La formazione dovrebbe essere verificata nel lavoro reale e aggiornata quando cambiano il processo, la tipologia di contenitori o i sistemi informatici.
Le interfacce tra reparti meritano particolare attenzione. Un magazziniere può identificare una materia prima in un modo, mentre un operatore di pesata utilizza un codice abbreviato e il reparto confezionamento ne riporta un altro. Se questi codici sono correttamente collegati, il sistema può funzionare; se non lo sono, la ricostruzione diventa fragile. È opportuno definire una nomenclatura condivisa e controllare le procedure di trasferimento. Le persone non dovrebbero dipendere dalla conoscenza informale di un collega per capire a quale lotto appartiene un recipiente.
Domande frequenti sul frazionamento delle materie prime
Ogni frazione deve avere un nuovo numero di lotto del fornitore?
No. L’origine rimane quella del lotto ricevuto. Un identificativo interno di frazione o contenitore può essere utile, ma deve mantenere un collegamento univoco con il lotto originale e con le quantità prelevate.
Il semplice cambio di contenitore fa ripartire la scadenza?
No. La durata e le condizioni d’uso devono essere valutate sulla base dei dati del fornitore e della gestione del materiale dopo apertura. Non è corretto estendere automaticamente il periodo di utilizzo.
Una pesata corretta dimostra che la frazione è rappresentativa?
No. Il peso riguarda la quantità trasferita; la rappresentatività dipende dalle caratteristiche del materiale e dalla modalità di campionamento o suddivisione, soprattutto per miscele eterogenee.
Si possono unire frazioni provenienti da due lotti?
Un’eventuale operazione deve essere specificamente prevista, valutata e documentata, mantenendo la rintracciabilità di entrambe le origini. Non dovrebbe essere una scelta informale effettuata per semplificare il magazzino.
Conclusioni: ogni porzione deve mantenere la propria storia
Un buon sistema di frazionamento combina contenitori idonei, igiene, pesata controllata e registrazioni capaci di seguire il materiale dal lotto originale alla formula finita. La suddivisione fisica può semplificare le operazioni quotidiane, ma non deve disperdere le informazioni sulla provenienza, sulle quantità e sulle condizioni di conservazione. Per le aziende che lavorano più prodotti e più marchi, la chiarezza dei collegamenti è decisiva in caso di non conformità o richiesta di rintracciabilità. La regola pratica è semplice: nessun contenitore deve entrare in produzione se non si può ricostruire con certezza documentata che cosa contiene e da dove proviene.
Fonti
- Peterwitz M, Gerling S, Schembecker G, et al. Challenges in tracing material flow passing a loss-in-weight feeder in continuous manufacturing processes. International Journal of Pharmaceutics. 2022;612:121304. doi:10.1016/j.ijpharm.2021.121304.
- Qian J, Dai B, Wang B, Zha Y, Song Q. Traceability in food processing: problems, methods, and performance evaluations—A review. Critical Reviews in Food Science and Nutrition. 2022;62(3):679–692. doi:10.1080/10408398.2020.1825925.
- Parlamento europeo e Consiglio. Regolamento (CE) n. 178/2002, articolo 18.
- Parlamento europeo e Consiglio. Regolamento (CE) n. 852/2004 e requisiti di igiene applicabili.
Nota editoriale: articolo tecnico-divulgativo preparato con assistenza di intelligenza artificiale e revisione redazionale. I riferimenti scientifici riguardano principalmente processi e tracciabilità; non sostengono benefici salutistici di integratori finiti. Le informazioni non sostituiscono il parere di professionisti qualificati né la valutazione tecnica e regolatoria della specifica attività.