In uno stabilimento che produce integratori alimentari, il monitoraggio ambientale non coincide con una visita occasionale ai reparti né con il controllo del prodotto finito. È un sistema di osservazione delle condizioni igieniche dell’ambiente di produzione: stabilisce dove effettuare i prelievi, quali indicatori cercare, con quale frequenza e come reagire quando emerge un dato inatteso. Nei processi che trattano polveri secche, capsule e compresse, il piano deve essere adattato alle caratteristiche delle materie prime, all’umidità, ai flussi di persone e materiali e alla configurazione delle attrezzature.
Il suo valore maggiore sta nella continuità. Un risultato isolato può segnalare un problema, ma una serie di osservazioni consente di riconoscere aree che si comportano diversamente dal previsto, effetti di modifiche nella pulizia o variazioni dovute a manutenzioni e cambi turno. Questa guida descrive come ragionare su un programma di monitoraggio ambientale negli impianti per integratori, senza trasporre automaticamente dati ottenuti in industrie alimentari con processi molto diversi.
Che cos’è il monitoraggio ambientale in produzione
Il monitoraggio ambientale consiste in controlli pianificati delle superfici, delle attrezzature e, quando pertinente all’analisi del rischio, di altri elementi dell’ambiente di lavorazione. Non esiste un singolo test che rappresenti tutta l’igiene di un reparto. Si possono cercare indicatori microbiologici generali, microrganismi specifici in scenari appropriati, residui di lavorazione o parametri fisici; la scelta deriva dall’obiettivo. L’osservazione dei risultati serve a verificare che i controlli preventivi continuino a funzionare e a orientare eventuali interventi.
Il programma non sostituisce le buone pratiche igieniche, il piano di prevenzione della contaminazione crociata o la manutenzione. Se una guarnizione perde materiale o un operatore porta un utensile sporco tra reparti, il campionamento può aiutare a individuare la conseguenza, ma l’origine va affrontata con misure sul processo. Un buon sistema combina osservazioni misurabili, regole operative e capacità di intervenire.
Il quadro normativo: obblighi generali e decisioni dello stabilimento
Il Regolamento (CE) n. 852/2004 contiene i requisiti generali europei di igiene per gli operatori del settore alimentare. Le attrezzature devono poter essere pulite e, ove necessario, disinfettate; locali, personale e processi devono essere organizzati in modo da limitare la contaminazione. La Comunicazione della Commissione 2022/C 355/01 descrive come integrare le corrette prassi igieniche e le procedure basate sui principi HACCP in un sistema di gestione della sicurezza alimentare.
Questi riferimenti non attribuiscono a tutte le fabbriche di integratori una griglia di campionamento identica, una cadenza universale o un numero fisso di punti per locale. Il piano va motivato in relazione ai pericoli e ai controlli del singolo stabilimento. Copiare lo schema usato per alimenti pronti al consumo ad alta umidità, senza verificarne la pertinenza per una linea di polveri secche, può disperdere risorse sui punti sbagliati.
Analizzare prima il processo: dove possono nascere i problemi
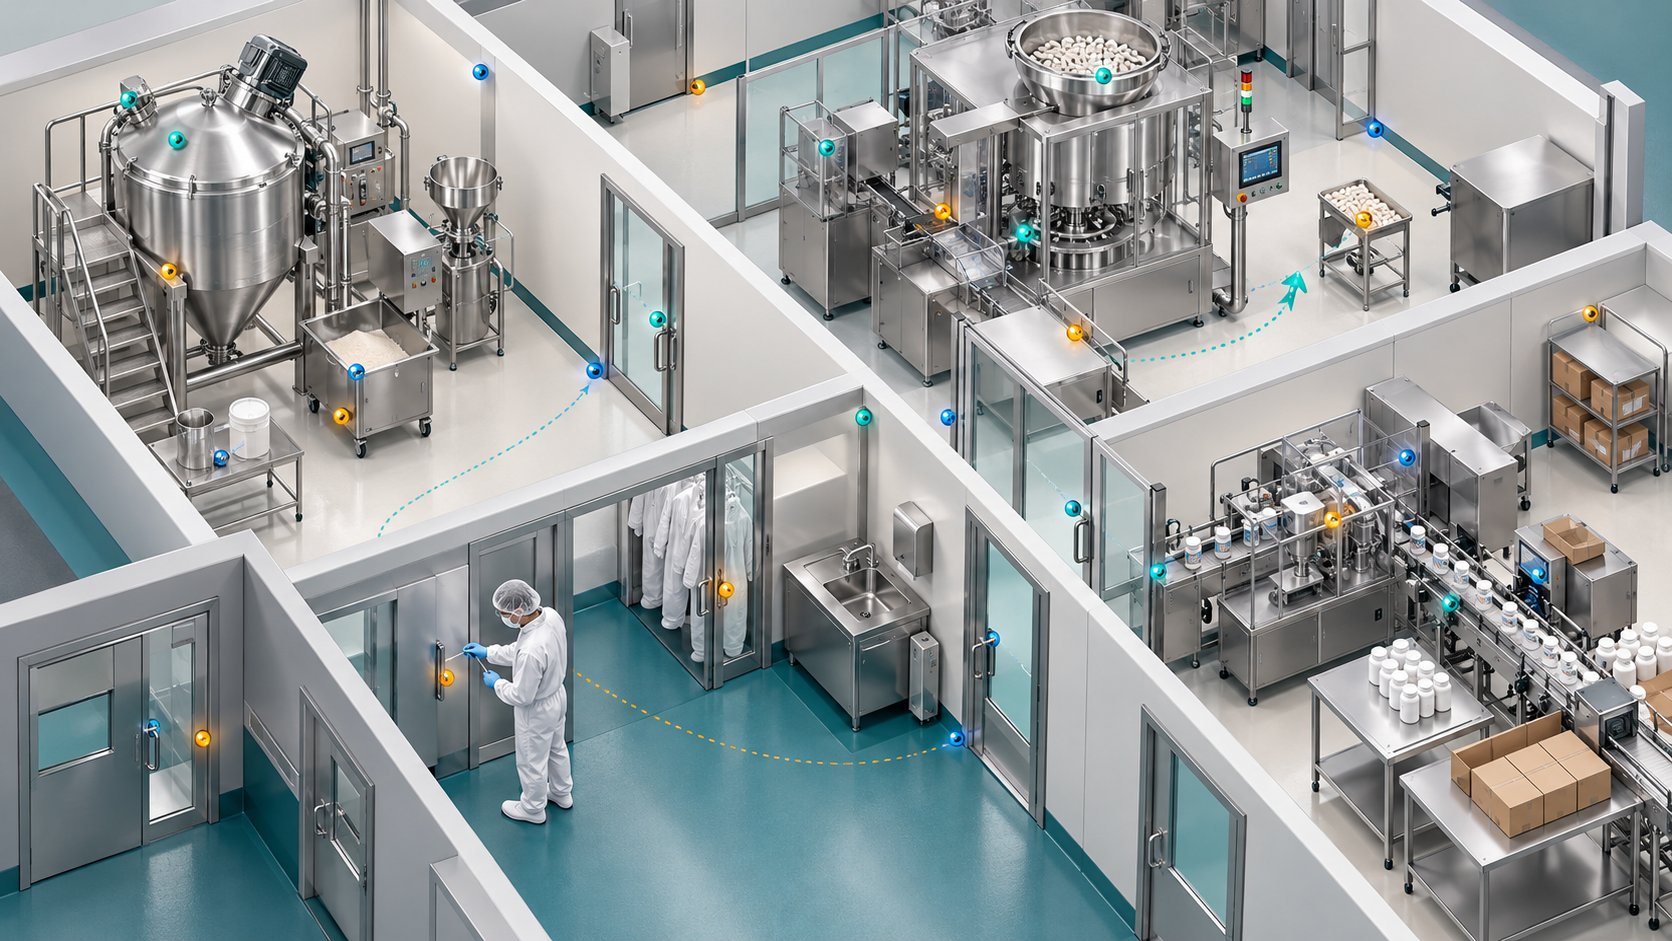
Il primo passo è descrivere il percorso di materie prime, imballaggi, operatori, utensili e prodotti finiti. Uno schema del flusso produttivo evidenzia il ricevimento, la pesatura, la miscelazione, l’eventuale compressione o incapsulamento, il confezionamento e il magazzino. A questo si aggiungono i flussi meno visibili: rifiuti, manutentori, attrezzature mobili e ritorno degli strumenti ai locali di lavaggio. I confini tra aree sono spesso più significativi della distanza fisica fra due macchine.
Per gli integratori in polvere hanno importanza l’accumulo di materiale in luoghi difficili da pulire e l’eventuale presenza di condensa o umidità nei punti sensibili. Una polvere asciutta può restare per molto tempo in una fessura; questo non permette, però, di dedurre senza analisi che quella fessura contenga un determinato microrganismo. Il monitoraggio serve proprio a sostituire supposizioni generiche con osservazioni coerenti e documentate.
Come dividere l’impianto in zone di campionamento
Un criterio pratico distingue le superfici a contatto diretto con il materiale, le superfici prossime al processo ma normalmente non a contatto, le aree più lontane che possono influenzare i flussi e i locali di servizio. Si tratta di una classificazione operativa, da rendere esplicita nella mappa aziendale. Nel caso di una miscelatrice, possono essere importanti l’interno della tramoggia, il bordo dello scarico, i comandi toccati con i guanti e l’area attorno ai contenitori mobili: ciascun punto risponde a una domanda diversa.
Attribuire un colore o un codice a ogni punto aiuta a mantenere confrontabile il prelievo nel tempo. La posizione deve essere descritta con sufficiente precisione da permettere a un altro addetto di ripeterlo: «lato sinistro della porta, maniglia esterna» è più utile di «ingresso reparto». La mappa va aggiornata quando si installano macchine, si modificano i flussi o si scopre un nuovo punto di accumulo. Una fotografia annotata può essere più efficace di una planimetria troppo generica.
Superfici a contatto e superfici non a contatto
Le superfici a contatto richiedono attenzione perché un residuo può trasferirsi direttamente al materiale in lavorazione. Le aree non a contatto hanno un ruolo diverso ma non necessariamente trascurabile: ruote di carrelli, basi delle macchine, pulsanti, maniglie e punti di passaggio possono contribuire a spiegare le dinamiche di contaminazione o l’efficacia dei flussi. È importante non trattare un esito positivo su una superficie lontana come prova automatica di contaminazione del prodotto, né ignorarlo a priori.
Le decisioni devono considerare la posizione del prelievo, la via plausibile di trasferimento, il prodotto coinvolto e gli altri risultati disponibili. Per un dato analitico inatteso, l’indagine può richiedere controlli mirati nell’area circostante e una revisione delle pratiche di pulizia. La sequenza delle verifiche va definita nella procedura, evitando conclusioni premature basate su un solo numero.
Indicatori microbiologici, ATP e ricerca di microrganismi specifici
Il piano può comprendere conta microbica aerobica, lieviti e muffe, test rapidi ATP o ricerche specifiche quando giustificate. Non sono risultati intercambiabili. L’ATP è un indicatore rapido della presenza di residui biologici, ma non identifica un patogeno e non misura direttamente la carica microbica. Le colture microbiologiche rispondono a quesiti diversi a seconda del metodo e del terreno usato. Alcuni organismi possono richiedere procedure di arricchimento, conferma e interpretazione da parte del laboratorio.
Per comprendere le unità di misura dei materiali e del prodotto finito, è utile la nostra guida alle UFC e ai controlli microbiologici degli integratori. Nei campioni ambientali vanno specificati l’area tamponata, la tecnica di recupero, il dispositivo impiegato e il modo in cui il laboratorio esprime l’esito. Due referti possono apparire diversi solo perché sono stati prelevati o elaborati con procedure differenti.
La ricerca di Listeria: un esempio da contestualizzare
Uno studio di Shimojima e colleghi, pubblicato nel 2023 sul Journal of Food Protection, ha descritto programmi di monitoraggio per Listeria in tre stabilimenti alimentari. I ricercatori hanno individuato contaminazioni ambientali e utilizzato i risultati per guidare interventi correttivi. Le strutture esaminate trattavano alimenti e condizioni di processo che non devono essere considerate rappresentative, senza ulteriori dati, di una produzione di capsule o compresse secche.
Il valore del lavoro, per chi si occupa di integratori, è nel metodo: distinguere aree e punti, definire la strategia di campionamento, indagare le cause e verificare l’effetto delle azioni. Non autorizza a sostenere che Listeria sia normalmente presente in uno stabilimento di integratori, né che ogni linea debba adottare la medesima ricerca con identica frequenza. La selezione degli organismi bersaglio resta una decisione basata sull’analisi dei pericoli.
Quando effettuare il prelievo: il momento conta
Un campione raccolto subito dopo la pulizia racconta una situazione diversa da un campione raccolto dopo molte ore di produzione. Altre circostanze rilevanti possono essere il cambio prodotto, un intervento di manutenzione, l’apertura di una macchina per un controllo o un periodo di fermo. Nel registro vanno quindi annotati data, ora, stato della linea, operazione precedente e condizioni che potrebbero influenzare il risultato. Senza queste informazioni è facile confrontare misure che non descrivono la stessa situazione.
La scelta della frequenza non dovrebbe ridursi a una formula meccanica del tipo «una volta alla settimana ovunque». Ha più senso prevedere un insieme di controlli regolari e alcuni controlli mirati in occasione di eventi o modifiche. La frequenza può essere rivista se i dati indicano aree stabili, criticità ricorrenti o cambiamenti sostanziali nel processo, con una motivazione scritta e senza abbassare arbitrariamente la sorveglianza.
Il prelievo deve essere ripetibile e tracciabile
Per ottenere dati confrontabili, l’addetto deve usare dispositivi e istruzioni coerenti: identificazione del punto, area definita, tecnica di tamponamento, eventuale neutralizzante, contenitore, trasporto e tempi di consegna al laboratorio. Il piano dovrebbe includere le modalità per prevenire contaminazioni del campione durante il prelievo. È utile eseguire prove di formazione e verificare che operatori diversi interpretino la procedura nello stesso modo.
Se cambia il tampone, il laboratorio, il metodo o l’area campionata, la variazione va registrata prima di interpretare un improvviso salto nei risultati. Per alcuni obiettivi, il recupero del microrganismo dipende in modo significativo dal sistema di prelievo: anche lo studio sui programmi per Listeria ha evidenziato differenze metodologiche. Il numero finale non ha significato pieno senza conoscere come è stato prodotto.
Stabilire soglie e azioni senza inventare limiti universali
È opportuno distinguere un valore informativo, una soglia di attenzione e il criterio che richiede un’azione sulla linea, quando tali livelli sono giustificati dal metodo. Per alcuni esiti qualitativi la gestione segue regole differenti rispetto a una conta. Le soglie devono derivare da valutazione del rischio, caratteristiche dell’indicatore, dati iniziali e riferimenti tecnici pertinenti; non possono essere copiate da un articolo scientifico relativo a una matrice completamente diversa.
Una procedura solida chiarisce cosa succede dopo un esito non conforme: chi viene informato, se la linea resta ferma o può continuare in condizioni definite, quali ulteriori prelievi si eseguono, come si valuta il coinvolgimento di prodotti e lotti e quando il problema può essere considerato chiuso. Una soglia numerica senza decisione associata produce un cruscotto appariscente ma poco utile alla sicurezza alimentare.
Analizzare gli andamenti, non soltanto i singoli risultati
La lettura dei dati ambientali diventa più potente quando considera ripetizioni nello stesso punto, differenze tra aree e variazioni nel tempo. Un gruppo di valori appena sotto una soglia può essere più interessante di un singolo superamento isolato, soprattutto se mostra un aumento progressivo. Le statistiche descrittive possono aiutare a individuare queste tendenze, ma bisogna anche osservare quando e come i campioni sono stati raccolti, e se il numero di misure è sufficiente.
Una revisione sistematica del 2026 di Khattra, Hildebrandt e Jeong ha discusso gli strumenti statistici usati nei programmi di monitoraggio microbiologico delle industrie alimentari. La scelta dipende dal tipo di dato, dal disegno del programma e dalla domanda operativa. È dunque preferibile un grafico semplice ma ben interpretabile a un algoritmo complesso applicato a pochi prelievi eterogenei. Le analisi devono facilitare decisioni, non nascondere l’incertezza.
Che cosa fare davanti a un risultato inatteso
La risposta inizia dalla conferma delle informazioni: punto, area, metodo, laboratorio, momento e attività svolte prima del campione. Il responsabile del sistema qualità valuta la pertinenza del dato e la necessità di approfondimenti, ispezioni o campioni aggiuntivi. Si esaminano gli eventi recenti, compresi manutenzione, ricambio degli utensili, variazioni dei percorsi e anomalie nel programma di pulizia. Le azioni vengono documentate e successivamente verificate per capire se hanno risolto la causa.
Un errore sarebbe limitarsi a ripetere il tampone fino a ottenere un risultato accettabile, senza investigare quello originario. L’altro errore è considerare ogni segnale ambientale una prova certa sul prodotto finito. La valutazione va condotta sui rischi reali e sui possibili percorsi di trasferimento. Se emerge un pericolo per la sicurezza di prodotti già commercializzati, intervengono gli obblighi e le procedure di gestione previsti per l’operatore alimentare.
Monitoraggio ambientale e verifica della sanificazione
La pulizia è un’attività operativa; il monitoraggio è uno dei modi con cui se ne osserva il risultato nel contesto del processo. Un programma di campionamento non deve diventare l’unico criterio per giudicare l’igiene. Ispezioni, formazione, stato delle attrezzature, osservazione delle procedure e risultati sui materiali completano il quadro. La valutazione di un nuovo detergente o di una diversa sequenza di smontaggio, per esempio, richiede di confrontare ciò che è cambiato e perché.
In un impianto conto terzi è utile verificare anche come il programma si coordina con la pulizia tra formulazioni differenti. Se un punto critico compare frequentemente in un controllo, la soluzione può richiedere una modifica costruttiva o un nuovo utensile, non soltanto un campionamento più frequente. La documentazione dovrebbe permettere di seguire questa decisione fino al controllo della sua efficacia.
Quali informazioni chiedere durante un audit al produttore
Un brand che affida la propria produzione può chiedere se esiste una mappa delle zone e dei punti, come vengono scelti indicatori e frequenze, quale laboratorio è coinvolto e come vengono gestiti i trend e le deviazioni. La risposta più utile non è il numero totale di tamponi eseguiti in un anno: è la capacità del sistema di spiegare i risultati e di modificare le attività quando cambiano attrezzature, formule o rischi. Il nostro articolo su come verificare un produttore conto terzi approfondisce le altre aree da considerare.
I dati di altri clienti e i dettagli riservati delle formule non devono essere esposti per dimostrare che un sistema qualità esiste. Si possono mostrare istruzioni, esempi anonimizzati, criteri e modalità di gestione degli scostamenti. Quando l’audit è impostato come confronto tecnico, aiuta entrambe le parti a chiarire chi è responsabile del campionamento, della valutazione e delle decisioni sul prodotto.
Una traccia pratica per costruire il piano
- Descrivere il processo, i flussi e i pericoli pertinenti allo stabilimento.
- Disegnare una mappa con zone e punti ripetibili, includendo superfici a contatto e non a contatto quando necessario.
- Per ogni punto, definire la domanda da risolvere e l’indicatore o il metodo appropriato.
- Stabilire chi campiona, quando, con quali materiali e quale documentazione accompagna il prelievo.
- Definire criteri di lettura, responsabilità e azioni in caso di risultato inatteso prima di iniziare il programma.
- Rivedere periodicamente i trend, i cambiamenti del processo e l’efficacia delle azioni adottate.
Questa traccia serve a progettare il lavoro, non è una lista normativa di controlli identici per tutti gli stabilimenti. Il piano può essere semplice in un processo limitato e più articolato se esistono numerose linee condivise, materie prime con profili differenti o situazioni igieniche complesse. La coerenza fra rischio e decisione è più importante della lunghezza del documento.
Conclusione: misurare ciò che serve per decidere
Il monitoraggio ambientale negli impianti di integratori alimentari funziona quando la domanda iniziale è chiara: quale rischio stiamo cercando di osservare e quale decisione prenderemo grazie al risultato? Le misure devono avere punti identificabili, metodi ripetibili, responsabilità e una storia leggibile nel tempo. Non serve applicare automaticamente lo stesso programma degli alimenti umidi a una produzione di polveri secche; serve conoscere le specificità della propria linea.
È altrettanto importante non attribuire a un singolo tampone più significato di quanto possa sostenere. Il valore nasce dall’integrazione tra risultati, osservazione delle operazioni, buone pratiche igieniche e gestione delle deviazioni. Queste informazioni sono di carattere tecnico generale e non sostituiscono il parere dei professionisti incaricati del piano HACCP, dell’igiene e del sistema qualità dello stabilimento.
Domande frequenti sul monitoraggio ambientale
Ogni quanto devono essere eseguiti i campionamenti?
Non esiste una frequenza identica per tutti gli stabilimenti e per ogni punto di prelievo. La periodicità si stabilisce in base all’analisi dei pericoli, al tipo di prodotto, alle attività svolte, agli esiti storici e agli eventi che possono modificare il rischio. Un programma efficace descrive anche quando intensificare i controlli dopo manutenzione, deviazioni o cambiamenti di processo.
Un test ATP può sostituire i prelievi microbiologici?
No, perché misura un segnale differente. L’ATP è spesso usato come indicatore rapido di pulizia, mentre i metodi microbiologici sono scelti per rispondere a quesiti relativi alla presenza o alla quantità di microrganismi. I due approcci possono essere complementari, ma nessuno dei due va interpretato al di fuori del contesto di campionamento e delle caratteristiche del metodo.
Che cosa fare davanti a un risultato fuori criterio?
Occorre verificare campione e metodo, delimitare le aree o le produzioni potenzialmente coinvolte, approfondire le possibili cause e stabilire azioni proporzionate al rischio. La decisione sui lotti non può dipendere da una formula unica: va integrata con valutazioni sull’esposizione, sulle fasi successive e sugli altri controlli disponibili. La chiusura dell’evento richiede evidenza dell’efficacia dell’azione correttiva.
| Area osservata | Perché monitorarla | Esempio di dato da registrare |
|---|---|---|
| Superficie a contatto con il prodotto | Verificare l’efficacia delle procedure nel punto più rilevante | Luogo preciso e tempo dal completamento della pulizia |
| Area vicina ma non a contatto | Individuare possibili vie di diffusione | Attività in corso e condizioni del locale |
| Area di passaggio | Valutare l’effetto dei flussi di personale e materiali | Fase produttiva e cambiamenti recenti |
Fonti
- Parlamento europeo e Consiglio. Regolamento (CE) n. 852/2004 sull’igiene dei prodotti alimentari, testo ufficiale EUR-Lex.
- Commissione europea. Comunicazione 2022/C 355/01 sui sistemi di gestione per la sicurezza alimentare, buone pratiche igieniche e HACCP.
- Shimojima Y, et al. Environmental Monitoring of Food Manufacturing Facilities for Listeria: A Case Study. Journal of Food Protection, 2023. doi:10.1016/j.jfp.2023.100149. Casi in stabilimenti alimentari, non dati di prevalenza negli integratori secchi.
- Khattra AK, Hildebrandt I, Jeong S. Statistical Tools for Microbial Environmental Monitoring Programs in Food Processing Facilities: A Systematic Review. Journal of Food Protection, 2026. doi:10.1016/j.jfp.2026.100766. Revisione della letteratura sui metodi statistici.
Trasparenza editoriale: articolo preparato con il supporto di strumenti di intelligenza artificiale. L’immagine in evidenza è una rappresentazione concettuale generata con IA e non mostra lo stabilimento Noebis Pharma. Aggiornamento: 23 ottobre 2026.