Quando si parla di sanificazione delle linee per integratori alimentari, il punto non è semplicemente avere macchine dall’aspetto pulito. Una pressa per compresse, una miscelatrice, un’incapsulatrice e un sistema di confezionamento hanno superfici, guarnizioni e zone di accumulo molto diverse. Un programma efficace deve individuare i residui che possono rimanere dopo la lavorazione, scegliere un metodo compatibile con attrezzature e materie prime e dimostrare, con controlli documentati, che la linea è pronta per il lotto successivo. È un tema particolarmente importante nei reparti che alternano formule, allergeni, estratti vegetali e miscele con caratteristiche fisiche differenti.
Questa guida chiarisce la differenza tra pulizia, disinfezione e sanificazione nel contesto degli integratori. Spiega come impostare una procedura ragionata, quali punti controllare, che cosa possono dire i tamponi ATP e le analisi microbiologiche e perché una scheda firmata non basta, da sola, a dimostrare il risultato. Le indicazioni riguardano l’organizzazione dei controlli di igiene alimentare: non sostituiscono l’analisi dei pericoli e le procedure specifiche del singolo stabilimento.
Perché la sanificazione delle linee è decisiva
La produzione di un integratore può prevedere pesatura, premiscelazione, miscelazione, granulazione, compressione o incapsulamento e infine confezionamento. A ogni passaggio il materiale attraversa superfici di contatto, utensili, raccordi e contenitori. Quando cambia il prodotto, il residuo della lavorazione precedente può diventare una fonte di contaminazione crociata; un accumulo persistente può inoltre ostacolare l’ispezione e complicare il controllo microbiologico. Non tutti i residui presentano lo stesso rischio: una polvere minerale scorrevole e un estratto botanico appiccicoso richiedono attenzioni diverse.
Per questo il piano deve partire dall’analisi del processo reale. Le parti che trattengono polvere, i punti non immediatamente accessibili, le attrezzature condivise e le formule contenenti allergeni meritano una valutazione specifica. La gestione della contaminazione crociata e degli allergeni è collegata alla pulizia, ma comprende anche segregazione, programmazione delle produzioni, identificazione dei materiali e formazione degli operatori. Nessun singolo intervento risolve tutte queste variabili.
Pulizia, disinfezione e sanificazione: termini da distinguere
La pulizia è l’azione con cui si rimuovono fisicamente residui, polveri, depositi e sporco con un metodo idoneo. La disinfezione mira invece a ridurre i microrganismi mediante trattamenti appropriati, quando la valutazione del rischio li richiede. Il termine sanificazione viene spesso usato in azienda per indicare l’insieme organizzato di queste attività, insieme a preparazione, verifica e registrazione. Scrivere nella procedura soltanto «sanificare la macchina» lascia quindi irrisolte domande essenziali: che cosa va smontato, quali strumenti usare, per quanto tempo, con quale concentrazione e come verificare il risultato?
In una linea per polveri secche l’impiego indiscriminato di acqua può essere controproducente. L’umidità residua, se non adeguatamente eliminata e verificata, può creare problemi di agglomerazione o favorire condizioni indesiderate in determinati punti dell’impianto. D’altra parte una pulizia esclusivamente a secco non è sempre sufficiente per ogni residuo. La scelta dipende dall’apparecchiatura, dai materiali lavorati, dalle superfici e dai rischi del processo; non esiste una procedura universale valida per qualunque impianto.
Che cosa richiedono le regole europee sull’igiene alimentare
Il riferimento generale è il Regolamento (CE) n. 852/2004 sull’igiene dei prodotti alimentari. I suoi allegati stabiliscono requisiti per locali e attrezzature, pulizia, protezione dalle contaminazioni, personale e organizzazione dei processi. La sua applicazione concreta dipende dalle attività dell’operatore del settore alimentare. Le procedure basate sui principi HACCP e le buone pratiche igieniche si completano a vicenda; una procedura di pulizia ben scritta è un prerequisito operativo e deve interagire con l’analisi dei pericoli.
La Comunicazione della Commissione 2022/C 355/01 illustra il rapporto tra buone pratiche igieniche, programmi prerequisito e procedure basate sull’HACCP. È una guida interpretativa utile per progettare un sistema proporzionato alla complessità dell’attività. Non impone a tutte le fabbriche lo stesso numero di tamponi, lo stesso detergente o un valore ATP identico: quei dettagli richiedono motivazioni tecniche, dati dello stabilimento e verifiche periodiche.
Partire da una mappa delle attrezzature e dei residui
Prima di fissare la frequenza della pulizia conviene costruire una mappa della linea, con fotografie o schemi delle superfici di contatto e dei punti difficili da raggiungere. Una miscelatrice presenta pale, albero, guarnizioni, botola e scarico; un’incapsulatrice aggiunge dosatori, tramogge e condotti; una pressa rotativa include matrici, punzoni, alimentatore e aree di aspirazione. La mappa deve identificare anche i componenti rimovibili e gli utensili che passano da una formula all’altra.
Per ogni famiglia di prodotti è utile annotare gli elementi che rendono difficoltosa la rimozione: adesività, contenuto lipidico, colorazione intensa, finezza della polvere, igroscopicità, presenza di sostanze altamente caratterizzanti o di allergeni. Questa classificazione aiuta a scegliere un caso rappresentativo e, se giustificato, un caso più impegnativo per le prove iniziali. Il risultato non è un elenco decorativo di rischi, ma una relazione concreta tra residuo, superficie, metodo di rimozione e modalità di controllo.
La sequenza operativa: preparare, rimuovere, controllare
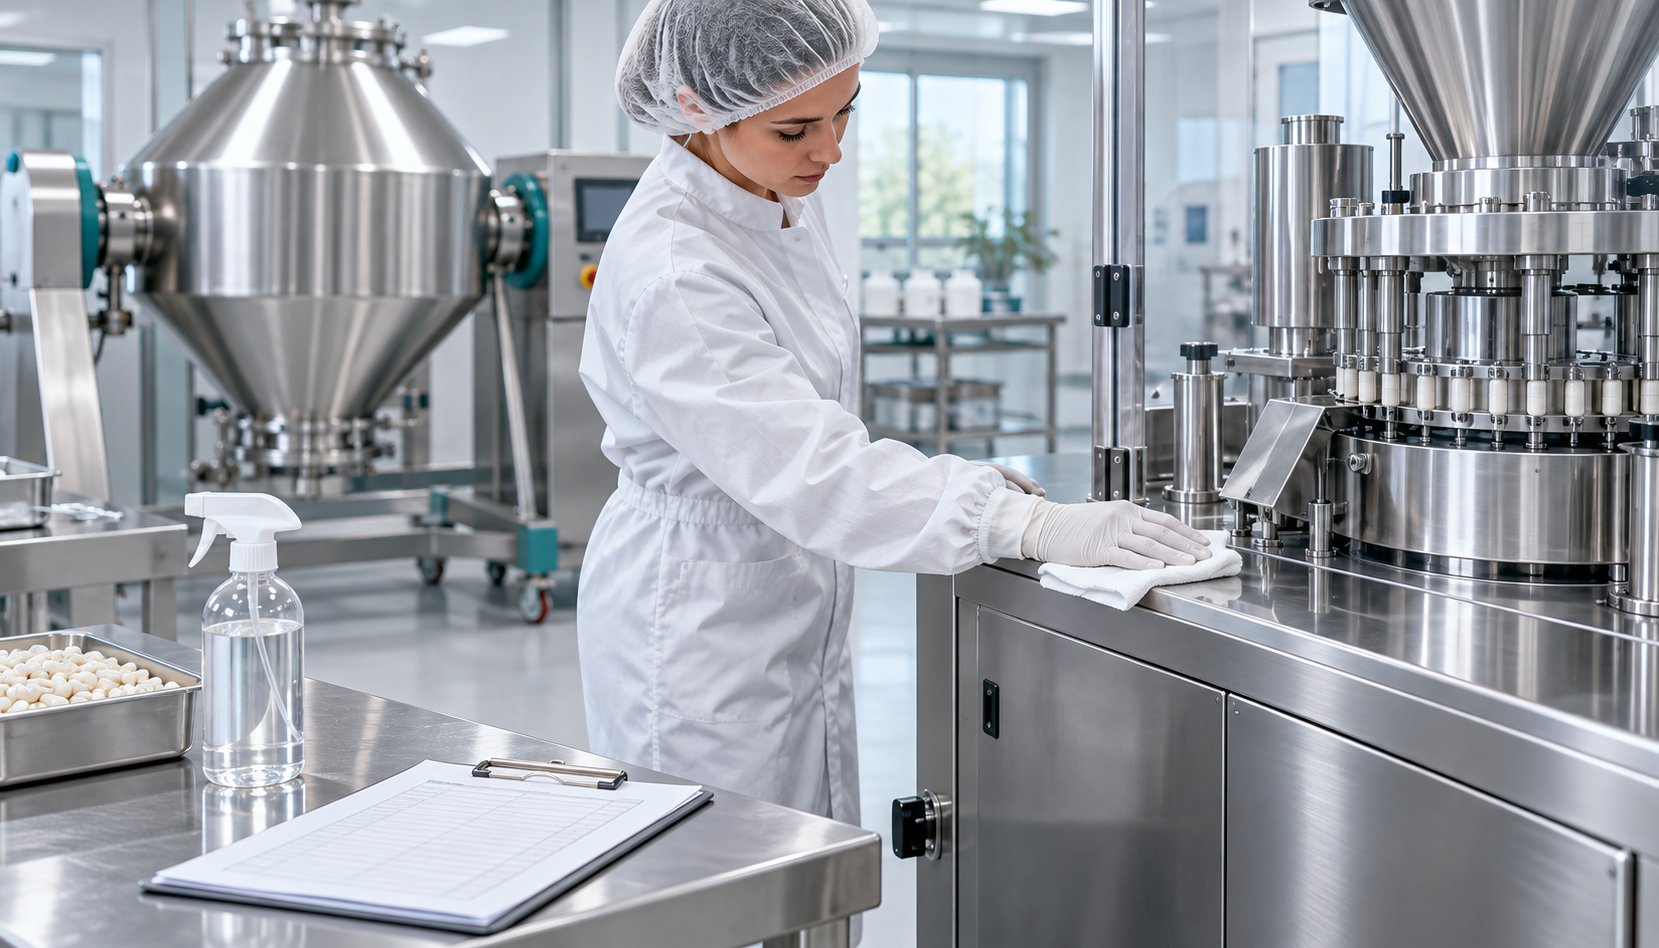
Una procedura ripetibile inizia con la messa in sicurezza dell’impianto e l’identificazione del lotto concluso. L’operatore verifica che i contenitori e i materiali della produzione precedente siano stati rimossi, identifica gli utensili dedicati e applica le istruzioni di smontaggio autorizzate. Durante il lavoro la polvere deve essere gestita con sistemi di aspirazione e strumenti compatibili, evitando pratiche che la disperdano nell’ambiente. Gli utensili stessi, se riutilizzati, devono essere inclusi nel programma di pulizia.
La fase di rimozione si svolge secondo una sequenza dichiarata: superfici alte e basse, zone di contatto, fessure, componenti rimossi, strumenti e infine area circostante. Quando sono previsti prodotti detergenti o disinfettanti, concentrazione, temperatura, tempo di contatto, eventuale risciacquo e asciugatura devono seguire le indicazioni applicabili e le istruzioni validate per l’uso specifico. La riapertura della linea richiede un controllo conclusivo, indipendente dal semplice trascorrere di un tempo prefissato.
Il cambio prodotto è un momento distinto dalla pulizia ordinaria
La pulizia di fine turno, quella dopo un fermo macchina e quella che precede una formula diversa possono avere estensione e controlli differenti. Nel cambio prodotto è particolarmente importante evitare che etichette, capsule, materie prime o documenti della lavorazione precedente restino nell’area. Da qui il collegamento con la procedura di line clearance nel cambio prodotto: la verifica dello sgombero dei materiali non coincide con la verifica di pulizia delle superfici, anche se le due attività vengono spesso programmate una dopo l’altra.
Nel registro è utile distinguere chiaramente l’operatore che esegue, la persona che controlla, l’eventuale campionamento e l’autorizzazione alla ripartenza. Una sequenza leggibile consente, in caso di deviazione, di ricostruire quale parte della linea fosse coinvolta e quali lotti avessero utilizzato l’attrezzatura. Riduce anche l’errore tipico dei registri generici: la casella «pulito» barrata senza indicare né i punti realmente ispezionati né il criterio di accettazione.
Pulizia a secco e pulizia umida delle polveri
Negli impianti che gestiscono ingredienti secchi, la prima domanda è se il residuo sia rimovibile meccanicamente senza introdurre umidità. Aspirazione idonea, utensili dedicati e smontaggio controllato possono essere appropriati per certe superfici; altrove può servire un trattamento umido, seguito da un’asciugatura verificabile. La compatibilità chimica con guarnizioni, rivestimenti e acciai deve essere considerata prima di scegliere il prodotto. Una superficie apparentemente asciutta non dimostra necessariamente che condotti e interstizi siano asciutti.
La procedura dovrebbe specificare i punti di controllo dell’umidità dopo un intervento umido e come gestire eventuali residui di detergente. Non bisogna trasferire automaticamente alla produzione di compresse e capsule metodiche sviluppate per impianti di alimenti liquidi: l’ambiente, il tipo di deposito e la possibilità di smontaggio sono diversi. Allo stesso modo, l’assenza di acqua nel prodotto finito non equivale ad assenza di rischi igienici per l’intero processo.
Ispezione visiva: necessaria, ma non sufficiente
L’ispezione visiva è immediata e indispensabile: permette di rilevare polvere rimasta su guarnizioni, giunzioni, superfici opache, strumenti e contenitori. Tuttavia non identifica con affidabilità ogni residuo né misura la carica microbica. Uno studio di Tebbutt e colleghi condotto in 45 attività alimentari confrontò osservazione visiva, test ATP e tamponi microbiologici: in molte situazioni l’aspetto della superficie non prediceva accuratamente i risultati analitici. Il contesto non era una fabbrica di integratori, e proprio per questo il dato va usato come indicazione metodologica, non come valore di riferimento per tutte le linee.
La verifica visiva andrebbe eseguita con illuminazione e accessibilità adeguate, su punti definiti, da personale addestrato a riconoscere i residui della specifica formula. Una registrazione utile annota l’area controllata, l’esito e l’azione eseguita quando è necessario ripetere la pulizia. Se la superficie non è ispezionabile senza smontaggio, questo limite deve comparire nella valutazione del metodo.
Tamponi ATP: quale informazione offrono
I sistemi di bioluminescenza ATP rilevano un segnale legato alla presenza di adenosina trifosfato nel campione prelevato. Sono strumenti rapidi di verifica dell’igiene, ma il risultato può dipendere dal metodo di campionamento, dall’apparecchio, dalla superficie e dalla natura dei residui. Un numero espresso in unità relative di luce (RLU) non va interpretato come una conta diretta di microrganismi e non equivale a una ricerca specifica di patogeni. Per fissare soglie operative servono una linea di base e criteri adattati al processo.
In uno studio pubblicato su Applied and Environmental Microbiology, Sogin e colleghi hanno utilizzato ATP e indicatori microbiologici per orientare la pulizia mirata in un impianto di tofu. L’intervento migliorò diversi indicatori igienici, ma la concordanza fra risultati ATP e valutazioni microbiologiche non fu completa. Il lavoro riguarda un alimento umido e non permette di trasferire le soglie in RLU a capsule o compresse secche: mostra piuttosto l’utilità di associare metodi diversi, comprendendone i limiti.
Quando servono campionamenti microbiologici e verifiche analitiche
Un piano di verifica può comprendere tamponi microbiologici, piastre da contatto dove applicabili, controlli su aree non a contatto e, per specifiche sostanze o allergeni, saggi analitici mirati. La scelta non dipende dal desiderio di accumulare numeri: bisogna definire quale domanda si vuole risolvere. Si sta valutando l’efficacia della pulizia ordinaria? La rimozione di un residuo caratteristico? La stabilità del metodo dopo un cambio formula? Ogni domanda richiede matrice, prelievo e criterio di accettazione adeguati.
Per leggere correttamente un referto microbiologico, occorre distinguere il metodo, l’unità di misura, il punto di prelievo e il momento del campionamento. La guida Noebis sui controlli microbiologici e sulle UFC aiuta a interpretare i risultati sui materiali e sui prodotti; i tamponi delle superfici richiedono invece specifiche modalità di espressione. Il laboratorio va coinvolto quando si definiscono i campioni e non soltanto dopo il ricevimento di dati difficili da confrontare.
Come definire una verifica che abbia senso nel tempo
La prima fase serve a caratterizzare l’impianto: quali aree tendono ad accumulare materiale, quali sono difficili da pulire, quali combinazioni tra residuo e superficie meritano attenzione. Dopo aver stabilito una procedura, le prove devono dimostrare in modo riproducibile che il risultato è accettabile nelle condizioni valutate. In seguito il monitoraggio ordinario mantiene sotto osservazione il processo e individua deviazioni. Un cambiamento di formula, macchina, utensile o detergente può richiedere una rivalutazione, senza assumere che la verifica precedente copra automaticamente ogni nuovo scenario.
Un dato isolato molto favorevole non è una prova definitiva. Conviene esaminare andamenti, ripetizioni, differenze tra operatori e campionamenti eseguiti dopo cambi prodotto impegnativi. Le soglie di attenzione e le azioni in caso di superamento devono essere scritte prima dell’esito, altrimenti il rischio è adattare il giudizio al numero appena ottenuto. La tracciabilità dei risultati aiuta a decidere dove investire tempo di smontaggio, formazione o manutenzione.
Le deviazioni: che fare quando una superficie non supera il controllo
Se un controllo non rispetta il criterio applicabile, la prima azione è mantenere la linea nello stato previsto dalla procedura, impedendo che venga considerata pronta per il lotto successivo senza valutazione. Si registra il punto di campionamento, si verifica la corretta esecuzione del metodo, si ripete la pulizia quando appropriato e si eseguono i controlli previsti. Il responsabile qualità valuta l’eventuale estensione dell’indagine ad altre superfici o lotti, sulla base dei fatti e dell’analisi del rischio. Non è sufficiente cancellare il valore sfavorevole dopo un secondo test.
Le cause ricorrenti meritano un intervento sulle radici del problema: guarnizioni usurate, punti morti, utensili inadatti, tempi insufficienti, istruzioni ambigue o formazione non aggiornata. Quando il difetto torna nello stesso punto, aumentare semplicemente il numero di tamponi può produrre più registrazioni senza migliorare il processo. Le azioni correttive e la verifica della loro efficacia sono parte integrante del programma.
Il registro di sanificazione che permette una ricostruzione
Una registrazione efficace è breve quanto basta per essere utilizzata davvero, ma abbastanza precisa da raccontare cosa è successo. Deve consentire di identificare linea e attrezzatura, data e ora, prodotto o lotto precedente, metodo applicato, materiali usati, parti smontate, operatori, controlli eseguiti, esiti e autorizzazione alla ripartenza. Se sono previsti rapporti di campionamento, i riferimenti devono essere rintracciabili senza ricopiare inutilmente lo stesso dato in cinque registri differenti.
Nel sistema documentale è opportuno distinguere la procedura vigente dai moduli compilati e conservare la storia delle revisioni. Un’istruzione non aggiornata alla nuova macchina o al cambio di detergente può sembrare formalmente completa e risultare, nei fatti, impossibile da applicare. La qualità documentale si misura quando un operatore diverso riesce a ripetere lo stesso processo, comprenderne il razionale e riconoscere la condizione in cui deve fermarsi e chiedere una valutazione.
Le domande da porre a un produttore conto terzi
Chi affida una formula a un partner di produzione può chiedere come vengono gestiti i cambi fra prodotti, se esiste una mappa delle attrezzature condivise e quali verifiche sono previste per i residui pertinenti alla propria formula. Non serve ottenere documenti riservati di altri clienti: è possibile verificare l’esistenza di procedure, criteri di gestione delle deviazioni, formazione degli addetti e responsabilità di rilascio. Per formule contenenti allergeni o ingredienti difficili da rimuovere, le domande dovrebbero diventare più specifiche.
Un buon interlocutore sa spiegare perché applica un certo metodo e quali limiti riconosce ai controlli impiegati. Frasi come «abbiamo sempre fatto così» o «non si vede più polvere» non chiariscono quanto si è verificato. La visita allo stabilimento permette di valutare accessibilità, ordine, manutenzione e tracciabilità delle lavorazioni, elementi che nessuna fotografia commerciale può dimostrare pienamente.
Una checklist ragionata prima di riavviare la linea
- Il lotto precedente è identificato e materiali, etichette e utensili estranei alla nuova lavorazione sono stati rimossi.
- Le parti previste sono state smontate, trattate e rimontate secondo istruzioni aggiornate e autorizzate.
- I punti critici della mappa sono accessibili e risultano conformi all’ispezione prevista.
- Eventuali fasi umide, risciacqui e asciugature sono concluse e verificati quando richiesto.
- I controlli ATP, microbiologici o analitici previsti dalla procedura sono valutati rispetto a criteri definiti in precedenza.
- Le deviazioni sono chiuse o gestite secondo la procedura, e l’autorizzazione alla ripartenza è documentata.
La checklist non sostituisce un piano di igiene: funziona quando rimanda a istruzioni concrete e quando l’esito negativo blocca davvero il passaggio successivo. Una linea pronta deve essere anche identificata correttamente, montata in sicurezza e compatibile con il nuovo lotto. La sanificazione diventa affidabile quando processo, persone e documentazione raccontano la stessa storia.
Che cosa ricordare sulla sanificazione in produzione
Per le linee che producono integratori alimentari, una buona procedura parte dal residuo e dalla geometria dell’impianto, distingue le fasi di rimozione dalle eventuali fasi di disinfezione e fissa controlli proporzionati ai rischi. L’ispezione visiva resta importante, ma un programma maturo conosce i suoi limiti e affianca, dove necessario, verifiche ATP, microbiologiche o mirate alla formula. Gli studi disponibili sono utili per il metodo e non autorizzano a copiare soglie da settori produttivi differenti.
La continuità dei risultati dipende infine dalle persone: istruzioni realistiche, formazione, registrazioni leggibili e gestione delle deviazioni. Anche gli strumenti più sofisticati perdono valore se il punto di campionamento cambia senza essere annotato o se un problema ricorrente non genera un’azione correttiva. Le informazioni presentate sono di carattere tecnico generale e non sostituiscono il parere dei professionisti responsabili dell’igiene e della qualità del singolo stabilimento.
Domande frequenti sulla sanificazione delle linee
Una superficie visivamente pulita è automaticamente idonea?
No. L’ispezione visiva individua residui macroscopici, ma può non rilevare contaminanti in tracce, residui di detergente o microrganismi. Il piano di controllo deve considerare attrezzatura, formulazione precedente, punti difficili da raggiungere e rischio specifico. La verifica analitica va scelta per rispondere a una domanda concreta, senza utilizzare il medesimo test per ogni criticità.
I tamponi ATP misurano direttamente i microrganismi presenti?
Non direttamente. L’ATP può indicare la presenza di materiale biologico residuo, ma il segnale non equivale a una conta microbica e può essere influenzato dal metodo o dalle sostanze presenti. Un risultato deve essere confrontato con i criteri definiti per quel metodo; quando serve conoscere la contaminazione microbiologica si valutano procedure di campionamento e prove dedicate.
Dopo ogni cambio di prodotto occorre lavare con acqua?
Non necessariamente. Nelle lavorazioni a secco, l’impiego dell’acqua può introdurre un rischio aggiuntivo se l’attrezzatura non viene asciugata adeguatamente. La scelta tra pulizia a secco e umida richiede una valutazione documentata dei residui, della geometria delle superfici, dei materiali e del processo successivo. I criteri di riavvio devono essere espliciti e verificabili.
| Controllo | Informazione utile | Limite da ricordare |
|---|---|---|
| Ispezione visiva | Individua residui e anomalie visibili | Non dimostra l’assenza di tracce |
| Tampone ATP | Segnale indicativo di materiale biologico residuo | Non sostituisce una conta microbiologica |
| Prova microbiologica | Ricerca o quantifica microrganismi secondo il metodo scelto | È significativa solo con un piano di prelievo adeguato |
Fonti
- Parlamento europeo e Consiglio. Regolamento (CE) n. 852/2004 sull’igiene dei prodotti alimentari e successive modificazioni, testo ufficiale EUR-Lex.
- Commissione europea. Comunicazione 2022/C 355/01: buone pratiche igieniche e procedure basate sui principi HACCP.
- Sogin JH, et al. Implementation of ATP and Microbial Indicator Testing for Hygiene Monitoring in a Tofu Production Facility Improves Product Quality and Hygienic Conditions of Food Contact Surfaces: A Case Study. Applied and Environmental Microbiology, 2021. doi:10.1128/AEM.02278-20. Studio in un impianto di tofu, non in uno stabilimento di integratori secchi.
- Tebbutt G, Bell V, Aislabie J. Verification of cleaning efficiency and its possible role in programmed hygiene inspections of food businesses undertaken by local authority officers. Journal of Applied Microbiology, 2007. doi:10.1111/j.1365-2672.2006.03151.x. Studio osservazionale in esercizi alimentari.
Trasparenza editoriale: contenuto preparato con il supporto di strumenti di intelligenza artificiale e basato sulle fonti indicate. L’immagine di copertina è un’illustrazione generata con IA, non documenta uno specifico impianto Noebis Pharma. Aggiornamento: 23 ottobre 2026.