L’aria compressa nella produzione degli integratori alimentari è spesso considerata un servizio ausiliario, al pari dell’energia elettrica o dell’acqua tecnica. In realtà può diventare un fattore di qualità del prodotto: dipende da dove viene utilizzata, da ciò che attraversa e, soprattutto, dalla possibilità che raggiunga una materia prima, una miscela, un contenitore aperto o una superficie destinata al contatto alimentare. La differenza tra un circuito che muove un pistone pneumatico e un getto che soffia all’interno di un flacone prima del riempimento è sostanziale. Nel secondo caso l’aria stessa entra nel processo e deve essere valutata come possibile veicolo di contaminanti.
Una gestione solida parte quindi dall’uso effettivo, non dalla sola potenza del compressore né dalla presenza generica di un filtro. Occorre ricostruire i punti di utilizzo, definire i rischi, scegliere il trattamento appropriato e raccogliere evidenze che dimostrino la continuità delle prestazioni. Questa guida affronta la progettazione e il controllo dell’aria compressa in uno stabilimento di integratori, con particolare attenzione a compresse, capsule, polveri e confezionamento. Le indicazioni non sostituiscono l’analisi dei pericoli aziendale: forniscono una traccia ragionata per impostarla e discuterla con manutenzione, qualità e fornitori.
Perché l’aria compressa conta nella qualità degli integratori
In un reparto produttivo si possono incontrare numerosi impieghi dell’aria: azionamento di attuatori, apertura di valvole, sistemi di espulsione, movimentazione di componenti, soffiaggio, pulizia tecnica di particolari e talvolta trasporto pneumatico delle polveri. Non tutti hanno lo stesso profilo di rischio. Un attuatore con circuito separato dal prodotto pone soprattutto problemi di affidabilità e manutenzione; un ugello rivolto verso capsule, compresse o flaconi può invece trasferire direttamente ciò che è presente nel flusso. Anche l’aria che lambisce superfici a contatto con il prodotto merita una valutazione specifica, perché il residuo eventualmente depositato potrebbe essere trasferito successivamente.
Il ragionamento deve partire dal percorso che collega un contaminante all’alimento. Si esaminano la probabilità del trasferimento, la durata dell’esposizione, la sensibilità della formulazione, l’eventuale fase successiva capace di ridurre il rischio e la gravità delle conseguenze. Un getto breve diretto su contenitori vuoti può avere una dinamica diversa da un flusso continuo su una miscela igroscopica. Nessuno dei due scenari si risolve con la formula “compressore alimentare”: ciò che conta è la qualità dell’aria al punto di utilizzo, nelle condizioni reali di esercizio.
Aria a contatto diretto e aria di servizio: due percorsi da separare
La prima attività pratica è redigere una mappa di tutti gli utilizzi dell’aria compressa. Per ciascuno si registrano linea, macchina, funzione, pressione indicativa di esercizio, presenza di contatto con il prodotto, trattamento installato e responsabile del controllo. La semplice classificazione “diretto”, “indiretto potenziale” o “solo servizio” può già far emergere differenze trascurate: due prese alimentate dallo stesso collettore potrebbero richiedere controlli differenti a causa dell’uso che ne fa l’operatore o della posizione rispetto al prodotto scoperto.
È utile osservare la macchina durante un ciclo normale, compresi avvio, cambio formato, fermata e pulizia. Un tubo che normalmente comanda un cilindro potrebbe essere occasionalmente impiegato per soffiare residui; questa pratica modifica il rischio, anche se non compare nel manuale della macchina. Le connessioni temporanee e le pistole di soffiaggio non devono diventare un percorso alternativo non controllato. La mappatura deve inoltre indicare gli eventuali rami di linea chiusi, le derivazioni inutilizzate e le aree nelle quali possono accumularsi condensa o particelle.
Quali contaminanti valutare: particelle, acqua, olio e carica microbica
La famiglia ISO 8573-1:2010 descrive classi di purezza dell’aria compressa rispetto a tre gruppi principali: particelle, acqua e olio. Si tratta di una base tecnica per specificare e misurare le prestazioni, non di una classe unica automaticamente prescritta a ogni impianto che produce integratori. La selezione dei requisiti deve derivare dall’analisi dei pericoli, dal tipo di contatto, dalle caratteristiche della materia prima e dai limiti delle apparecchiature. È importante chiedere al fornitore che cosa comprende esattamente la prestazione dichiarata, dove è stata misurata e in quali condizioni operative.
Le particelle possono provenire dall’aria aspirata, dalle tubazioni o dal deterioramento di componenti; l’acqua può condensare quando cambiano pressione e temperatura, favorendo fenomeni corrosivi o problemi sulle polveri; l’olio può essere introdotto in alcune configurazioni di compressione o provenire da parti della rete. Va inoltre considerata la componente microbiologica quando lo scenario rende plausibile la contaminazione: il metodo di prova ISO 8573-7:2003 affronta la determinazione di contaminanti microbiologici vitali. La presenza di filtri non prova, da sola, che tutti questi rischi siano sotto controllo.
Il punto di utilizzo è più importante della sola scheda del compressore
Un compressore può erogare aria conforme a una determinata specifica all’uscita del trattamento centrale, ma il percorso fino all’ugello include tubazioni, raccordi, curve, serbatoi, valvole e talvolta flessibili sostituiti nel tempo. Ogni componente introduce possibili cause di perdita di prestazione. Una rete estesa, con punti morti o drenaggi mal gestiti, può comportarsi in modo diverso da una breve linea appena installata. Per questo il certificato del compressore e la scheda del filtro sono utili, ma non bastano a descrivere automaticamente ciò che il prodotto riceve.
Il piano di verifica dovrebbe includere punti rappresentativi, soprattutto gli utilizzi a maggiore esposizione. Se la produzione avviene su più macchine, è ragionevole distinguere la verifica del trattamento centrale da quella alle utenze critiche. Le misure vanno associate alla configurazione effettiva: pressione, portata, temperatura, regime di lavoro e stato dei filtri. Una prova eseguita a macchina spenta, prima di una lunga fermata, potrebbe non rappresentare le condizioni di maggiore consumo o le fasi nelle quali il flusso è più variabile.
Essiccazione e punto di rugiada: quando l’umidità diventa un problema
La presenza di vapore acqueo non coincide sempre con la presenza di gocce, ma raffreddamenti e cambiamenti di pressione possono portare alla formazione di condensa. Per prodotti in polvere, effervescenti o particolarmente sensibili all’umidità, anche un apporto contenuto nel punto sbagliato può influire su scorrevolezza, aggregazione, aspetto o stabilità. Quando l’aria è usata per pulire un contenitore o per il contatto diretto con una miscela, l’umidità va considerata nel contesto della formula e del tempo di esposizione, evitando di scegliere un essiccatore soltanto sulla base di una classificazione commerciale.
Il punto di rugiada in pressione è un indicatore utile per progettare e controllare il sistema, purché sia interpretato correttamente e riferito alle condizioni dichiarate. Il monitoraggio può essere continuo oppure periodico secondo il rischio, ma serve una regola di gestione degli scostamenti. Se la misura oltrepassa il limite aziendale, chi viene avvisato? L’utilizzo viene sospeso? Quali lotti potrebbero essere coinvolti? Una procedura che risponda a queste domande è più concreta di un valore isolato trascritto su un registro senza conseguenze operative.
Filtrazione delle particelle e gestione dell’olio
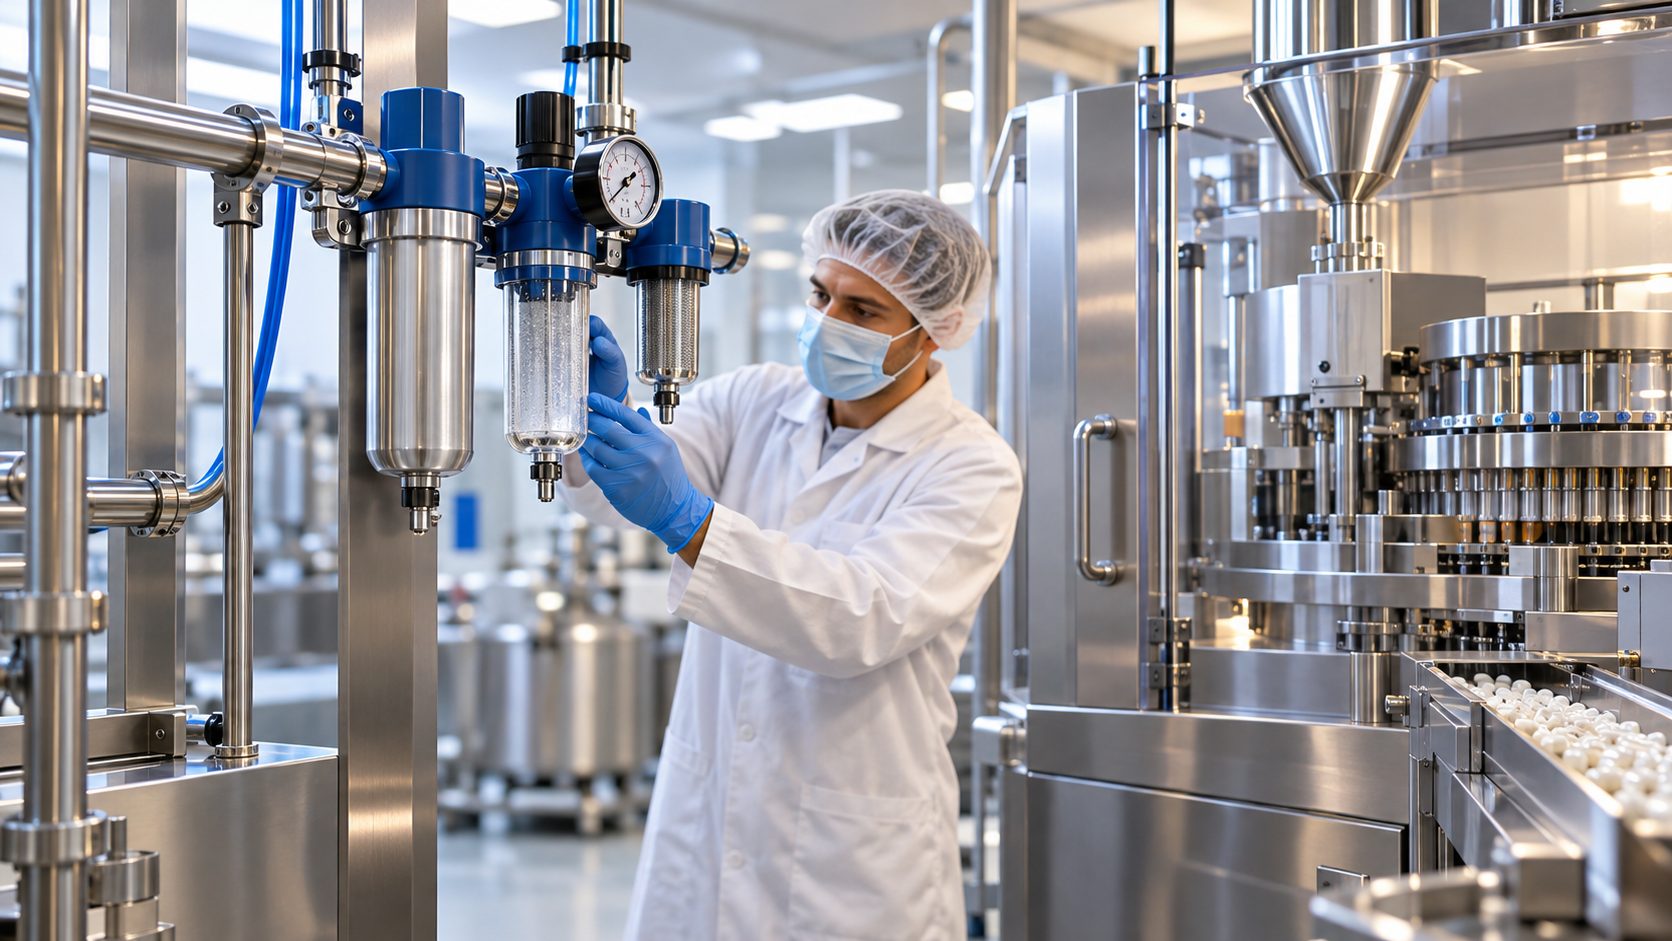
Un sistema di trattamento può comprendere più stadi, ciascuno con una funzione diversa: separazione della condensa, rimozione di particelle, coalescenza di aerosol e, ove giustificato, ulteriori trattamenti. La disposizione degli elementi dipende dall’impianto e dalle prestazioni richieste. In particolare, un filtro descritto come molto fine non è necessariamente equivalente a un sistema in grado di gestire acqua, aerosol d’olio e vapore d’olio. Confondere meccanismi di separazione differenti porta a capitolati ambigui e a false sicurezze nelle verifiche.
Occorre leggere le specifiche tecniche dei filtri insieme alla manutenzione prescritta: capacità nominale, condizioni di test, perdita di carico, intervallo di sostituzione, compatibilità dei materiali e corretta gestione dei condensati. Il filtro non è un oggetto statico; una cartuccia satura, un bypass aperto o un elemento montato male possono vanificare il trattamento. La scelta fra compressori lubrificati e non lubrificati richiede lo stesso rigore: una configurazione “oil-free” può contribuire alla riduzione di determinate fonti, ma non dimostra da sola la totale assenza di contaminanti lungo la rete.
Rischio microbiologico: analisi mirata, senza automatismi
L’aria compressa non è per definizione sterile, e un valore ottenuto su un campione non autorizza a descrivere sterile l’intero impianto. Nei processi per integratori è necessario valutare se e come microrganismi vitali possano raggiungere prodotto o superfici. L’eventuale piano microbiologico tiene conto dell’umidità, dell’esposizione dell’alimento, delle condizioni della rete, delle fermate e delle caratteristiche dell’ambiente. Non ha senso imporre la stessa frequenza di campionamento a un circuito di attuazione chiuso e a un punto che soffia aria direttamente in un flacone prima del dosaggio.
Quando l’analisi evidenzia un rischio, la procedura dovrebbe chiarire metodologia, punto di campionamento, condizioni al momento del prelievo, gestione dei campioni e laboratorio responsabile. È fondamentale capire che una tecnica di campionamento può misurare una parte del problema, non ogni contaminante biologico immaginabile. Nell’interpretazione dei risultati occorre evitare confronti semplicistici tra campioni effettuati con metodi, volumi o condizioni diversi. Per l’impostazione delle prove e la loro affidabilità, può essere utile la nostra guida alla scelta dei laboratori esterni per gli integratori.
Come costruire una specifica dell’aria compressa
Una specifica utilizzabile in produzione non si limita a indicare una sigla ISO in un capitolato. Dovrebbe nominare i punti di utilizzo coperti, le sostanze o caratteristiche da controllare, l’eventuale classe di purezza adottata e il metodo con cui si intende verificarla. Deve precisare almeno la posizione del campione e quando il requisito si applica: all’avvio, in esercizio continuo o in una specifica fase di soffiaggio. È opportuno indicare la persona autorizzata a valutare i risultati, le regole di revisione e il criterio di intervento in caso di superamento dei limiti stabiliti dall’azienda.
Le classi ISO sono uno strumento per rendere confrontabili le richieste a progettisti e fornitori, purché il riferimento sia puntuale. Tuttavia non esiste una “classe alimentare” universale da prescrivere senza contesto. Definire classi più severe del necessario genera costi e complessità non sempre associati a un miglioramento dimostrabile; scegliere classi troppo permissive senza analisi espone invece a lacune tecniche. Una valutazione congiunta fra qualità, produzione, manutenzione e chi conosce la formulazione è il modo corretto per motivare una decisione verificabile.
Una tabella pratica dei controlli nei diversi impieghi
La seguente tabella è una traccia di valutazione, non un elenco di obblighi numerici applicabili automaticamente. La frequenza delle misure e i limiti devono essere fissati nel sistema aziendale sulla base del rischio effettivo, delle prove di qualifica e della storia dei risultati. Separare gli impieghi evita sia controlli indiscriminati sia punti critici dimenticati, soprattutto quando nuovi macchinari vengono collegati a una rete già esistente.
| Impiego dell’aria | Esposizione possibile | Verifica prioritaria | Evidenza da conservare |
|---|---|---|---|
| Azionamento di cilindri e valvole | Generalmente assenza di contatto intenzionale con il prodotto | Separazione fisica, integrità circuito, eventuali perdite | Mappa utenze e manutenzione |
| Soffiaggio interno di flaconi | Contatto diretto con superficie che riceverà l’integratore | Particelle, umidità, olio e rischio microbiologico pertinenti | Specifiche del punto e rapporti di prova |
| Trasporto pneumatico delle polveri | Contatto prolungato o ripetuto con la miscela | Compatibilità con formula, contaminanti, condizioni di esercizio | Valutazione dei pericoli e qualifiche |
| Pistole d’aria in pulizia tecnica | Contatto accidentale con superfici e residui di prodotto | Uso consentito, procedure e collegamenti autorizzati | Istruzioni operative e formazione |
| Espulsione su una linea di compresse | Dipendente dal percorso reale del getto | Osservazione del processo e campionamento mirato | Schema impianto e controlli in esercizio |
Qualifica iniziale e controlli periodici: due attività diverse
Quando una rete viene costruita o modificata, la qualifica iniziale serve a dimostrare che il sistema, installato e usato secondo le condizioni previste, è in grado di raggiungere la specifica. La verifica include documentazione dei componenti, direzione dei flussi, trattamento installato, scarichi di condensa, corretta identificazione dei rami e prove funzionali. Dove appropriato, si misurano i parametri in condizioni rappresentative del massimo utilizzo previsto. I risultati devono essere riconducibili a strumenti, metodi e punti identificati, non soltanto a un foglio con l’esito “conforme”.
Il controllo periodico ha un’altra funzione: accertare che la prestazione resti stabile nel tempo. Può basarsi su un insieme di indicatori di processo, ispezioni, sostituzione dei filtri e analisi pianificate, con una frequenza adattata alla criticità dell’utenza e all’andamento storico. È opportuno definire anche gli eventi che impongono una verifica straordinaria: sostituzione di un essiccatore, variazione della rete, nuovo punto di soffiaggio, lavori su tubazioni, allagamenti o ripetuti allarmi. L’obiettivo è rilevare il deterioramento prima che si traduca in un problema sul prodotto finito.
Condensa, drenaggi e tubazioni: la manutenzione influenza la purezza
Le condizioni della distribuzione meritano attenzione quanto il macchinario di compressione. Condensa non scaricata, pendenze inadeguate, raccordi ossidati e flessibili usurati possono diventare fonti di contaminazione o creare instabilità del processo. Anche un terminale rimasto inutilizzato a lungo può richiedere controlli prima di essere riattivato per il contatto diretto. Le decisioni tecniche devono basarsi su osservazioni documentate, sulle istruzioni del costruttore e sul tipo di prodotto, senza trasformare la manutenzione in una semplice sostituzione di filtri a calendario.
Un piano utile prevede ispezioni programmate, verifica dei dispositivi di scarico, lettura delle perdite di carico, controllo degli allarmi e registrazione degli interventi. Le parti sostituite devono essere compatibili con la specifica della rete, e le modifiche devono essere rintracciabili. Se dopo un intervento appare un odore anomalo o si osservano residui su una linea, non è corretto attribuirli subito al prodotto o al materiale di confezionamento: anche l’aria di processo va inclusa nell’indagine, insieme agli altri fattori potenziali.
Requisiti documentali per fornitori e manutentori
Al momento dell’acquisto di un compressore, essiccatore o sistema filtrante, i documenti commerciali non dovrebbero sostituire le evidenze tecniche. Sono utili schemi dell’impianto, dati prestazionali riferiti alle condizioni di prova, istruzioni di manutenzione, compatibilità dei ricambi e punti previsti per il campionamento. Le dichiarazioni come “adatto per alimenti” o “aria di grado farmaceutico” devono essere ricondotte a requisiti precisi e dimostrabili. Il fornitore dovrebbe chiarire cosa garantisce, cosa presuppone sia già presente a monte e quali interventi del gestore possono alterare la prestazione.
Quando l’impianto viene preso in carico, qualità e manutenzione dovrebbero concordare la versione controllata dello schema, l’elenco dei filtri, le scadenze di verifica e le responsabilità in caso di allarme. Questo riduce gli equivoci fra chi acquista, chi usa e chi assiste il sistema. In generale vale la stessa logica di tracciabilità dei materiali e dei processi: un requisito ha valore operativo se chi lavora sulla linea riesce a riconoscere il componente, sapere che cosa deve controllare e dimostrare che il controllo è stato eseguito.
Cosa fare dopo un risultato fuori specifica
Un superamento di limite non richiede una conclusione automatica sul prodotto, ma deve attivare una valutazione strutturata. È necessario verificare la validità del campionamento, capire da quando la condizione potrebbe essere presente, identificare le utenze interessate e individuare i lotti potenzialmente esposti. Per gli impieghi a contatto diretto si valuta l’eventuale sospensione della fase o il blocco cautelativo dei materiali, secondo le procedure aziendali. La ricerca della causa può includere condensato, filtri, manutenzioni recenti, variazioni della portata o pratiche operative non previste.
Le azioni correttive vanno poi distinte dalla sola ripetizione dell’analisi. Ottenere un campione conforme dopo aver cambiato un filtro è importante, ma serve anche comprendere perché il problema sia comparso e come prevenirne il ritorno. Si documentano quindi causa ipotizzata o accertata, azioni, verifica della loro efficacia e decisione motivata sui lotti. Per la rintracciabilità dei campioni di prodotto e delle decisioni di qualità, si può approfondire anche il tema dei controcampioni degli integratori.
Aria compressa, polveri e confezionamento: tre esempi concreti
Primo scenario: compresse o capsule con attuatori pneumatici. L’aria muove elementi meccanici, senza essere diretta intenzionalmente verso la miscela. La valutazione privilegia separazione del circuito, integrità delle connessioni e verifica di perdite che potrebbero comunque raggiungere aree esposte. Durante pulizie e cambio formato va controllato che le prese disponibili non vengano usate impropriamente per disperdere residui. Nelle operazioni con polveri, un getto non controllato può favorire la dispersione e peggiorare una criticità già presente: sul tema è disponibile la guida alla segregazione delle polveri.
Secondo scenario: preparazione dei flaconi prima del riempimento. Se l’aria passa all’interno del contenitore, la superficie che riceverà compresse o capsule diventa il riferimento del rischio. Occorre verificare che ugello, flessibile e trattamento terminale siano coerenti con il requisito stabilito. Il punto deve essere identificato e campionabile; la verifica va eseguita in condizioni rappresentative della linea. Anche la compatibilità tra integratore e contenitore merita di essere valutata quando si definisce il processo di confezionamento. La presenza di un filtro centrale in sala compressori può non bastare a descrivere ciò che avviene dopo un lungo tratto di distribuzione.
Terzo scenario: trasporto di polveri con flusso d’aria. Qui il contatto con il materiale può essere prolungato, e alla purezza si aggiungono aspetti di processo: umidità, temperatura, velocità di trasporto e possibili effetti sulla miscela. Il requisito dell’aria va costruito insieme alle caratteristiche fisiche del prodotto e alla verifica delle prestazioni di processo. Un impianto apparentemente efficiente può introdurre problemi di fluidità, deposito o omogeneità se le condizioni del trasferimento non sono compatibili con la formulazione.
Quale rapporto con l’HACCP e con le buone pratiche igieniche
Il Regolamento (CE) n. 852/2004 stabilisce il quadro generale dell’igiene dei prodotti alimentari e la gestione dei pericoli, tenendo conto delle caratteristiche dell’attività. Per un integratore, la qualità dell’aria compressa viene valutata all’interno di questo sistema in rapporto al processo reale. La norma generale non prescrive una medesima classe ISO a tutte le utenze: è il fabbricante che deve motivare le misure adottate, gestire le condizioni igieniche e mantenere evidenza dell’efficacia dei controlli.
Questo evita di trasformare le classificazioni tecniche in adempimenti automatici. La misura adeguata è quella che controlla un pericolo identificato, può essere eseguita e produce una decisione quando i risultati cambiano. Conviene quindi collegare il piano dell’aria compressa alle valutazioni delle attrezzature, all’igiene degli ambienti, ai controlli in processo e alle procedure di manutenzione. Se un reparto cambia organizzazione o introduce una nuova apparecchiatura, la revisione dell’analisi deve precedere l’avvio ordinario e non arrivare soltanto dopo una non conformità.
Checklist prima di avviare una nuova linea
Prima di mettere in funzione una linea produttiva o di confezionamento, è utile percorrere fisicamente la rete e verificare la corrispondenza fra schema e realtà. Devono essere noti i punti dove l’aria può raggiungere prodotto o superfici, i trattamenti dedicati, i drenaggi, le istruzioni d’uso e l’ultimo esito disponibile dei controlli pertinenti. In caso di modifica recente, occorre confermare che l’impianto sia stato rivalutato e che i responsabili abbiano autorizzato l’utilizzo. Questa verifica va integrata nella messa in servizio, con registrazioni semplici ma riconducibili a data, macchina e operatore.
- Identificare ogni utenza e classificare il tipo di contatto con alimento e superfici.
- Verificare che specifiche e trattamenti corrispondano all’analisi dei pericoli.
- Confermare che i punti di prova e le condizioni di campionamento siano documentati.
- Controllare lo stato di filtri, drenaggi, allarmi, flessibili e componenti terminali.
- Esaminare le modifiche recenti e le eventuali deviazioni ancora aperte.
- Definire chi decide l’arresto del punto critico e la disposizione dei lotti.
Una checklist non dovrebbe diventare un adempimento separato dalle responsabilità quotidiane. Il suo valore sta nel rendere visibile ciò che altrimenti rimane fra ufficio tecnico, qualità e produzione. Quando la verifica porta a un’anomalia, la decisione deve essere presa attraverso le procedure esistenti; un semplice segno di spunta non equivale alla chiusura della criticità.
Domande frequenti sull’aria compressa nella produzione degli integratori
Esiste una classe ISO 8573 obbligatoria per tutti gli integratori?
No, non si può indicare una classe universale valida automaticamente per tutte le utenze di uno stabilimento. La ISO 8573-1 fornisce classi tecniche per descrivere la purezza dell’aria; la selezione dei requisiti deve essere motivata dall’uso, dal tipo di contatto e dall’analisi dei pericoli. Richiedere una classe senza indicare dove e come la si misura lascia comunque incompleta la specifica.
Un compressore senza olio risolve il problema della contaminazione?
Non da solo. Può ridurre o eliminare una determinata fonte associata alla compressione, ma il percorso dell’aria include aspirazione, trattamento, serbatoi, tubazioni e terminali. Restano da valutare particelle, umidità, eventuali contaminanti provenienti dalla rete e il rischio microbiologico dove pertinente. È la qualità al punto d’uso che deve essere verificata rispetto alla specifica aziendale.
La purezza va misurata in sala compressori o sulla macchina?
Entrambe le informazioni possono avere utilità diversa. Il controllo a valle del trattamento centrale descrive il funzionamento di quella sezione; il campionamento presso l’utenza critica permette di valutare il risultato dell’intera distribuzione. La scelta dei punti e della frequenza deriva dalla mappa dei rischi e deve rappresentare l’effettiva fase in cui l’aria viene utilizzata.
Ogni filtro richiede una verifica microbiologica?
Non esiste una risposta identica per tutte le situazioni. L’analisi deve distinguere i circuiti di servizio da quelli che possono entrare in contatto con il prodotto e considerare umidità, esposizione e condizioni della rete. Quando è giustificata una prova microbiologica, occorre scegliere metodo e campionamento appropriati, conservando informazioni sufficienti a interpretare correttamente il risultato.
Cosa cambia se si aggiunge una nuova macchina alla rete?
La modifica può alterare portata, pressione e condizioni nei rami esistenti, oltre a introdurre un nuovo punto di possibile contatto. Prima dell’uso ordinario è opportuno aggiornare la mappa delle utenze, riesaminare la specifica, verificare il trattamento disponibile ed eseguire le prove necessarie. Le attività e la decisione di rilascio della nuova configurazione devono essere documentate.
Conclusione: specifiche proporzionate e risultati dimostrabili
Il controllo dell’aria compressa negli integratori è efficace quando nasce da una descrizione concreta di come l’aria viene impiegata. Mappare i punti, riconoscere il contatto diretto, conoscere i contaminanti pertinenti e misurare nelle condizioni appropriate permette di costruire specifiche comprensibili e gestibili. La qualità non coincide con l’acquisto del filtro più costoso né con un singolo attestato: dipende dalla progettazione della rete, dalle verifiche, dalla manutenzione e dalla capacità di reagire agli scostamenti.
Per un produttore conto terzi, questi elementi diventano parte della documentazione da condividere in modo proporzionato con il committente durante la definizione del processo. Avere criteri chiari per l’aria, le macchine e i controlli aiuta anche a prevenire incomprensioni fra chi formula l’integratore e chi lo realizza industrialmente. La valutazione deve restare aggiornata con le modifiche agli impianti e con l’esperienza raccolta sul campo; soltanto così un requisito tecnico diventa una misura di prevenzione realmente utile.
Riferimenti principali: ISO 8573-1:2010, classificazione della purezza dell’aria compressa; ISO 8573-7:2003, metodo di prova per contaminanti microbiologici vitali; Regolamento (CE) n. 852/2004, igiene dei prodotti alimentari. La verifica dell’applicabilità e dei limiti specifici spetta al responsabile qualità in funzione del processo.