Un’etichetta può essere stampata correttamente e risultare comunque inutilizzabile sulla linea se arriva avvolta con orientamento incompatibile con l’etichettatrice. Senso di svolgimento, posizione della grafica, passo tra etichette e dimensioni del mandrino devono essere comunicati alla tipografia. Il tema è particolarmente importante per chi produce integratori conto terzi con numerosi formati di flacone e frequenti cambi di grafica.
Che cosa significa verso di svolgimento
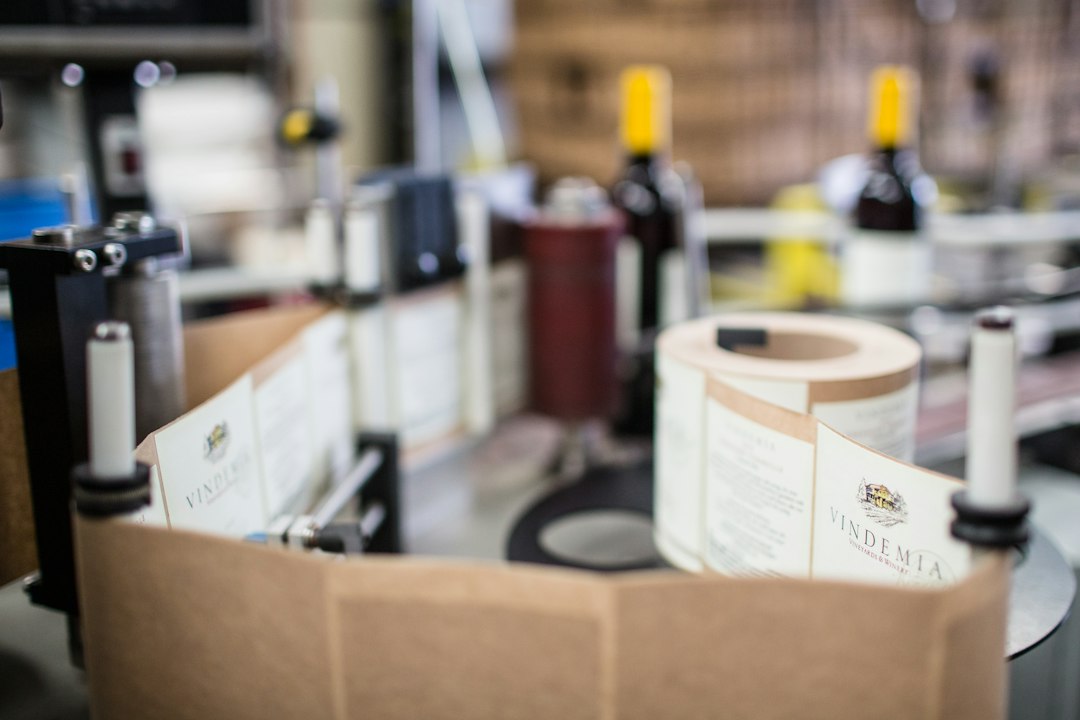
Il verso indica quale lato e quale bordo dell’etichetta si presentano per primi quando la bobina si svolge. Esistono convenzioni di codifica utilizzate da stampatori e costruttori, ma è prudente inviare anche uno schema che mostri chiaramente la direzione di avanzamento e l’immagine dell’etichetta. Una descrizione verbale come ‘testa in avanti’ può essere interpretata in modi diversi. Il dato va stabilito per ciascuna macchina e per il punto in cui avviene l’applicazione sul contenitore.
A seconda della macchina può essere richiesto un avvolgimento con faccia stampata esterna o interna. Questo influisce sul percorso del supporto siliconato e sul distacco dell’etichetta dalla lama applicatrice. Una bobina invertita può obbligare a riavvolgimenti o fermare la produzione. Non sempre cambiare il senso di rotazione del motore risolve il problema: il sistema di sensori e l’orientamento del contenitore possono imporre una direzione precisa. Il passo è la distanza ripetitiva tra due posizioni equivalenti delle etichette sul supporto, comprendendo dimensione e spazio fra pezzi. Fotocellule e sensori devono poter identificare correttamente la separazione. Una variazione non prevista della spaziatura può causare applicazioni fuori posizione o scarti. È utile specificare tolleranze e verificare con il produttore della macchina quali minimi e massimi siano accettabili. Il dato deve riferirsi all’etichetta finita, non soltanto al file grafico.
Mandrino e diametro esterno del rotolo
Il diametro interno del nucleo e quello esterno massimo della bobina determinano la compatibilità meccanica con porta-bobina e sistema di svolgimento. Un rotolo troppo grande può interferire con protezioni o creare tensioni inadatte. Un mandrino troppo piccolo non si monta correttamente sull’albero; un nucleo non stabile può causare vibrazioni. Per ordini grandi bisogna fornire le misure in modo esplicito e verificare eventuali limiti di peso del rotolo.
Il flacone cilindrico ha una superficie curva e il momento in cui l’etichetta aderisce determina allineamento e orientamento finale. Su contenitori piccoli, una grafica posizionata male può portare barcode o avvertenze vicino alla giunzione. La compatibilità va verificata con campioni di flacone e tappo reali. La sola anteprima bidimensionale non mostra i difetti che possono nascere sul prodotto finito. Una prova macchina documentata previene rilavorazioni della bobina. Al ricevimento si verificano codice articolo, revisione, dimensioni, verso di avvolgimento, quantità e qualità di stampa. Una bobina campione del primo lotto può essere conservata come riferimento per riordini. Il controllo deve includere la continuità del supporto e la posizione delle etichette, soprattutto se il sistema è sensibile a piccole differenze. Eventuali anomalie vanno segnalate prima di utilizzare una quantità significativa di materiale.
Dati da inserire nell’ordine tipografico
Una specifica efficace contiene sviluppo dell’etichetta, materiale e adesivo, finitura, numero di colori quando rilevante, senso di svolgimento illustrato, diametro del mandrino, diametro massimo rotolo, spaziatura e tolleranze. Occorre indicare anche la revisione del file approvato. Nei progetti conto terzi, il produttore dello stabilimento dovrebbe validare i requisiti tecnici prima che il committente ordini autonomamente decine di migliaia di etichette.
Prima del lancio una bobina di prova consente di verificare velocità, centratura, distacco e lettura del barcode. Se cambia il formato del flacone, non va dato per scontato che la stessa specifica continui a funzionare. Anche una modifica alla sagoma della grafica può richiedere un aggiornamento del verso. La scheda tecnica deve essere revisionata e condivisa tra tipografia, committente e reparto confezionamento, mantenendo storico delle versioni. L’orientamento delle etichette riguarda il verso di svolgimento, la posizione del lato stampato e la direzione con cui il fronte del flacone arriva all’applicatore. Due bobine con la stessa grafica possono richiedere settaggi differenti se il senso di avvolgimento è opposto. Prima di stampare una tiratura elevata è utile fornire alla tipografia un disegno del verso richiesto, il diametro del mandrino e le condizioni di applicazione. Anche distanza tra le etichette, supporto siliconato e forma della fustella influenzano la compatibilità con la macchina.
La prova di applicazione su un flacone reale
Una piccola campionatura permette di verificare posizione della giunta, allineamento rispetto al tappo e eventuale sovrapposizione delle estremità. Il prodotto va osservato dopo l’applicazione e, quando rilevante, dopo un periodo di condizionamento: su superfici curve alcune etichette possono sollevarsi ai bordi. È importante distinguere l’errore di orientamento da un problema di adesivo o tensione del nastro. Una scheda di acquisto precisa limita contestazioni e scarti. Se cambiano etichettatrice, formato del contenitore o materiale della bobina, la compatibilità va verificata di nuovo prima della produzione commerciale.
Una checklist di approvazione per la tipografia
Prima di autorizzare la stampa industriale conviene controllare su un campione fisico la sequenza delle etichette, il senso in cui la bobina si svolge e il fronte che verrà applicato per primo. La verifica può includere una breve corsa di prova sulla stessa etichettatrice destinata alla produzione, con registrazione di eventuali arresti, pieghe del supporto e disallineamenti. È utile identificare la persona che approva il campione e conservare il codice della revisione grafica. Se si ordinano nuove bobine a distanza di mesi, la tipografia dovrà poter risalire esattamente alla configurazione validata. Un cambiamento del diametro del mandrino o del verso di avvolgimento non dovrebbe essere accettato per equivalenza presunta. Queste precauzioni valgono anche quando i disegni delle etichette non hanno subito modifiche: l’errore può nascere dalla preparazione materiale della bobina, non dal file grafico.
Domande frequenti
Basta comunicare le dimensioni dell’etichetta?
No. Per un’applicazione automatica servono anche verso, supporto, passo e caratteristiche del rotolo.
La bobina si può semplicemente girare?
Non sempre. Faccia di stampa e percorso del supporto devono restare compatibili con la macchina.
Quando fare una prova reale?
Prima del primo ordine significativo e quando cambiano flacone, macchina o parametri tecnici dell’etichetta.