Il collaudo di una confezionatrice stick per integratori non coincide con una dimostrazione in cui la macchina produce qualche bustina. Prima dell’avvio bisogna stabilire che cosa misurare, con quali materiali, per quanto tempo e con quali criteri di accettazione. E bisogna distinguere le verifiche svolte presso il costruttore da quelle eseguite dopo l’installazione nello stabilimento.
Questa guida propone un metodo pratico per organizzare le prove di una linea che riempie stick monodose con polveri per integratori alimentari. Non descrive il collaudo di una macchina specifica e non sostituisce il manuale del fabbricante, l’analisi dei rischi dell’operatore o le procedure HACCP del sito.
FAT e SAT: due verifiche diverse
FAT significa Factory Acceptance Test: la verifica concordata con il costruttore prima della spedizione, quando la macchina è ancora nella sua sede. SAT significa Site Acceptance Test: la verifica nella sede definitiva, dopo installazione e collegamento ai servizi necessari. La seconda non è una semplice ripetizione della prima: rete elettrica, aria compressa dove prevista, spazi, ambiente, polvere, film e operatori possono essere diversi.
FAT e SAT sono strumenti contrattuali e organizzativi di accettazione tecnica. Non sono, di per sé, certificazioni di conformità del prodotto alimentare e non vanno confusi con eventuali schemi di qualificazione propri di altri settori. Nel capitolato occorre indicare esattamente quali prove sono previste e chi le approva.
Prima di partire: capitolato, campioni e limiti
Una prova utile nasce da una scheda di requisiti condivisa con il fornitore della macchina. Per gli stick in polvere conviene definire almeno:
- dimensioni e formato della bustina, materiale di confezionamento e eventuali varianti richieste;
- massa nominale per stick e criterio di accettazione del dosaggio, stabiliti in funzione della formula e del processo;
- caratteristiche delle polveri da usare nella prova: densità apparente, scorrevolezza, comportamento con l’umidità e tendenza ad aderire;
- modalità di stampa del lotto e del termine minimo di conservazione, oltre alle istruzioni per i cambi di formato;
- metodi di misura, strumenti di controllo, numero di campioni, durata della prova e condizioni di ripetizione dopo un fermo.
Una prova condotta solo con una polvere di comodo può confermare alcune funzioni meccaniche, ma non dimostra automaticamente la prestazione con una miscela reale. La scelta dei campioni deve essere rappresentativa delle formulazioni che si intende lavorare. Per gli aspetti di formula, film e compatibilità, vedi anche la guida agli stick orosolubili prima della produzione.
FAT: cosa verificare dal costruttore
Durante il FAT si controllano le funzioni concordate, per esempio avanzamento del film, formazione della bustina, sequenza di dosaggio e saldatura, controllo della codifica e gestione degli arresti. Vanno inclusi i dispositivi di protezione, gli interblocchi e gli allarmi pertinenti, seguendo le procedure del fabbricante e del personale autorizzato.
Il verbale deve registrare condizioni e campioni effettivamente utilizzati: formato, materiale, impostazioni, durata, quantità di confezioni conformi, scarti e anomalie. Un test superato con condizioni simulate non deve essere descritto come prova riuscita con il prodotto definitivo. Eventuali punti aperti devono avere responsabile, azione correttiva e verifica conclusiva.
SAT: prove dopo l’installazione nello stabilimento
Il SAT si svolge dopo che la macchina è stata posizionata e collegata secondo le indicazioni tecniche del costruttore. Occorre controllare accessibilità per pulizia e manutenzione, protezioni, funzionalità dei comandi, disponibilità dei servizi e interazione con le altre fasi della linea. Il contesto produttivo deve essere coerente con le procedure di igiene e sicurezza alimentare.
La verifica deve comprendere anche avvio, arresto, riavvio, cambio della bobina, gestione delle bustine scartate e ripresa dopo un’interruzione. È utile usare campioni reali di polvere e film, con criteri di accettazione dichiarati prima della prova, evitando di modificare i limiti soltanto per ottenere un esito favorevole.
Dosaggio: non basta il peso medio
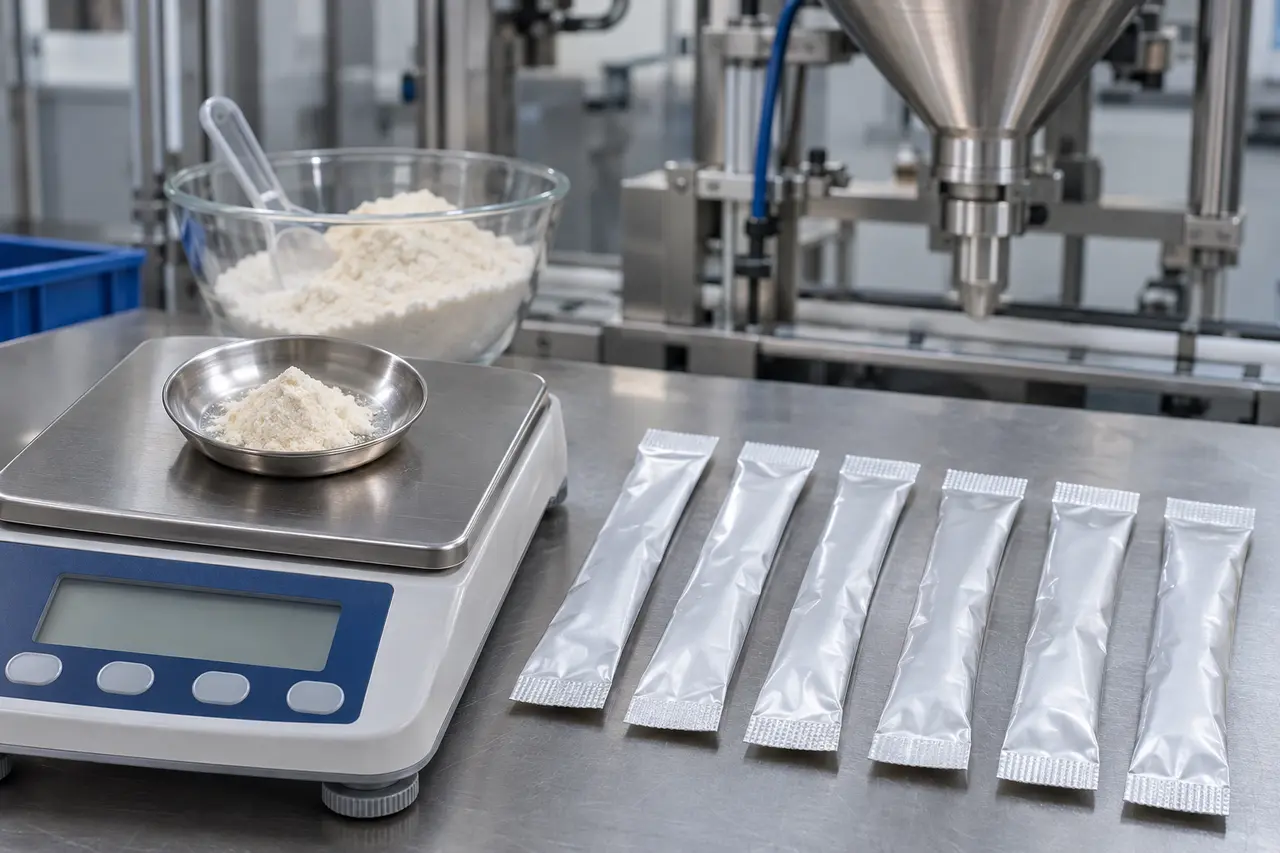
Il peso medio di una serie non mostra necessariamente la variabilità dei singoli stick. In avviamento è opportuno campionare confezioni all’inizio, durante il funzionamento, dopo gli arresti e verso la fine della prova. Le misure richiedono una bilancia adatta e verificata, una procedura di campionamento e la distinzione tra massa della confezione e quantità netta di polvere.
Per interpretare flusso, riempimento e scostamenti, consulta la guida ai controlli del peso e del dosaggio degli stick. La conformità ponderale non dimostra da sola l’omogeneità della miscela o il contenuto dei singoli ingredienti: sono verifiche differenti.
Saldatura e barriera: cosa significa uno stick integro
Una bustina apparentemente chiusa non prova automaticamente l’integrità della saldatura per tutto il periodo di conservazione. I controlli possono comprendere ispezione delle zone saldate, individuazione di pieghe e contaminazione da polvere, e prove di tenuta compatibili con il materiale, il formato e il livello di rischio. Metodo e criterio devono essere documentati.
La resistenza alla perdita di umidità o all’ingresso di ossigeno dipende anche dal film e dalle condizioni d’uso: non si deduce dalla sola presenza di uno strato metallico. Approfondisci saldatura e protezione delle bustine monodose e il significato di OTR e WVTR per il packaging degli integratori. La compatibilità della confezione con la formula richiede una valutazione specifica.
Lotto, data e riconciliazione del materiale
Nel collaudo vanno verificate posizione, leggibilità e correttezza della codifica applicata alle confezioni. Una prova utile comprende il cambio dei dati stampati e il controllo delle confezioni prodotte prima e dopo la modifica, per evitare mescolanze. La gestione degli scarti e dei materiali residui deve essere documentata con le procedure del sito.
La line clearance tra prodotti e lotti riguarda anche l’assenza di vecchi film, etichette, stampe e polveri prima di un nuovo avvio.
Pulizia, formazione e passaggio alla produzione
La disponibilità della macchina non equivale a un processo pronto. Prima dell’uso servono istruzioni per pulizia e controllo, gestione delle polveri residue, formazione degli operatori, criteri per le deviazioni e registri delle prove. Quando si passa a un’altra miscela, il piano deve considerare anche il possibile trascinamento di ingredienti o allergeni.
Nel rapporto finale è utile separare tre stati: funzione verificata, verifica ancora aperta e requisito non soddisfatto. L’accettazione della macchina e la decisione di rilasciare un lotto commerciale sono passaggi distinti, con responsabilità e documenti differenti.
Quadro normativo: igiene e materiali a contatto con alimenti
Per la produzione di integratori alimentari, il Regolamento (CE) n. 852/2004 stabilisce il quadro generale dell’igiene alimentare e delle procedure basate sui principi HACCP. La valutazione dei rischi deve considerare il processo realmente svolto e non essere sostituita da una dichiarazione generica di collaudo.
Per i materiali destinati al contatto con alimenti opera il quadro del Regolamento (CE) n. 1935/2004; le buone pratiche di fabbricazione dei materiali e oggetti a contatto con alimenti sono disciplinate dal Regolamento (CE) n. 2023/2006. Per materiali plastici possono essere pertinenti anche disposizioni specifiche e relativa documentazione di conformità. Le caratteristiche del film scelto devono essere valutate per l’impiego effettivo, sulla base dei documenti del fornitore e dei requisiti applicabili.
Domande frequenti sul collaudo di una confezionatrice stick
Un FAT riuscito rende superfluo il SAT?
No. Le prove in fabbrica e nel sito finale rispondono a domande diverse. Trasporto, installazione, utenze e materie prime possono cambiare le prestazioni.
Un test con una polvere standard basta per tutte le formulazioni?
No. Scorrevolezza, densità, umidità e adesione possono modificare il comportamento durante il riempimento e la saldatura. Le condizioni testate e i limiti di trasferibilità vanno dichiarati.
Che cosa deve contenere il verbale di accettazione?
Identificazione della macchina, revisione del protocollo, campioni e materiali utilizzati, parametri osservati, misure, risultati, anomalie, decisioni e firme dei responsabili. Il verbale non deve confondere prove ancora aperte con prove superate.
Fonti e approfondimenti
- TQC: Factory Acceptance Test e Site Acceptance Test — distinzione tecnica fra FAT e SAT.
- Commissione europea: legislazione sull’igiene alimentare — quadro del Regolamento (CE) n. 852/2004.
- Commissione europea: normativa sui materiali a contatto con alimenti — Regolamenti (CE) n. 1935/2004 e n. 2023/2006, con misure specifiche per alcuni materiali.
Nota editoriale: le verifiche qui illustrate sono esempi di pianificazione tecnica e non costituiscono una procedura universale, un certificato di conformità o una dichiarazione relativa a una macchina già installata presso Noebis Pharma. Ogni progetto va esaminato sulla configurazione, sulla formula e sul materiale di confezionamento effettivi.
Per discutere la fattibilità di un progetto conto terzi, consulta la pagina Contatti Noebis Pharma e specifica formula, lotto indicativo, formato e mercati di destinazione.