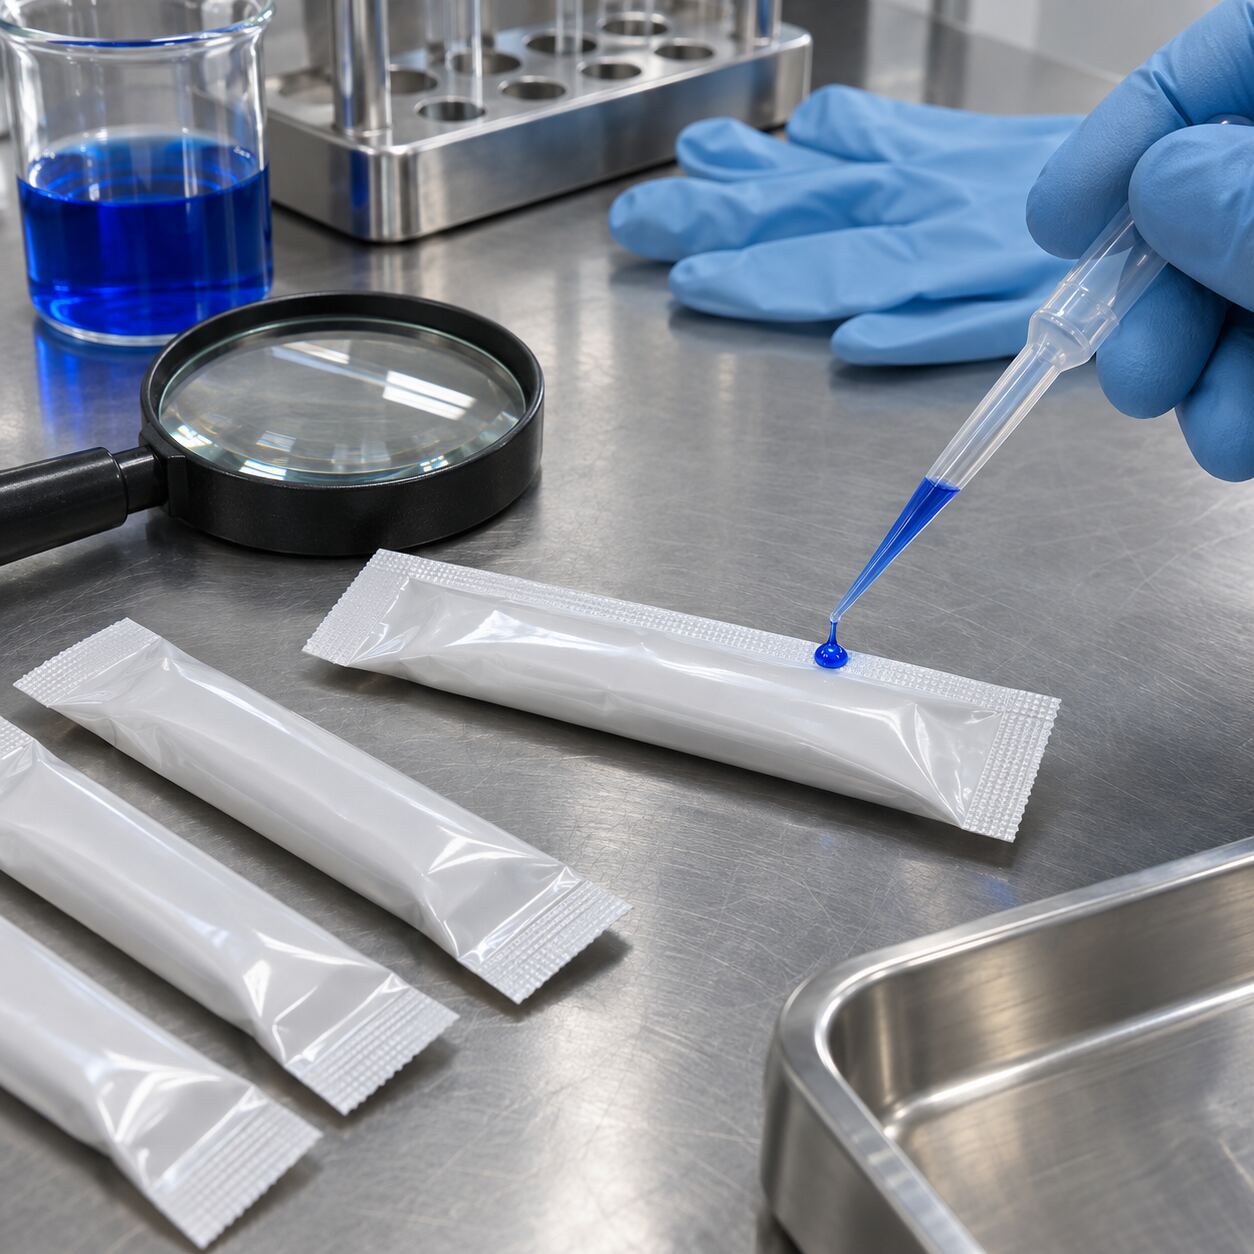
Una saldatura può essere resistente alla trazione e avere comunque una microperdita. Per chi confeziona integratori in stick o buste termosaldate è una distinzione fondamentale. I test di dye penetration usano un liquido colorato come tracciante per verificare se esistono percorsi di fuga attraverso una chiusura o un difetto del materiale. Ma non c’è un «test con colorante» universale: la norma ASTM F1929 riguarda specificamente confezioni mediche con barriera porosa, mentre la ASTM F3039 si riferisce a confezioni o materiali barriera non porosi. Scambiarle, soprattutto quando si lavora con film multistrato per polveri alimentari, può portare a procedure tecnicamente inadatte e a conclusioni di qualità ingannevoli.
Perché controllare la tenuta di uno stick per integratori?
Uno stick monodose deve contenere la quantità prevista e proteggere la polvere durante movimentazione, trasporto e conservazione. Una piccola apertura lungo la saldatura può aumentare l’esposizione a umidità e ossigeno e, in certi casi, favorire perdite di prodotto. Il problema non è soltanto estetico: a seconda della formulazione, ingredienti igroscopici o sensibili all’ossidazione possono deteriorarsi se la barriera non mantiene le prestazioni attese.
È utile distinguere il difetto di tenuta del bordo dalla permeabilità fisiologica del film integro. I meccanismi di passaggio del vapore sono descritti nell’articolo sul WVTR degli imballaggi; il trasferimento dell’ossigeno nell’approfondimento sull’OTR dei materiali barriera. Un liquido colorato che passa da un canale nella saldatura non misura direttamente né WVTR né OTR.
ASTM F1929: una norma che molti applicano fuori contesto
La ASTM F1929-23 descrive metodi per individuare perdite nei sigilli di confezioni mediche formate da un materiale trasparente e un foglio poroso. La descrizione ufficiale fa riferimento alla rilevazione di un canale paragonabile a quello formato da un filo da 50 micrometri in una configurazione specifica. Quel valore è legato alle condizioni e alla validazione del metodo: non deve essere trasformato in una garanzia di rilevazione di ogni microforo su qualunque busta.
Molti stick alimentari impiegano laminati film/film non porosi, per esempio strutture composite a base di polimeri e alluminio. La F1929 non va citata automaticamente come test specifico per questi stick. È necessario scegliere una procedura coerente con materiale, geometria e difetti che si intende intercettare.
ASTM F3039: test con colorante per barriere non porose
La ASTM F3039-23 affronta esplicitamente la ricerca di perdite in confezioni e materiali flessibili non porosi tramite penetrazione del colorante. La descrizione di ASTM prevede il contatto con un tracciante per un tempo definito e successiva valutazione visiva del passaggio, anche mediante superficie assorbente posta a contatto con il bordo. Questo principio è più pertinente da studiare per laminati non porosi rispetto a un richiamo indiscriminato alla F1929.
Non significa che ogni stick sia direttamente compatibile con ogni procedura prevista. La presenza di saldature verticali, tre o quattro lati, pieghe, materiale molto opaco o laminati che mascherano il tracciante può limitare l’osservabilità. Il metodo deve essere verificato sullo specifico formato, definendo il difetto di riferimento e la sensibilità effettivamente dimostrabile.
Che cosa rileva davvero il dye penetration?
Il test ricerca un percorso attraverso cui il liquido riesce a passare nelle condizioni stabilite. Può evidenziare un canale in una saldatura, una discontinuità del materiale o un punto di debolezza comunicante. Ma il risultato dipende da tensione superficiale del liquido, tempo di contatto, pressione, orientamento della confezione e visibilità del segnale. Un risultato «nessuna colorazione» indica l’assenza di passaggio rilevabile con quel metodo, non una impermeabilità assoluta.
È anche essenziale distinguere falso positivo e falso negativo. Un tracciante applicato senza controllo può sporcarsi esternamente e simulare una perdita; una piega o il colore del film può invece nascondere un canale. Servono campioni di controllo appositamente preparati per capire se la procedura è sensibile alle perdite rilevanti.
Peel test ASTM F88: perché la forza non è la tenuta
La ASTM F88/F88M misura la resistenza meccanica di una saldatura in materiali flessibili. È un’informazione utile per la robustezza del sigillo, ma non verifica necessariamente la presenza di un piccolo percorso aperto lungo il bordo. Una saldatura può registrare valori medi soddisfacenti e presentare un tratto localmente non continuo. Il confronto operativo è spiegato nel nostro articolo sui peel test delle saldature degli stick.
Per una valutazione completa si ragiona quindi per caratteristiche complementari: forza di apertura, continuità della saldatura, assenza di difetti visibili e prestazioni barriera. Nessun singolo numero sostituisce la valutazione dell’intero sistema confezione-prodotto-processo.
Alternative: bubble test e vacuum decay
La ASTM F2096 descrive il bubble test per rilevare perdite grossolane mediante pressurizzazione interna: è un principio differente rispetto alla ricerca di canali sottili con colorante. La ASTM F2338-24 descrive invece il vacuum decay, che monitora cambiamenti di pressione in condizioni controllate ed è concepito come metodo non distruttivo in certe applicazioni.
Le tecnologie non sono intercambiabili. Un sistema a vuoto richiede caratteristiche di confezione e camera di prova compatibili; un test a bolle può evidenziare difetti diversi; il colorante permette in alcuni casi di localizzare il canale. La scelta dipende dal difetto bersaglio, dalla geometria e dalla sensibilità validata, non dalla maggiore modernità del nome del test.
Film opachi PET/AL/PE: quali difficoltà pratiche?
Nei laminati contenenti uno strato di alluminio o con stampa opaca, l’ispezione ottica del passaggio del colorante può essere più difficile. Occorre allora definire da quale lato si osserva il bordo, quali superfici sono accessibili e se l’eventuale tracciante può essere recuperato o evidenziato senza ambiguità. La presenza di polvere depositata sulla saldatura può alterare la continuità termica e rendere più critici certi punti; il controllo visuale di prodotto fra gli strati rimane importante.
Il nostro approfondimento sulle bustine, sulla saldatura e sulla protezione delle polveri affronta le variabili di processo. Qui ci si concentra sul metodo di identificazione di una perdita già sospettata e sui limiti dell’interpretazione.
Un test con colorante è distruttivo?
Per ragioni igieniche e di integrità del prodotto, uno stick esposto a un tracciante non va considerato destinabile al consumo. Anche in assenza di passaggio visibile, la confezione utilizzata per una prova distruttiva deve essere segregata dal flusso commerciale secondo una procedura di controllo qualità documentata. Non si devono improvvisare test con coloranti domestici su confezioni da immettere in vendita.
Per alcune applicazioni industriali si ricorre a test non distruttivi, ma anch’essi richiedono validazione e strumenti adeguati. Una procedura di prova deve definire identificazione dei campioni, gestione dei materiali di scarto, sicurezza degli operatori e registrazione dei risultati.
Come validare la capacità di rilevazione sul formato reale
- Definire quale difetto costituisce il rischio: canale nella saldatura, pinhole sul film o perdita da piega.
- Stabilire quali campioni rappresentano il formato effettivo, inclusi bordi trasversali e longitudinali.
- Creare controlli con difetti di riferimento documentati, senza attribuire sensibilità teoriche non dimostrate.
- Studiare materiali, opacità, tracciante, tempo, orientamento e condizioni di osservazione.
- Valutare ripetibilità degli operatori e possibilità di risultati falsamente positivi o negativi.
- Registrare esiti, lotto, macchina, condizioni di saldatura e azioni correttive quando compare un difetto.
- Verificare se la prova scelta copra il rischio oppure richieda un secondo metodo complementare.
Il piano e le eventuali soglie di accettazione vanno motivati dai requisiti reali della confezione. Non esiste un valore valido per ogni stick, per ogni polvere e per qualsiasi film.
Norme ASTM e conformità alimentare: due piani da separare
Una metodologia ASTM nata in contesto sanitario può essere usata come riferimento tecnico, ma ciò non significa che ogni confezione di integratori debba soddisfare automaticamente la medesima norma. Per i materiali destinati al contatto alimentare europeo è essenziale considerare il Regolamento (CE) 1935/2004 e il quadro applicabile ai singoli materiali e alle buone pratiche di fabbricazione. Testare la tenuta non sostituisce la verifica della conformità del materiale a contatto né viceversa.
È bene tenere distinti tre dossier: conformità e idoneità del materiale, validazione del processo di confezionamento, integrità della confezione finita. Lo stesso principio vale per flaconi e sigilli a induzione, che però presentano geometrie differenti dagli stick.
FAQ: cinque errori da evitare
La F1929 è il test standard per tutte le bustine non porose?
No. La descrizione ASTM F1929 riguarda specificamente confezioni mediche con foglio poroso; per barriere non porose è importante esaminare l’ambito della F3039 e l’idoneità al proprio formato.
Se il peel test è buono, la bustina è certamente ermetica?
No. La forza della saldatura e la presenza di canali comunicanti sono caratteristiche differenti.
Il valore di 50 micrometri della F1929 vale per tutti i film?
No. Si riferisce alla capacità descritta nelle specifiche condizioni del metodo; non è una garanzia universale per configurazioni diverse.
Si possono vendere i campioni sottoposti a colorante?
No: devono essere gestiti come campioni di prova, con esclusione dalla vendita e procedura documentata.
Il test con colorante misura anche la barriera al vapore?
No. Per il trasporto di umidità attraverso il film integro servono misure specifiche della permeabilità, come il WVTR.
Conclusione
Il controllo di tenuta affidabile richiede un metodo coerente con il materiale e con il difetto da individuare. Nei laminati non porosi per stick alimentari, distinguere ASTM F3039 da ASTM F1929 è già un passo essenziale; affiancare le prove di resistenza della saldatura e le misure barriera consente di leggere il rischio in modo completo. Una prova negativa non autorizza il termine «ermetico» senza una sensibilità validata e una gestione corretta dei campioni.
Fonti tecniche e normative
- ASTM F1929-23, seal leaks in porous medical packaging.
- ASTM F3039-23, leaks in nonporous packaging.
- ASTM F88/F88M, seal strength of flexible barrier materials.
- ASTM F2096, gross leaks by bubble test.
- ASTM F2338-24, vacuum decay.
- FDA, scheda di riconoscimento ASTM F3039.
- Regolamento (CE) 1935/2004 sui materiali a contatto alimentare.
Contenuto divulgativo per operatori. Le versioni integrali degli standard sono soggette a licenza; scelta e validazione del metodo richiedono un laboratorio competente.