Un ordine di integratori può richiedere pochi minuti per essere registrato, alcune ore di lavoro sulle macchine e molti giorni prima di diventare una confezione pronta per la spedizione. Il tempo che separa la richiesta del cliente dalla consegna non coincide infatti con il solo tempo di miscelazione, compressione, incapsulamento o confezionamento. In mezzo ci sono verifiche documentali, approvvigionamenti, cambi di formato, controlli di qualità e attese fra reparti. Il Value Stream Mapping (VSM), o mappatura del flusso del valore, serve proprio a osservare questa sequenza nella sua interezza: non soltanto cosa viene lavorato, ma anche come materiali e informazioni si muovono lungo il processo.
Nella produzione di integratori alimentari il VSM è particolarmente utile perché la continuità operativa deve convivere con l’identificazione dei lotti, la conformità delle etichette, l’igiene, la rintracciabilità e le verifiche necessarie al rilascio. Ridurre i tempi senza rispettare questi vincoli non è un miglioramento. L’obiettivo corretto è eliminare le attese evitabili e rendere più affidabile il percorso, mantenendo intatti i controlli che proteggono qualità e sicurezza.
Che cos’è il Value Stream Mapping e che cosa osserva
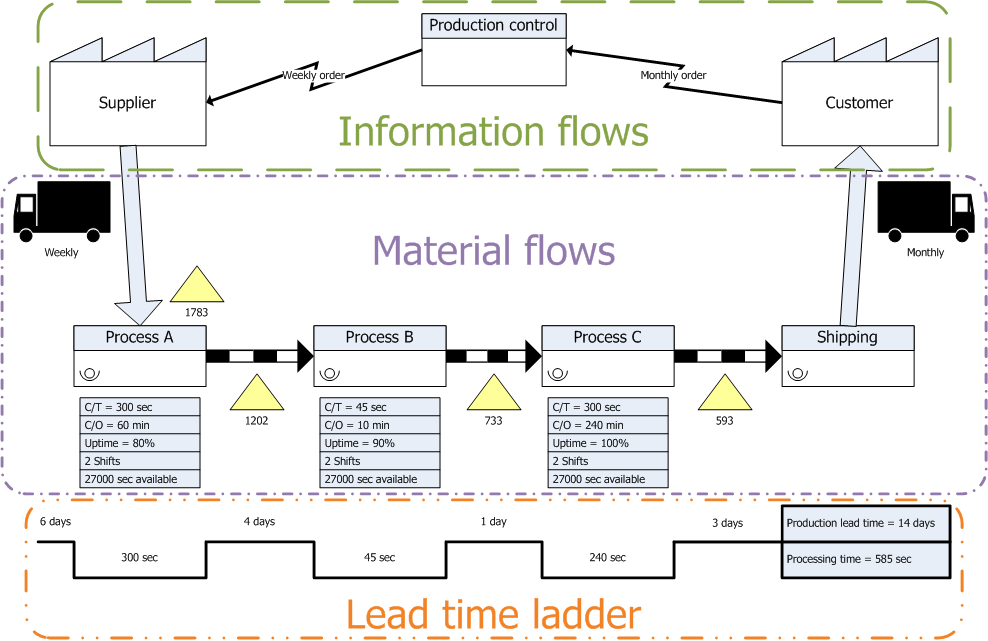
Una mappa del flusso del valore rappresenta le attività necessarie per realizzare e consegnare una determinata famiglia di prodotti, indicando sia il flusso fisico delle materie prime e delle confezioni sia il flusso informativo degli ordini, delle specifiche, dei programmi e delle autorizzazioni. A differenza di un semplice diagramma delle operazioni, la mappa mostra dove si formano code, scorte intermedie e passaggi di consegna che spesso rimangono invisibili se ciascun reparto analizza soltanto il proprio lavoro.
Il National Institute of Standards and Technology (NIST) descrive il VSM come uno strumento per visualizzare processi e informazioni, individuare sprechi e definire uno stato futuro. Il Lean Enterprise Institute distingue la mappa dello stato attuale, costruita con quanto si osserva davvero, da quella dello stato futuro, che indica un modo di lavorare più fluido. Entrambe richiedono la partecipazione di persone appartenenti alle diverse funzioni aziendali.
Perché mappare una famiglia di integratori, non tutto lo stabilimento insieme
Una produzione conto terzi può comprendere compresse, capsule rigide, softgel, bustine e confezioni con formati differenti. Questi prodotti non seguono necessariamente lo stesso percorso: cambiano le verifiche in ingresso, le attrezzature, i requisiti di lavorazione, le dimensioni dei lotti e le operazioni di confezionamento. Disegnare un’unica mappa per tutte le referenze rischia di produrre uno schema troppo generico, incapace di mostrare i veri colli di bottiglia.
Conviene iniziare con una famiglia omogenea, per esempio compresse in flacone che attraversano pesatura, miscelazione, compressione, confezionamento, etichettatura e controllo finale. Solo successivamente si possono confrontare altre famiglie. La scelta dovrebbe basarsi sul percorso effettivo e su una domanda concreta: consegne spesso tardive, molte attese prima del confezionamento, passaggi ripetuti fra ufficio tecnico e produzione o elevata variabilità nel cambio formato. Il VSM non sostituisce una scheda di processo; aiuta a capire dove approfondire.
Il percorso dalla commessa alla consegna
Il punto iniziale non è necessariamente l’accensione della macchina. Per una commessa di integratori il flusso può cominciare con la conferma della formula e delle specifiche, la disponibilità dei materiali, l’allineamento della grafica e dell’etichetta approvata e la pianificazione delle risorse. Seguono ricezione e accettazione delle materie prime, eventuale quarantena, prelievo e pesatura, produzione, controlli in processo, confezionamento, riconciliazione di materiali e quantità, riesame documentale e preparazione della spedizione.
Non tutte queste operazioni possono sovrapporsi e non tutte sono riducibili. Una materia prima in attesa del controllo necessario non va descritta automaticamente come spreco; è invece pertinente chiedersi se la documentazione avrebbe potuto essere raccolta prima, se le responsabilità fossero chiare e se la campionatura e la verifica fossero state pianificate. Analogamente, un lotto pronto tecnicamente ma fermo per mancanza del flacone corretto segnala un problema di sincronizzazione fra due flussi, non un difetto della macchina a valle.
Stato attuale: come rilevare dati senza abbellirli
La prima mappa deve essere costruita sul campo, seguendo una commessa o un lotto identificato. Per ogni passaggio si annotano inizio e fine dell’attività, tempo effettivo di lavorazione, attesa prima della fase successiva, disponibilità del personale e dell’attrezzatura, quantità in ingresso e in uscita, eventuali rilavorazioni e documento che autorizza il trasferimento. Le annotazioni devono distinguere un dato misurato, un valore stimato e un’assenza di dato. Se una data non è stata registrata, non significa che l’attesa sia stata pari a zero.
Per i flussi di informazioni si rileva chi autorizza la formula, chi verifica l’etichetta, chi conferma il materiale di confezionamento, chi prepara il piano di produzione e chi dà il via libera alla spedizione. La stessa informazione può essere registrata in un gestionale, un foglio elettronico e una conversazione email: in tal caso è opportuno identificare quale versione costituisce il riferimento operativo, evitando ordini contrastanti o aggiornamenti non tracciati.
Le misure fondamentali: lead time, cycle time e changeover
Il lead time è il tempo complessivo che intercorre fra due eventi ben definiti, per esempio la conferma della commessa e la disponibilità del lotto per il ritiro. Il cycle time misura il tempo di ripetizione di un’attività o di uscita di un’unità dal processo in condizioni specificate; va chiarito se si parla di singola compressa, di flacone o di intero lotto. Il changeover riguarda l’intervallo necessario a riconfigurare un’attrezzatura per una lavorazione differente, includendo le verifiche previste. La disponibilità della macchina e la quantità di prodotto conforme completano il quadro.
È utile affiancare questi indicatori al takt time e al bilanciamento delle linee di confezionamento. Il takt time deriva dal tempo disponibile rapportato alla domanda richiesta: non è la velocità massima teorica della macchina. Una pressa capace di produrre molto rapidamente può non ridurre affatto il tempo totale della commessa quando l’operazione successiva rimane ferma per assenza di tappi, etichette o autorizzazioni di rilascio.
Esempio numerico: molte attese, poche ore di lavorazione
Consideriamo una simulazione didattica relativa a un lotto di compresse in flacone. Le durate seguenti sono interamente ipotetiche e non descrivono dati produttivi, prestazioni o tempi reali di Noebis Pharma. Supponiamo di osservare dieci giorni di calendario complessivi di attese e attività amministrative tra la conferma dell’ordine e la disponibilità del lotto, a fronte di sette ore e mezza di attività tecnica diretta. La mappa mette in evidenza il diverso ordine di grandezza dei due tempi e consente di interrogarsi sulle cause.
| Fase esemplificativa | Tempo di processo ipotetico | Attesa da misurare nella realtà |
|---|---|---|
| Verifica specifiche e materiali | Non conteggiata come produzione diretta | Approvazioni e disponibilità |
| Pesatura e predisposizione | 1 ora | Rilascio materie prime e attrezzature |
| Miscelazione | 1,5 ore | Coda prima della lavorazione |
| Compressione | 3 ore | Cambio prodotto e controlli in processo |
| Confezionamento | 2 ore | Disponibilità di flaconi, tappi ed etichette |
| Riesame e spedizione | Non incluso nelle 7,5 ore | Rilascio documentale e organizzazione logistica |
Se il perimetro è espresso in ore di calendario, dieci giorni equivalgono a 240 ore. Sette ore e mezza corrispondono a circa il 3,1% di quel periodo; il rapporto è puramente illustrativo e non misura da solo l’efficienza dello stabilimento, perché nel lead time possono rientrare controlli dovuti, riposi tecnologici e attività svolte in parallelo. Nel progetto reale occorre dichiarare se si utilizzano giorni lavorativi o di calendario e non mescolare i due denominatori.
Current state e future state: due mappe con funzioni diverse
Lo stato attuale descrive la realtà osservata, anche quando contiene attese, passaggi ridondanti e discontinuità. Non dovrebbe essere riscritto per far apparire migliori gli indicatori o per attribuire a ogni reparto un tempo uniforme. Lo stato futuro è invece un’ipotesi operativa: propone quali informazioni anticipare, quali code ridurre, dove creare segnali chiari di avanzamento e come riorganizzare la programmazione senza perdere controllo del lotto.
Un esempio potrebbe essere il passaggio da una produzione avviata prima della conferma definitiva del materiale grafico a una procedura in cui l’ordine di produzione entra nel programma soltanto dopo un controllo di completezza documentale. Un altro è il consolidamento delle informazioni sul lotto in un’unica versione approvata. Non basta disegnare la nuova mappa: ogni intervento necessita di un responsabile, una prova su lotti selezionati, un criterio di riuscita e una verifica che la qualità non sia peggiorata.
Come individuare i colli di bottiglia reali
Un collo di bottiglia non è sempre la macchina con la minore velocità nominale. In alcune settimane la criticità può essere la disponibilità di una linea; in altre la verifica di una formula, un materiale di confezionamento o una fase di laboratorio. La mappa aiuta a distinguere la capacità istantanea dal tempo di attraversamento del lotto. L’indicatore più utile dipende dal problema: pezzi conformi per ora, lotti rilasciati per settimana, rispetto delle date confermate o numero di commesse ferme per documentazione incompleta.
Per evitare conclusioni affrettate si osservano più lotti, non un’unica giornata favorevole o sfavorevole. Si registrano mix di prodotti, quantità, priorità e condizioni di cambio formato. Se un reparto accumula grandi scorte intermedie, vale la pena comprendere quale informazione o capacità regoli l’uscita delle lavorazioni. Si possono impiegare strumenti come la riduzione del tempo di set-up, una sequenza produttiva più coerente e un controllo visivo delle code, ma soltanto dopo aver validato cause e vincoli.
Flusso fisico e flusso informativo devono coincidere
Nella produzione di integratori una materia prima può essere fisicamente presente ma non utilizzabile perché mancano la verifica del lotto, il certificato pertinente o una decisione documentata. Al contrario, il piano può prevedere una lavorazione che non è realizzabile perché un formato di flacone o una specifica etichetta non è disponibile. Un buon VSM mette queste situazioni nella stessa immagine: vicino all’operazione materiale deve comparire l’informazione che ne autorizza o impedisce l’avvio.
Le riunioni di pianificazione diventano più efficaci quando esaminano un elenco ristretto di ostacoli verificabili, invece di una generica percentuale di avanzamento. Per ogni commessa si possono usare stati come «specifiche complete», «materiali verificati», «produzione programmabile», «lavorazione completata», «rilascio documentale in corso» e «spedizione autorizzata». Tali stati sono etichette di gestione del processo, non sostituti dei registri e delle firme richiesti dal sistema qualità.
La qualità e l’HACCP non sono sprechi da eliminare
Il metodo Lean deve essere applicato senza confondere un controllo necessario con un’attività inutile. Per gli operatori alimentari, il Regolamento (CE) 852/2004 disciplina l’igiene e le procedure basate sui principi HACCP, mentre il Regolamento (CE) 178/2002 costituisce un riferimento centrale per responsabilità e rintracciabilità. La mappatura non sostituisce autocontrollo, registrazioni, valutazioni del rischio né rilascio del lotto.
Il miglioramento può invece consistere nell’avere moduli completi alla prima compilazione, istruzioni aggiornate a bordo linea e passaggi più chiari fra produzione e qualità. Anche la sanificazione delle linee di produzione e la verifica dei sigilli dei flaconi rappresentano attività da integrare nella programmazione senza anticipare o saltare i controlli. Nessun obiettivo di lead time giustifica il rilascio di un lotto non conforme.
Rintracciabilità di lotto e gestione degli scostamenti
Ogni modifica allo stato futuro deve preservare la capacità di ricostruire la provenienza degli ingredienti, i passaggi di trasformazione, i materiali utilizzati nel confezionamento e la destinazione del prodotto. Un lotto può attraversare più attrezzature o essere suddiviso in confezioni diverse: il legame fra identificativi, quantità e registrazioni va mantenuto lungo tutto il flusso. Se compare una deviazione, l’evento deve essere gestito secondo le procedure previste, non nascosto nel dato aggregato di produttività.
Per leggere il fenomeno nella mappa è utile separare due tempi: quello necessario a identificare e documentare lo scostamento e quello generato dalle attese organizzative evitabili. Una comunicazione tardiva può estendere il lead time senza migliorare la sicurezza; una verifica analitica obbligatoria non va invece eliminata per ridurre una media. Il risultato desiderato è un processo più prevedibile con evidenze documentali solide, non un grafico con poche caselle.
Quando combinare VSM, OEE e analisi dei sistemi di misura
Il VSM risponde a una domanda sul flusso completo. L’OEE, quando applicabile e definito correttamente, osserva invece disponibilità, prestazioni e qualità di una specifica attrezzatura o linea. Una misura di ripetibilità e riproducibilità, come l’analisi Gage R&R, riguarda l’affidabilità del sistema di misura. Sono strumenti complementari: una linea può avere un buon OEE e contribuire ugualmente a un lead time elevato per via delle code esterne; una misura poco affidabile può compromettere le conclusioni sul tasso di scarto.
Conviene scegliere un indicatore per ciascuna decisione. Se il problema è l’attesa fra compressione e confezionamento, la mappa delle code è prioritaria. Se il problema è la variabilità di una misura di peso, l’analisi del sistema di misura è più pertinente. Se l’obiettivo è la consegna puntuale, servono anche la data concordata, l’effettivo rilascio del lotto e le cause documentate degli eventuali ritardi.
Come organizzare un primo progetto VSM in stabilimento
Un progetto circoscritto può partire da una famiglia di compresse in flacone e da alcune commesse recenti con caratteristiche comparabili. Il gruppo di lavoro dovrebbe includere, secondo le necessità, pianificazione, acquisti, magazzino, produzione, confezionamento, qualità e chi gestisce le informazioni verso il cliente. Si stabiliscono l’evento iniziale e quello finale e si concordano definizioni comuni per tempi e quantità. La rilevazione deve avvenire sul processo reale, non soltanto tramite le date del gestionale.
- Definire la famiglia e il perimetro. Scrivere quale prodotto o percorso si mappa, quale unità si misura e dove il flusso comincia e termina.
- Seguire lotti e documenti. Raccogliere tempi, quantità, attese, punti di decisione e passaggi fra funzioni, segnando le misure mancanti.
- Disegnare lo stato attuale. Collegare il flusso materiale alle informazioni, evidenziando scorte intermedie e attese senza assegnare colpe.
- Definire lo stato futuro. Selezionare poche contromisure verificabili, con responsabilità e un tempo di osservazione adeguato.
- Misurare e riesaminare. Ripetere le rilevazioni con criteri confrontabili e verificare qualità, rispetto delle scadenze e stabilità nel tempo.
Il miglioramento può essere introdotto con una sola modifica circoscritta, per esempio una checklist preventiva di completezza ordine e materiali. Se la riduzione delle attese è reale e non comporta nuove deviazioni, l’intervento può essere esteso. Se non produce il beneficio atteso, la mappa deve essere aggiornata: lo stato futuro rimane un’ipotesi da testare, non una promessa.
Gli errori più frequenti nella mappatura
Il primo errore è misurare soltanto le ore macchina e chiamarle lead time. Un secondo consiste nell’aggregare senza distinzione prodotti con percorsi diversi. Il terzo è dare per scontato che ogni lotto attenda nello stesso modo, quando cambiano disponibilità dei materiali, mix produttivo e livello di complessità. Un quarto errore è rappresentare le autorizzazioni di qualità come passaggi eliminabili; può portare a una mappa veloce sulla carta ma inadatta alla produzione alimentare.
È altrettanto problematico raccogliere una grande quantità di dati senza una decisione cui collegarli. La prima mappa non deve contenere tutte le informazioni possibili: deve consentire di individuare i passaggi che incidono di più sul risultato scelto. I dati non comparabili vanno segnalati, non sommati indiscriminatamente. È preferibile un progetto piccolo con date affidabili, cause osservate e contromisure verificabili a un cruscotto complesso costruito su supposizioni.
Quali risultati monitorare dopo il cambiamento
Un buon piano di verifica non si limita alla riduzione della durata media. Occorre controllare anche la dispersione dei tempi, la percentuale di commesse consegnate entro la data concordata, i fermi per informazioni mancanti, le rilavorazioni, le non conformità e l’eventuale aumento delle scorte. Si dovrebbero mantenere definizioni e periodi omogenei fra il prima e il dopo, registrando quando cambiano prodotto, dimensione del lotto, turno o domanda.
La lettura congiunta aiuta a evitare falsi successi. Un lead time più breve ottenuto accumulando confezioni non rilasciate o spostando le attese a un fornitore non rappresenta necessariamente un miglioramento del sistema. Viceversa, una riduzione delle richieste urgenti e delle riprogrammazioni può rappresentare un beneficio importante anche se la velocità nominale della pressa rimane invariata. Il risultato finale deve essere valutato rispetto al cliente e alla sicurezza del prodotto.
Domande frequenti sul Value Stream Mapping negli integratori
Il VSM è obbligatorio per un’azienda di integratori alimentari?
No. È una metodologia volontaria di analisi e miglioramento dei processi. Non sostituisce gli obblighi applicabili in materia di igiene alimentare, HACCP, rintracciabilità, etichettatura o gestione dei lotti.
Serve un software speciale per iniziare?
Non necessariamente. Una prima mappa può essere realizzata su carta o con un foglio di calcolo, purché i dati siano verificati e i passaggi siano compresi dalle persone coinvolte. I sistemi informatici possono agevolare aggiornamenti e storicizzazione, ma non sostituiscono l’osservazione del flusso reale.
Una macchina più veloce riduce sempre il lead time?
No. Se il vincolo principale è esterno alla macchina, per esempio nel rilascio materiali o nel confezionamento, aumentare la velocità di una singola fase può accrescere le scorte intermedie senza anticipare la consegna.
Come gestire i controlli di qualità nella mappa?
Devono comparire come attività e punti di decisione con tempi reali, prerequisiti e responsabilità. Si possono ridurre le inefficienze organizzative intorno al controllo, non eliminare controlli obbligatori per accelerare il lotto.
Qual è la prima famiglia da scegliere?
Una famiglia con percorso definibile, dati reperibili e un problema concreto, per esempio molte attese fra due lavorazioni o ritardi ricorrenti nella disponibilità del packaging. Un perimetro ristretto consente di verificare le cause prima di estendere il metodo.
Conclusione: rendere visibile il tempo che non si vede
La mappa del flusso del valore invita a guardare una commessa di integratori dall’inizio alla fine, anziché sommare soltanto le prestazioni dei singoli reparti. Materiali, documenti, controlli, attrezzature e scadenze fanno parte dello stesso percorso. Quando si distinguono le lavorazioni dalle attese, il miglioramento diventa più preciso: si interviene sui passaggi che impediscono al lotto di avanzare, preservando i requisiti di qualità e sicurezza. Il VSM è utile se porta a decisioni circoscritte, responsabilità chiare e nuove misure affidabili, non se rimane una bella immagine in un documento.
Per collegare la mappa del flusso a takt time, OEE, SMED e prevenzione degli errori, consulta la guida Lean alla produzione di integratori.
Fonti e approfondimenti
- NIST — Value Stream Mapping: metodo, coinvolgimento delle funzioni e passaggio dallo stato attuale a quello futuro.
- Lean Enterprise Institute — Value-stream mapping: flusso fisico, informazioni, lead time e mappa del valore.
- Commissione europea — Normativa sull’igiene alimentare: riferimento per il Regolamento (CE) 852/2004.
- Ministero della Salute — Rintracciabilità: requisiti e finalità della ricostruzione del percorso dei lotti.
Illustrazione in evidenza: ValueStreamMapParts.png di DanielPenfield, Wikimedia Commons, licenza CC BY-SA 3.0; file originale non modificato. La figura è esplicativa e non rappresenta una linea produttiva Noebis.