Una comprimitrice può avere una velocità nominale elevata e produrre, alla fine del turno, molte meno compresse di quelle che il dato di targa farebbe immaginare. Le cause non sono necessariamente un guasto importante: bastano attese dei materiali, fermate per regolare il dosatore, brevi inceppamenti o una fase di avviamento con unità da scartare. Guardare soltanto al numero finale di confezioni non permette di capire dove si è persa capacità produttiva. L’OEE, Overall Equipment Effectiveness, serve proprio a scomporre queste differenze e a trasformarle in informazioni utili per migliorare il processo.
L’indicatore viene usato nell’industria manifatturiera e può essere applicato, con i necessari adattamenti, a una linea di compresse, a un’incapsulatrice o a un sistema di confezionamento di integratori alimentari. Non è però una misura della sicurezza di un integratore né della sua efficacia. Un impianto può mostrare un OEE elevato e avere comunque registrazioni incomplete o controlli qualità insufficienti. Per questo l’obiettivo non è correre più velocemente a qualsiasi costo: è comprendere la produzione reale senza sacrificare controlli, sanificazione, rintracciabilità e criteri di rilascio.
Che cosa misura l’OEE e che cosa non misura
Il nome inglese descrive l’efficacia complessiva di una determinata attrezzatura durante il tempo in cui è prevista la produzione. Nell’impostazione più comune, l’OEE è il prodotto di tre fattori: disponibilità, prestazioni e qualità. Ciascun fattore identifica una classe di perdita e aiuta a distinguere fra situazioni che, osservando soltanto le unità finite, potrebbero sembrare equivalenti. Una linea con molti fermi ha un problema diverso da una che lavora continuamente a metà velocità; un processo rapido ma con numerose unità non conformi presenta ancora un’altra criticità.
La norma tecnica ISO 22400-2:2014 definisce indicatori chiave di prestazione per la gestione delle operazioni manifatturiere. Alla data di questo approfondimento l’edizione 2014, con successivo emendamento, risulta ancora pubblicata; la relativa revisione è in sviluppo. È un riferimento metodologico industriale, non una prescrizione europea generale che impone a tutti i produttori di integratori uno specifico punteggio OEE. I requisiti alimentari pertinenti restano quelli previsti dalla legislazione applicabile e dal sistema qualità dell’operatore.
Prima di calcolare l’indice è indispensabile definire il confine dell’analisi: quale macchina, quale turno, quale prodotto e quale insieme di attività. L’OEE di una singola comprimitrice non coincide automaticamente con quello dell’intero stabilimento, dove mixer, setacciatura, confezionamento e controlli possono imporre attese differenti. Può essere utile partire dalla macchina che rappresenta il collo di bottiglia, purché i dati siano registrati con criteri costanti.
La formula OEE: tre fattori da leggere insieme
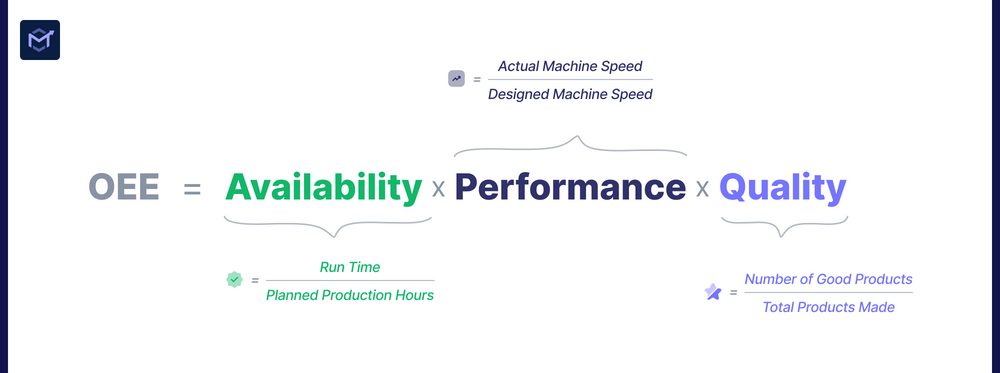
La formula comunemente impiegata è OEE = Disponibilità × Prestazioni × Qualità. I tre fattori vanno espressi come proporzioni comprese, nel modello ordinario, fra zero e uno; moltiplicarli direttamente come numeri percentuali senza conversione produce un calcolo errato. Un risultato di 0,70 corrisponde al 70%. L’OEE non è una semplice media dei tre fattori: un buon valore di qualità non annulla, per esempio, una disponibilità molto bassa.
| Fattore | Formula pratica | Domanda a cui risponde |
|---|---|---|
| Disponibilità | Tempo di funzionamento / tempo di produzione pianificato | Per quanto tempo la linea è stata effettivamente in marcia? |
| Prestazioni | (Tempo ciclo ideale × unità totali) / tempo di funzionamento | Quanto si è prodotto rispetto alla velocità di riferimento? |
| Qualità | Unità conformi al primo passaggio / unità totali prodotte | Quanta parte della produzione è risultata utilizzabile senza rilavorazioni? |
| OEE | Disponibilità × Prestazioni × Qualità | Quale frazione della capacità teorica pianificata ha generato unità buone? |
Il modello dipende da definizioni coerenti del tempo pianificato, del ciclo ideale e delle unità «buone». Un’azienda può adottare convenzioni interne per registrare cambi formato, pulizia programmata e rilavorazioni, ma deve renderle esplicite. Due percentuali costruite con classificazioni diverse possono non essere confrontabili anche quando portano lo stesso nome. Il metodo di calcolo descritto dal sito tecnico OEE.com fornisce un riferimento pratico per distinguere le categorie e ottenere un risultato riproducibile.
Disponibilità: distinguere le fermate dal tempo non pianificato
La disponibilità confronta il tempo di funzionamento con il periodo in cui la linea avrebbe dovuto produrre. Se sono previste sette ore di produzione e la macchina rimane ferma per un’ora all’interno di quel periodo, il tempo effettivo è di sei ore. La disponibilità è quindi 360/420, pari a circa 85,7%. Nel tempo perso possono rientrare guasti, mancanza di materiale pronto, cambi formato o attese tecniche, secondo il metodo adottato. Ciò che conta è dichiarare quali eventi ricadono nella finestra pianificata.
Una pausa che non è compresa nel tempo di produzione programmato può rimanere esterna al denominatore, mentre una fermata di cambio prodotto che cade nella finestra destinata alla produzione può rappresentare una perdita di disponibilità. Spostare sistematicamente le fermate fra categorie per far crescere il risultato renderebbe poco attendibile l’indicatore. Non si dovrebbe neppure classificare una sanificazione necessaria come attività da eliminare: la sicurezza alimentare impone di eseguire i controlli e le procedure pertinenti, indipendentemente dall’effetto che hanno sull’OEE.
Su una linea di integratori la registrazione dei tempi dovrebbe distinguere almeno causa, inizio, fine e lotto o referenza. Senza questa traccia, una bassa disponibilità può essere attribuita genericamente alla «macchina lenta» anche quando il problema principale dipende dall’arrivo tardivo dei materiali di confezionamento. Per i cambi di prodotto può essere utile collegare l’analisi alla guida sulla line clearance e sul cambio linea, distinguendo il lavoro necessario dall’attesa evitabile.
Prestazioni: quando la macchina gira sotto la velocità di riferimento
Il secondo fattore valuta la velocità effettiva durante il funzionamento. Se la linea ha una velocità ideale attendibile di 100 compresse al minuto e durante 360 minuti di marcia produce 30.000 compresse, la produzione teorica corrispondente sarebbe 36.000 pezzi. Le prestazioni risultano 30.000/36.000, pari all’83,3%. La perdita può derivare da microfermate non contabilizzate come downtime, regolazioni prudenziali, problemi di alimentazione, caratteristiche fisiche della miscela o altri fattori.
Il parametro più delicato è spesso il tempo ciclo ideale. Non deve essere scelto per ottenere il risultato desiderato e non coincide necessariamente con il valore massimo pubblicitario della macchina, valido in condizioni differenti. Un’incapsulatrice può avere velocità diverse secondo formato, caratteristiche della polvere e configurazione. Per misurare correttamente le prestazioni, è importante usare un riferimento motivato per la specifica lavorazione e mantenerlo confrontabile nel tempo, oppure documentare quando e perché viene aggiornato.
Se vengono inseriti nel medesimo turno lotti con tempi ciclo ideali differenti, il calcolo richiede attenzione. Una media semplice delle percentuali ottenute su prodotti diversi può fornire un risultato distorto. È preferibile calcolare le quantità equivalenti attraverso i tempi ideali attribuiti alle singole lavorazioni oppure utilizzare un metodo coerente con la struttura del processo. Il tempo ciclo e le unità devono essere compatibili: minuti, secondi, compresse e confezioni non possono essere mescolati senza conversione.
Qualità: perché gli scarti contano anche quando vengono rilavorati
Il fattore qualità misura la quota di produzione buona rispetto al totale prodotto nel periodo osservato. Nel modello usuale, le unità che necessitano di rilavorazione non vengono considerate «buone al primo passaggio» soltanto perché, in seguito, potrebbero essere recuperate. Il criterio permette di distinguere la quantità effettivamente ottenuta subito in conformità da quella che ha richiesto ulteriori operazioni. I risultati definitivi di un lotto restano comunque soggetti al sistema qualità e alle regole alimentari pertinenti.
Un’unità scartata per difetto estetico, una compressa con difetto di forma o una confezione con etichetta errata possono avere impatti differenti e non devono essere raggruppate senza una classificazione ragionata. L’OEE serve a misurare la perdita di resa, non a decidere autonomamente quali unità possano essere rilasciate. In particolare, un lotto con problemi di sicurezza non può essere considerato utilizzabile per migliorare la percentuale. Anche la decisione su eventuali rilavorazioni deve seguire le procedure di qualità e la valutazione del rischio.
Se in un turno vengono prodotte 30.000 compresse, delle quali 29.400 risultano buone al primo passaggio secondo i criteri stabiliti, il fattore qualità è 29.400/30.000, ossia 98%. Le altre 600 unità non diventano automaticamente rifiuto: il loro destino dipende dalla natura della non conformità, dalle possibilità tecniche e dalle decisioni autorizzate. Nel calcolo dell’OEE, tuttavia, rappresentano una perdita da comprendere.
Esempio completo di calcolo per un turno di compresse
Consideriamo un caso puramente didattico: la linea ha 420 minuti di produzione pianificati, una velocità ideale di 100 compresse al minuto, 60 minuti di fermata registrata, 30.000 compresse prodotte complessivamente e 29.400 unità conformi al primo passaggio. Questi dati non descrivono gli impianti Noebis e non costituiscono uno standard di produttività o un limite di qualità. Servono soltanto a mostrare come ricavare e interpretare il risultato.
| Passaggio | Calcolo | Risultato |
|---|---|---|
| Tempo operativo | 420 − 60 minuti | 360 minuti |
| Disponibilità | 360 / 420 | 85,71% |
| Produzione ideale nel tempo operativo | 360 × 100 | 36.000 compresse |
| Prestazioni | 30.000 / 36.000 | 83,33% |
| Qualità | 29.400 / 30.000 | 98,00% |
| OEE | 0,8571 × 0,8333 × 0,98 | 70,00% |
Il risultato si può controllare anche con un secondo calcolo: nell’intero tempo pianificato la linea, alla velocità ideale, avrebbe potuto produrre 420 × 100 = 42.000 compresse. Le unità buone sono 29.400; il rapporto 29.400/42.000 restituisce esattamente il 70%. Questo controllo è utile perché mostra che il numero descrive una relazione fra unità buone e capacità ideale nel tempo programmato, non una valutazione autonoma della bontà nutrizionale del prodotto.
Si possono inoltre ripartire le perdite in unità equivalenti: 6.000 compresse di capacità non utilizzata durante le fermate, 6.000 per velocità inferiore al riferimento durante la marcia e 600 unità non buone al primo passaggio. La somma è 12.600 unità equivalenti, cioè la differenza fra 42.000 teoriche e 29.400 buone. Questa scomposizione aiuta a capire dove intervenire, senza dedurre che ciascuna perdita sia eliminabile integralmente.
Le sei grandi perdite del processo: uno schema per l’indagine
Nell’ambito del Total Productive Maintenance si parla spesso di Six Big Losses, una classificazione pratica delle perdite di disponibilità, prestazioni e qualità. I gruppi comprendono guasti e fermate, setup e regolazioni, microfermate, riduzione di velocità, perdite di qualità all’avvio e scarti durante la produzione stabile. La classificazione è utile per raccogliere dati in modo coerente, ma non è una norma specifica per gli integratori alimentari.
Su una comprimitrice, per esempio, una pausa per regolare la pressione o sostituire un utensile può essere registrata come setup o fermata secondo la procedura; piccoli inceppamenti ripetuti possono rappresentare perdite di prestazione se non vengono conteggiati singolarmente come downtime. Nella fase di confezionamento, cambi di formato del flacone, inceppamenti dell’etichettatrice o problemi del sistema di sigillatura hanno cause differenti e possono richiedere azioni specifiche.
La classificazione delle perdite non deve cancellare la relazione con la sicurezza e la qualità. Una fermata conseguente a un controllo preventivo correttamente previsto non è per definizione un difetto del personale; potrebbe invece essere opportuno migliorare la pianificazione per ridurre l’attesa senza eliminare il controllo. Il valore dello schema è rendere riconoscibili le cause su cui si può intervenire lecitamente e in modo documentato.
OEE della macchina e produttività dell’intera fabbrica non sono sinonimi
Un integratore può attraversare miscelazione, eventuale setacciatura, compressione o incapsulamento e successivo confezionamento. Aumentare il rendimento di una macchina non implica sempre un aumento delle confezioni consegnabili. Se la confezionatrice è il collo di bottiglia, produrre più compresse può aumentare la quantità di semilavorato in attesa senza anticipare la fine della commessa. Se mancano le etichette approvate, anche la miglior velocità della pressa non cambia la data di uscita del lotto.
Per questo l’OEE si interpreta insieme al flusso reale di produzione. È utile osservare quante unità conformi vengono rese disponibili al passaggio successivo, quanto tempo trascorrono in attesa e quali vincoli impediscono l’avanzamento del lotto. Un programma di miglioramento può concentrarsi sulla linea che limita il risultato complessivo, senza pretendere che ogni macchina raggiunga il medesimo indicatore.
Per il coordinamento fra acquisti, approvazioni, produzione e confezionamento è disponibile sul sito la guida al cronoprogramma Gantt di una commessa conto terzi. Il Gantt descrive dipendenze e milestone del progetto; l’OEE descrive invece quanto efficacemente un’attrezzatura ha utilizzato il tempo pianificato. Sono strumenti complementari e non andrebbero confusi.
Scarti di processo e rilascio del lotto: ruoli separati
Un miglioramento dell’OEE non può avvenire attribuendo arbitrariamente lo stato «buono» alle unità non conformi. Il criterio tecnico di conformità deve essere definito prima del calcolo, in accordo con le specifiche e i controlli pertinenti. La classificazione statistica della resa non autorizza a immettere sul mercato prodotti con problemi di sicurezza, etichettatura o qualità. Le decisioni di rilascio devono essere assunte dalle figure competenti e documentate secondo il sistema dell’operatore.
In altri termini, un 70% di OEE non è automaticamente peggiore di un 90% quando i dati derivano da linee, prodotti e convenzioni differenti. Peggio ancora sarebbe migliorare il numero riducendo ispezioni necessarie, velocizzando operazioni oltre le condizioni verificate o non registrando scarti. La priorità resta produrre alimenti sicuri e conformi; l’indicatore serve a individuare sprechi e inefficienze nel rispetto di queste condizioni.
Il quadro generale europeo sulla sicurezza e rintracciabilità degli alimenti è disciplinato dal Regolamento (CE) n. 178/2002, mentre il Regolamento (CE) n. 852/2004 disciplina aspetti essenziali di igiene e procedure basate sui principi HACCP per gli operatori pertinenti. L’OEE può affiancare il controllo operativo, ma non sostituisce tali responsabilità.
Come raccogliere dati senza installare un sistema complesso
Per iniziare non è necessario acquistare una piattaforma MES. Può essere sufficiente un registro strutturato che descriva, per una macchina e per un periodo definito, il tempo pianificato, le fermate, il tempo operativo, la quantità totale prodotta, la quantità buona e la velocità ideale di riferimento. Il foglio deve però specificare unità di misura, criteri di raccolta e codici delle principali cause di perdita. Se gli operatori applicano definizioni differenti nello stesso periodo, l’indice diventa poco confrontabile.
Le prime raccolte di dati possono evidenziare problemi banali ma significativi: un orologio non sincronizzato, una quantità riportata in flaconi in un registro e in compresse nell’altro, la doppia contabilizzazione degli scarti o un tempo di fermata incluso sia nel downtime sia nelle microfermate. Prima di trarre conclusioni economiche conviene eseguire alcune verifiche indipendenti sui dati. La guida Noebis all’integrità delle registrazioni e ai principi ALCOA+ approfondisce l’importanza di identificare correttamente fonte, autore e correzioni dei dati.
Il registro dovrebbe conservare il dettaglio degli eventi: aggregare subito tutte le fermate in un’unica percentuale impedisce di comprendere se una perdita si ripete dopo determinati cambi prodotto o in presenza di una specifica materia prima. Un semplice codice causa con breve annotazione può rendere i dati molto più utili durante la revisione del processo.
Quando si lavora su prodotti diversi: confronti da costruire con prudenza
Una linea può confezionare formati da 30, 60 e 120 capsule, oppure passare da compresse semplici a unità di maggiore dimensione. Ogni configurazione può avere una velocità ideale propria, tempi diversi di setup e caratteristiche di qualità differenti. Attribuire a tutte la velocità massima osservata su un solo prodotto può penalizzare artificialmente i formati più complessi. Allo stesso tempo ridefinire ogni giorno il tempo ideale in base a quanto è stato effettivamente prodotto renderebbe impossibile rilevare una perdita di prestazione.
È opportuno creare riferimenti tecnici per famiglia di lavorazione, definendo quando un cambio formato giustifica una nuova baseline e quando invece è un normale evento da classificare. Il confronto fra lotti dovrebbe indicare prodotto, formato, linea e eventuali differenze di processo. Per misure multi-prodotto serve un metodo di aggregazione coerente con i tempi ciclo, non la media semplice di valori OEE calcolati su quantità eterogenee.
La differenza tra macchina e stabilimento è particolarmente importante nel conto terzi: due commesse possono consumare una quantità differente di capacità produttiva anche quando generano lo stesso numero di confezioni. Un’analisi seria evita di confrontare soltanto i pezzi finiti per ora senza considerare le specifiche del prodotto, il numero di cambi e i controlli richiesti.
OEE, Cp e Cpk: non misurano la stessa cosa
L’OEE viene talvolta confuso con gli indici di capacità statistica del processo. In realtà rispondono a domande diverse: l’OEE sintetizza disponibilità, prestazione e resa buona rispetto al tempo pianificato; Cp e Cpk confrontano la distribuzione di una caratteristica continua con limiti di specifica, sotto opportune ipotesi. Una comprimitrice può produrre rapidamente e con poche fermate, ma avere una variabilità del peso che richiede interventi. Può anche essere molto stabile nei pesi e mantenere una disponibilità bassa a causa delle fermate.
Utilizzare insieme i due approcci può aiutare a comprendere sia la produttività sia la variabilità di una caratteristica critica. Tuttavia un buon Cpk sul peso non prova automaticamente la corretta distribuzione dei nutrienti nella miscela, come un buon OEE non prova il rispetto di ogni requisito alimentare. La distinzione è spiegata nella nostra guida alla capacità di processo Cp e Cpk per compresse e capsule.
Un piccolo piano di miglioramento in quattro passaggi
Il primo passaggio consiste nel definire un perimetro limitato: una macchina, una tipologia di prodotto e un periodo rappresentativo. In questa fase si concordano tempo pianificato, velocità di riferimento, criteri per gli scarti e modalità di registrazione. Il secondo è raccogliere dati affidabili senza cambiare continuamente le definizioni. Il terzo è identificare quale componente dell’OEE presenta la perdita dominante e studiarne gli eventi concreti. Il quarto è applicare una correzione tecnica ammissibile, quindi ripetere la misura per verificare se la situazione è realmente migliorata.
Se il problema prevalente deriva dalle attese per materiali, potrebbe servire un intervento sulla disponibilità dei componenti e sulla pianificazione. Se dipende da microfermate ricorrenti, può essere opportuno esaminare alimentazione della macchina, sensori o pulizia dei punti di passaggio. Se prevalgono scarti all’avvio, è utile rivedere la procedura di impostazione e i controlli iniziali. Ogni modifica deve rispettare il sistema qualità e le responsabilità del personale: nessun indicatore autorizza a rimuovere interblocchi o a saltare controlli di sicurezza.
Il risultato va valutato insieme alle condizioni del periodo. Un miglioramento apparente dell’OEE può dipendere dal fatto che è stato prodotto un articolo più semplice o che la produzione ha operato con un numero minore di cambi formato. Prima di attribuire il risultato a una modifica conviene verificare le differenze di mix e di contesto, possibilmente osservando più turni confrontabili.
Errori comuni che rendono l’indice poco affidabile
Il primo errore è usare una velocità teorica non applicabile al prodotto lavorato. Il secondo è escludere dal tempo pianificato tutte le fermate dopo averle osservate: così il denominatore cambia insieme al risultato e la disponibilità appare artificiosamente elevata. Il terzo è contare come buoni pezzi che hanno richiesto rilavorazione, senza una convenzione esplicita. Il quarto è confrontare OEE di linee diverse senza indicare prodotto, periodo e metodo. Infine è frequente sommare percentuali o farne una media aritmetica quando sarebbe necessario ricostruire tempi e quantità equivalenti.
Altri errori riguardano la lettura del numero come una classifica del personale. L’OEE può diminuire per cause che nessun operatore presente può controllare, come una materia prima non disponibile o una decisione di qualità legittima. Un utilizzo punitivo dell’indicatore può incentivare la mancata registrazione delle fermate e peggiorare proprio la qualità dei dati che lo rendono utile. Un buon sistema registra gli eventi in modo neutro e interpreta le cause prima di scegliere un intervento.
Domande frequenti sull’OEE negli integratori
L’OEE deve essere almeno dell’85% per legge?
No. L’85% viene spesso citato come riferimento di eccellenza nella letteratura industriale divulgativa, ma non è una soglia legale generale prevista per le fabbriche di integratori. Il valore va interpretato in relazione alla macchina, al prodotto, alla definizione del tempo pianificato e agli obiettivi tecnici aziendali. Non è appropriato considerarlo una prova autonoma di sicurezza o conformità del lotto.
Le attività di pulizia abbassano sempre l’OEE?
Dipende dalla definizione del periodo pianificato e dal modo in cui vengono classificate. In ogni caso pulizie e verifiche necessarie non devono essere eliminate per alzare un indicatore. Si può migliorare la pianificazione e ridurre le attese evitabili, mantenendo le procedure richieste dal sistema qualità e dalla sicurezza alimentare.
È possibile calcolare l’OEE di un’incapsulatrice semiautomatica?
Sì, purché siano definiti il tempo di produzione pianificato, il tempo operativo, una velocità ideale appropriata al formato e alle condizioni, nonché la quantità di unità buone rispetto al totale. L’automazione della macchina non è un prerequisito assoluto: conta l’affidabilità dei dati e la coerenza del metodo.
Come si conteggiano i pezzi recuperati con rilavorazione?
Nel calcolo comune del fattore qualità si considera la resa buona al primo passaggio, quindi le unità che richiedono rilavorazione rappresentano una perdita di qualità nel periodo originale. La possibilità di recuperarle è una decisione tecnica e di conformità separata, non una ragione per modificare retroattivamente i dati di OEE.
Un buon OEE significa che il lotto può essere rilasciato?
No. L’OEE riguarda l’efficacia operativa dell’attrezzatura. Il rilascio dipende dalle verifiche del prodotto, dalle registrazioni, dalle specifiche e dai requisiti alimentari pertinenti. Le due decisioni non devono essere confuse.
Conclusioni
L’OEE aiuta a misurare un problema che spesso resta nascosto fra dati nominali della macchina e quantità realmente ottenute. Disponibilità, prestazioni e qualità descrivono cause diverse di perdita e, quando sono basate su dati corretti, possono orientare miglioramenti del processo. Per chi produce integratori conto terzi l’utilità principale è capire dove agire: materiale disponibile, continuità della linea, velocità appropriata o riduzione degli scarti.
Un indicatore utile deve rimanere subordinato alla qualità e alla sicurezza alimentare. L’obiettivo non è inseguire una percentuale indipendentemente dal contesto, ma rendere la produzione più prevedibile e ridurre perdite evitabili senza perdere il controllo di ciò che viene fabbricato. Le valutazioni su lotti e attrezzature devono sempre rimanere documentate e coerenti con le procedure dello stabilimento.
Fonti e riferimenti tecnici
- ISO 22400-2:2014, indicatori KPI per la gestione delle operazioni manifatturiere; emendamento 2017 e revisione in sviluppo.
- OEE.com, Calculating OEE, definizioni e formule dei fattori.
- OEE.com, OEE Factors, classificazione delle perdite di produzione.
- Regolamento (CE) n. 178/2002, sicurezza e rintracciabilità degli alimenti.
- Regolamento (CE) n. 852/2004, igiene degli alimenti e procedure di autocontrollo pertinenti.
- Asamasach, OEE formula, Wikimedia Commons, CC BY-SA 4.0; conversione del formato da PNG a JPEG per la pubblicazione sul sito.
Nota editoriale: numeri e tempi dell’esempio sono ipotetici. Non rappresentano velocità reali degli impianti Noebis né condizioni di rilascio. Gli standard industriali citati sono riferimenti tecnici da adattare al processo effettivo.