In uno stabilimento che lavora polveri per integratori, la setacciatura è spesso considerata un’operazione semplice: il materiale passa attraverso una rete e le particelle troppo grandi vengono trattenute. Nella pratica la scelta della maglia, il carico, il tempo di lavorazione e le caratteristiche della polvere possono modificare in modo significativo il risultato. Un setaccio impiegato per rompere piccoli agglomerati non svolge automaticamente la stessa funzione di un sistema di classificazione granulometrica; e nessuno dei due deve essere confuso con un trattamento di sanificazione o con la dimostrazione dell’assenza di contaminanti.
Per chi produce capsule e compresse, il controllo della distribuzione dimensionale è importante perché la polvere deve essere pesata, miscelata, trasferita e dosata in modo riproducibile. Tuttavia il risultato di setacciatura dipende anche dalla tendenza alla coesione, dall’umidità e dall’azione meccanica esercitata. Questa guida spiega come interpretare i parametri, scegliere le prove da eseguire e registrare i controlli in produzione, senza trattare il semplice numero «mesh» come una specifica completa.
Che cosa fa davvero un setaccio in produzione
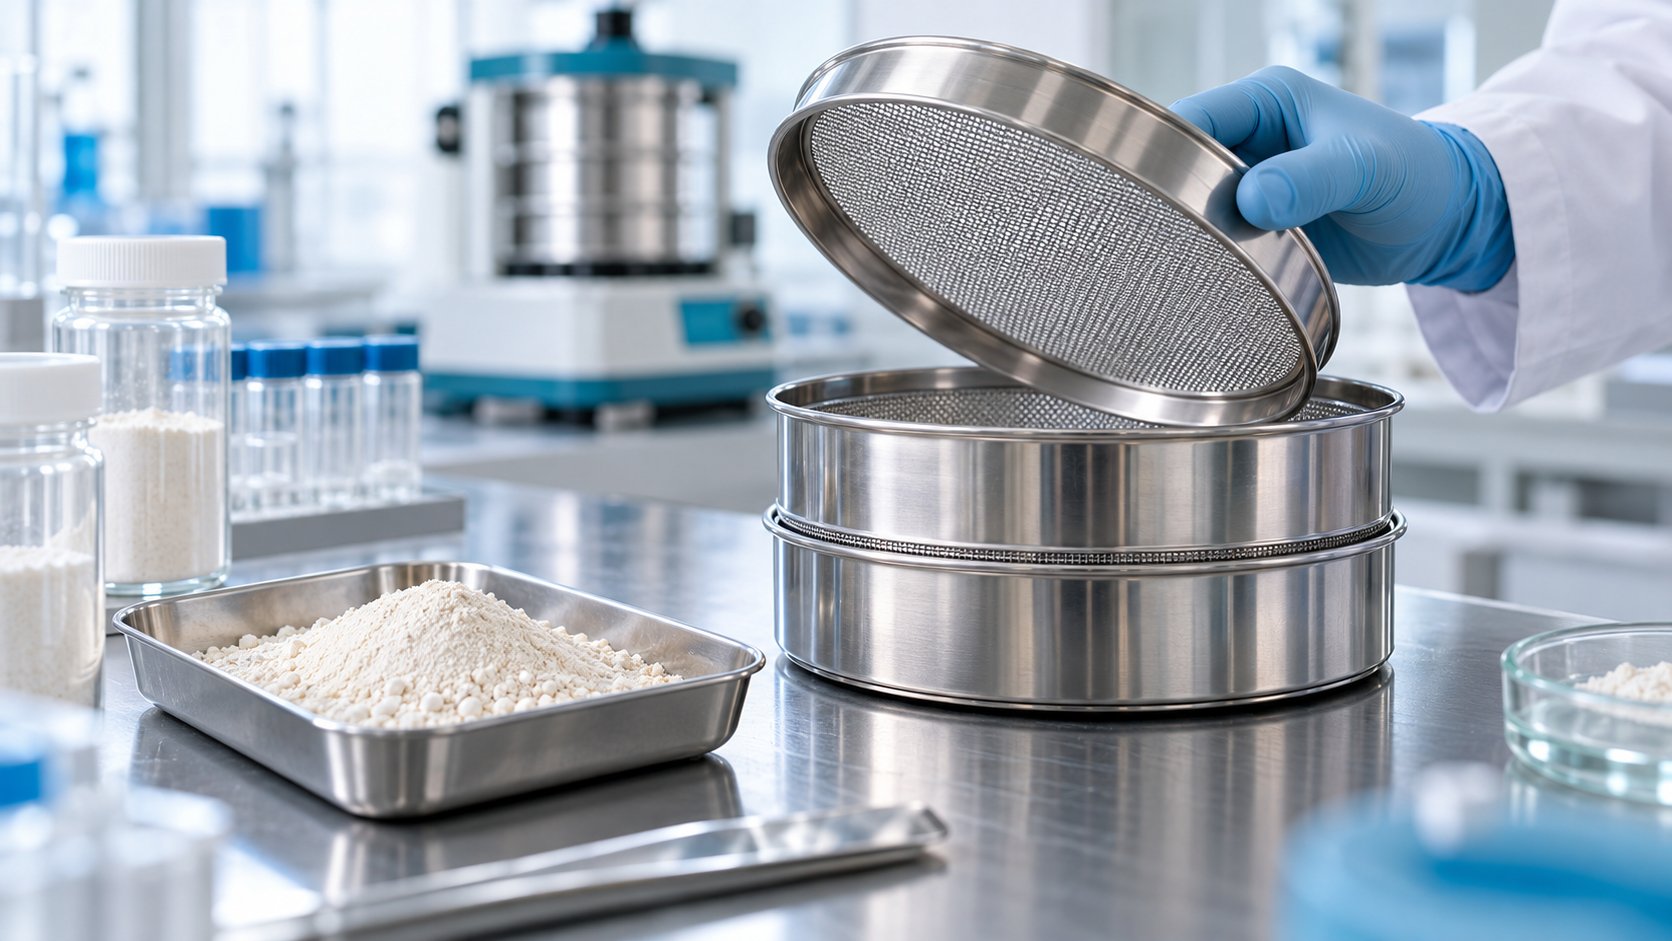
Un setaccio separa particelle o agglomerati in relazione alla possibilità di attraversare le aperture della sua superficie. In un sistema ideale, ogni particella più piccola della luce passerebbe e ogni particella più grande sarebbe trattenuta. Nella realtà incidono forma delle particelle, orientamento rispetto alla rete, movimento del materiale e presenza di agglomerati. Una particella allungata può attraversare in determinate posizioni un’apertura che non sembra compatibile con la sua lunghezza massima; un agglomerato friabile può invece disgregarsi durante la prova e distribuire materiale in più frazioni.
È necessario distinguere la setacciatura analitica, con cui si quantifica una distribuzione dimensionale mediante una serie di setacci, dalla setacciatura di processo, usata per controllare o condizionare il flusso di materiale. In entrambi i casi occorre definire l’obiettivo: deagglomerare, selezionare una frazione, trattenere corpi estranei di determinate dimensioni o verificare una specifica granulometrica. Senza questo obiettivo non esiste una «maglia migliore» e il controllo rischia di produrre numeri difficili da utilizzare.
Maglia in micrometri e numero mesh: non sono sinonimi universali
La luce di una maglia può essere indicata come dimensione dell’apertura, generalmente espressa in micrometri per le applicazioni più fini. In altre schede si incontra il numero mesh, legato al numero di aperture o fili per unità di lunghezza secondo una determinata convenzione. Il valore mesh non identifica da solo un’apertura assoluta, perché incidono il diametro dei fili e lo standard di riferimento. È pertanto preferibile specificare apertura nominale, norma applicata e tolleranze. Conversioni approssimative ricavate da tabelle non devono sostituire la documentazione del setaccio reale.
Per comparare attrezzature e risultati analitici si devono inoltre considerare geometria, area utile della superficie e tipo di movimento. Una rete da un dato valore nominale in un piccolo setaccio da laboratorio può comportarsi diversamente da una superficie molto più ampia sotto carico industriale. Non significa che l’apertura cambi, ma che probabilità di incontro con la maglia e modalità di attraversamento non sono identiche. Il responsabile tecnico dovrebbe poter ricostruire modello, identificativo e caratteristiche della rete usata per ogni prova importante.
Il comportamento delle polveri coesive
Le polveri molto fini possono formare agglomerati a causa di forze intermolecolari, umidità, cariche elettrostatiche e interazioni fra particelle. Se gli agglomerati vengono trattenuti, si può concludere erroneamente che la materia prima contenga una quota elevata di particelle primarie grandi. Viceversa un’azione meccanica intensa può rompere agglomerati durante il test, alterando la distribuzione osservata rispetto alle condizioni iniziali. Per alcuni materiali la setacciatura a secco è poco rappresentativa e può essere opportuno ricorrere a metodiche analitiche diverse, scelte e validate in funzione dell’obiettivo.
Questa distinzione è particolarmente rilevante con estratti botanici, alcuni sali minerali e miscele contenenti eccipienti con granulometrie differenti. L’umidità assorbita durante un campionamento o un’esposizione prolungata all’aria può modificare rapidamente la coesione. È quindi necessario controllare anche le condizioni ambientali e il tempo trascorso dall’apertura del campione. Se due risultati non coincidono, prima di attribuire la differenza al fornitore è opportuno verificare procedura, carico, durata, condizione del setaccio e stato fisico del materiale.
Setacciatura analitica: come si costruisce una prova
Una prova granulometrica con una pila di setacci richiede un campione rappresentativo, una sequenza di aperture appropriatamente selezionate e una procedura definita per carico e agitazione. Al termine si pesa il materiale trattenuto su ciascuna superficie e si ricostruiscono le percentuali delle frazioni rispetto alla massa iniziale. La riconciliazione della massa è un controllo essenziale: perdite significative durante il trasferimento o la raccolta possono rendere poco affidabile la distribuzione. Inoltre è necessario evitare che l’operatore scelga a posteriori la durata che produce il risultato desiderato.
Fonner, Banker e Swarbrick hanno studiato già nel 1966 i fattori che influenzano la setacciatura di granuli farmaceutici, inclusi velocità dello scuotitore, carico iniziale e distribuzione dimensionale. Hanno evidenziato l’importanza del raggiungimento di una condizione di equilibrio e degli effetti dell’azione meccanica sui materiali. Lo studio riguarda i granuli esaminati e non costituisce una procedura universale per ogni integratore; è però un riferimento utile per comprendere perché velocità e tempo debbano essere definiti sperimentalmente, anziché improvvisati durante l’analisi.
Quantità di campione e sovraccarico del setaccio
Se si dispone troppo materiale su una rete, le particelle possono formare uno strato spesso che ostacola il passaggio delle frazioni più piccole. In questi casi il residuo trattenuto non descrive solo la dimensione delle particelle ma anche l’insufficienza delle opportunità di attraversamento. Il carico ottimale dipende dall’area della rete, dalle caratteristiche della polvere e dalla durata della prova. È utile sperimentare quantità diverse mantenendo costanti gli altri parametri e osservando se la distribuzione rilevata diventa stabile.
In produzione, il sovraccarico può manifestarsi anche come accumulo sul setaccio, riduzione della portata e necessità di interventi manuali non previsti. Per ridurre la variabilità occorre specificare il flusso massimo accettabile e le condizioni operative, ove pertinenti. Una rete che si intasa ripetutamente merita un’indagine: il problema potrebbe essere la maglia, la tendenza all’agglomerazione, l’umidità o una condizione del materiale diversa dal riferimento. Aumentare semplicemente la forza applicata non è sempre la risposta più appropriata, perché può cambiare la distribuzione della polvere o stressare l’attrezzatura.
Tempo di agitazione e possibile attrizione
All’aumentare del tempo di setacciatura, le particelle di dimensioni compatibili possono avere più occasioni di attraversare la rete. Tuttavia l’agitazione prolungata può produrre attrizione, ossia usura e frammentazione di alcuni materiali friabili. Ne deriva un compromesso: il test deve durare abbastanza per ottenere un risultato riproducibile, ma non tanto da modificare significativamente ciò che si sta misurando. È utile valutare la stabilità delle frazioni fra intervalli successivi e fissare una condizione validata per il materiale oggetto di prova.
Le differenze tra materiale cristallino, granulo compatto e agglomerato fragile possono essere notevoli. Una procedura che funziona bene per un eccipiente granulare potrebbe produrre risultati distorti con un estratto secco molto fine. Anche i sistemi di vibrazione differiscono per ampiezza e frequenza. Un confronto tra lotti è interpretabile solo se le condizioni sono comparabili; in caso contrario l’apparente variazione granulometrica potrebbe essere dovuta a una modifica del metodo e non della materia prima.
D10, D50 e D90: utili, ma da contestualizzare
Nelle schede tecniche si incontrano spesso D10, D50 e D90, indicatori della distribuzione dimensionale ottenuti con specifici metodi analitici. In una distribuzione cumulativa appropriata, D50 rappresenta la dimensione corrispondente al cinquantesimo percentile secondo la grandezza e il metodo di misura adottati; D10 e D90 descrivono altri due punti della distribuzione. Non è corretto leggere questi valori senza conoscere se siano basati su volume, numero o un’altra rappresentazione. Le tecniche analitiche differenti possono inoltre produrre risultati non direttamente sovrapponibili.
La ricerca di Sarraguça e colleghi pubblicata su Analytical and Bioanalytical Chemistry nel 2011 ha confrontato approcci analitici e chemometrici per stimare la distribuzione dimensionale di polveri farmaceutiche, evidenziando l’importanza di metodi e parametri complementari. Nel contesto della formulazione, il dato granulometrico deve quindi essere interpretato insieme al comportamento della miscela. Per una trattazione più ampia si può consultare la guida Noebis sulla granulometria e il riempimento delle polveri negli integratori.
Perché la setacciatura può influenzare la miscelazione
Una miscela di ingredienti con particelle molto diverse per dimensione e densità può mostrare una tendenza alla segregazione durante trasferimento e movimentazione. La setacciatura può modificare la distribuzione di una componente e quindi incidere sul comportamento della miscela, ma l’effetto non è automaticamente favorevole. Rendere più fine un ingrediente non garantisce uniformità: può aumentare la coesione o creare differenze ancora più marcate rispetto ad altre componenti. La decisione richiede una valutazione sperimentale sulla formula completa e sul processo reale.
È importante distinguere uniformità della miscela, uniformità del contenuto nelle singole unità e scorrevolezza verso la macchina di riempimento. Una polvere può apparire omogenea nel campionamento del mixer e poi segregare durante il trasferimento in tramoggia. Per verificare l’effetto della setacciatura occorre quindi scegliere punti di campionamento rappresentativi delle fasi successive. Modifiche significative della maglia o delle condizioni operative possono richiedere la rivalutazione delle procedure di miscelazione, soprattutto quando la formula contiene ingredienti presenti in quantità molto piccole.
Setacciare prima della miscelazione o dopo?
La scelta dipende dall’obiettivo. Setacciare una singola materia prima prima della pesata o del mixer può aiutare a gestire agglomerati e a rilevare anomalie della frazione trattenuta. Intervenire sulla miscela già composta può introdurre rischi diversi, compresa la separazione selettiva di ingredienti con caratteristiche fisiche differenti. Se il materiale trattenuto contiene in modo sproporzionato una sostanza della formula, rimuoverlo indiscriminatamente può alterare la composizione. Un processo progettato per la deagglomerazione richiede quindi criteri diversi da uno che opera una vera separazione in frazioni.
Il diagramma di flusso e il piano di controllo devono indicare dove avviene l’operazione e che cosa viene fatto del materiale trattenuto. Una rilavorazione eventuale non deve essere decisa informalmente dall’operatore. Il trattamento del residuo deve essere giustificato e rintracciabile, con approvazione quando richiesta dalle procedure. Inserire una setacciatura aggiuntiva su una formula già qualificata può sembrare una modifica minore, ma deve essere valutata per gli effetti sulla distribuzione delle sostanze e sull’uniformità delle unità finite.
Integrità della rete e prevenzione di corpi estranei
Oltre alla funzione granulometrica, un setaccio può contribuire a intercettare materiali estranei più grandi della propria apertura. Questa possibilità non deve però essere interpretata come un sistema capace di trattenere qualsiasi contaminante. Dimensione, forma e deformabilità dei corpi estranei ne influenzano il passaggio; componenti più piccoli dell’apertura possono attraversarla. La rete stessa può costituire una fonte di materiale indesiderato se danneggiata. Perciò l’integrità deve essere verificata con una frequenza appropriata, compresi avvio e fine lavorazione ove previsto dalla valutazione del rischio.
Se si rileva una lacerazione o un danneggiamento, occorre identificare l’intervallo di prodotto potenzialmente coinvolto e applicare la procedura di gestione della deviazione. Non basta sostituire la rete e proseguire senza una valutazione del materiale già lavorato. Il piano HACCP e le altre procedure dello stabilimento devono descrivere i pericoli pertinenti e le relative misure di controllo. Per una panoramica sull’insieme dei rischi si può leggere l’articolo Noebis sulla prevenzione della contaminazione crociata negli integratori.
Pulizia dei setacci e cambi tra formule
Le superfici della rete possono trattenere residui di polveri, specialmente in corrispondenza dei punti di fissaggio e degli incroci tra fili. Durante un cambio di formula, la presenza di residui potrebbe contribuire a contaminazioni crociate se il setaccio non viene pulito e verificato secondo una procedura appropriata. Materiale, geometria e accessibilità influiscono sulla scelta del metodo di pulizia. Occorre inoltre valutare se l’eventuale uso di liquidi comporti un rischio per le successive polveri sensibili all’umidità e prevedere un’adeguata asciugatura prima del riutilizzo.
Gli operatori dovrebbero disporre di istruzioni riconoscibili per smontaggio, lavaggio o pulizia a secco, controllo dell’integrità e rimontaggio. Le registrazioni permettono di capire quale rete sia stata usata per un determinato lotto e se il controllo di pulizia sia stato completato. Anche una rete sostituita temporaneamente durante la manutenzione deve essere identificata. L’articolo Noebis sul batch record e la documentazione dei lotti approfondisce l’importanza di collegare queste operazioni al prodotto effettivamente lavorato.
Come impostare un controllo in produzione riproducibile
Una procedura dovrebbe specificare almeno materiale da trattare, punto del processo, identificativo della rete, apertura, attrezzatura utilizzata, quantità massima o portata, condizioni operative, controlli prima e dopo l’uso e gestione del residuo. Se la setacciatura è un passaggio critico per la qualità della formula, è opportuno verificare sperimentalmente il risultato in condizioni rappresentative. Il confronto tra lotti richiede di registrare eventuali scostamenti e giustificare le modifiche, anziché correggere silenziosamente i parametri in funzione della scorrevolezza del momento.
In fase di qualifica si possono confrontare più aperture e condizioni, misurando parametri legati all’obiettivo: frazione trattenuta, distribuzione granulometrica, portata, comportamento al riempimento e uniformità delle unità finite. La relazione tra questi dati deve essere valutata, non presunta. Se una certa configurazione riduce i grumi ma peggiora l’uniformità del dosaggio, il risultato non è un miglioramento complessivo. È utile coinvolgere formulazione, produzione e controllo qualità per interpretare insieme gli esiti e definire criteri d’accettazione coerenti con il prodotto.
Errori frequenti quando si specifica una maglia
Un primo errore è indicare «setaccio 60 mesh» senza definire standard, apertura nominale e attrezzatura. Un secondo è utilizzare la stessa durata di prova per polveri con comportamenti molto diversi. Un terzo è pensare che la frazione trattenuta rappresenti automaticamente materiale da scartare, senza verificare se contenga agglomerati normali o componenti della formula. Un quarto riguarda l’equivalenza fra setacciatura di processo e analisi granulometrica: un passaggio destinato a deagglomerare la polvere non produce necessariamente dati analitici validi sulla distribuzione dimensionale originaria.
È altrettanto problematico scegliere il setaccio perché «così si è sempre fatto», quando sono cambiati fornitore, processo di essiccazione o caratteristiche fisiche della materia prima. Una modifica di granulometria può alterare proprietà di scorrimento e miscelazione, ma è necessario dimostrare l’impatto. La specifica più utile è quella che collega chiaramente il controllo al rischio o alla prestazione desiderata. Il resto deve essere trattato come informazione di supporto e verificato secondo procedure appropriate.
Domande frequenti sulla setacciatura delle polveri
Una maglia più fine produce sempre una polvere migliore?
No. Può trattenere più materiale, accentuare l’intasamento o modificare la distribuzione delle frazioni. L’idoneità dipende da formula, obiettivo e condizioni operative; va verificata con prove specifiche.
Il numero mesh corrisponde sempre alla stessa apertura in micrometri?
No. È necessario conoscere lo standard della rete e il diametro dei fili. Per specifiche tecniche e confronti è preferibile indicare l’apertura nominale e il riferimento pertinente.
La setacciatura elimina completamente i corpi estranei?
No. Può intercettare una parte dei materiali di dimensioni e forma compatibili con la trattenuta, ma non tutti. Serve un’analisi del rischio e, quando necessario, misure complementari.
La setacciatura della miscela finita è sempre consigliabile?
No. Può influenzare le proporzioni delle componenti se vengono trattenute frazioni non omogenee. La scelta deve derivare dal processo qualificato e dalla valutazione dell’uniformità.
Conclusioni: la maglia è solo una parte del metodo
La setacciatura contribuisce al controllo delle polveri, ma il risultato dipende da caratteristiche del materiale, geometria del setaccio e condizioni operative. Definire apertura, carico, tempo e gestione del residuo permette confronti più affidabili fra lotti e fornitori. È importante mantenere la distinzione tra controllo granulometrico, deagglomerazione e gestione dei corpi estranei, perché richiedono criteri diversi. In una produzione di integratori, l’efficacia si misura soprattutto nel comportamento della formula completa durante miscelazione, dosaggio e confezionamento, con documentazione riproducibile.
Fonti
- Fonner DE Jr, Banker GS, Swarbrick J. Micromeritics of Granular Pharmaceutical Solids II: Factors Involved in the Sieving of Pharmaceutical Granules. Journal of Pharmaceutical Sciences. 1966;55(6):576–580. doi:10.1002/jps.2600550609.
- Sarraguça MC, Cruz AV, Amaral HR, Costa PC, Lopes JA. Comparison of different chemometric and analytical methods for the prediction of particle size distribution in pharmaceutical powders. Analytical and Bioanalytical Chemistry. 2011;399:2137–2147. doi:10.1007/s00216-010-4230-6.
Nota editoriale: articolo tecnico-divulgativo preparato con assistenza di intelligenza artificiale e sottoposto a revisione redazionale. Le informazioni riguardano proprietà tecnologiche e processi produttivi, non attribuiscono benefici salutistici a integratori finiti e non sostituiscono il parere di professionisti qualificati o la validazione del processo specifico.