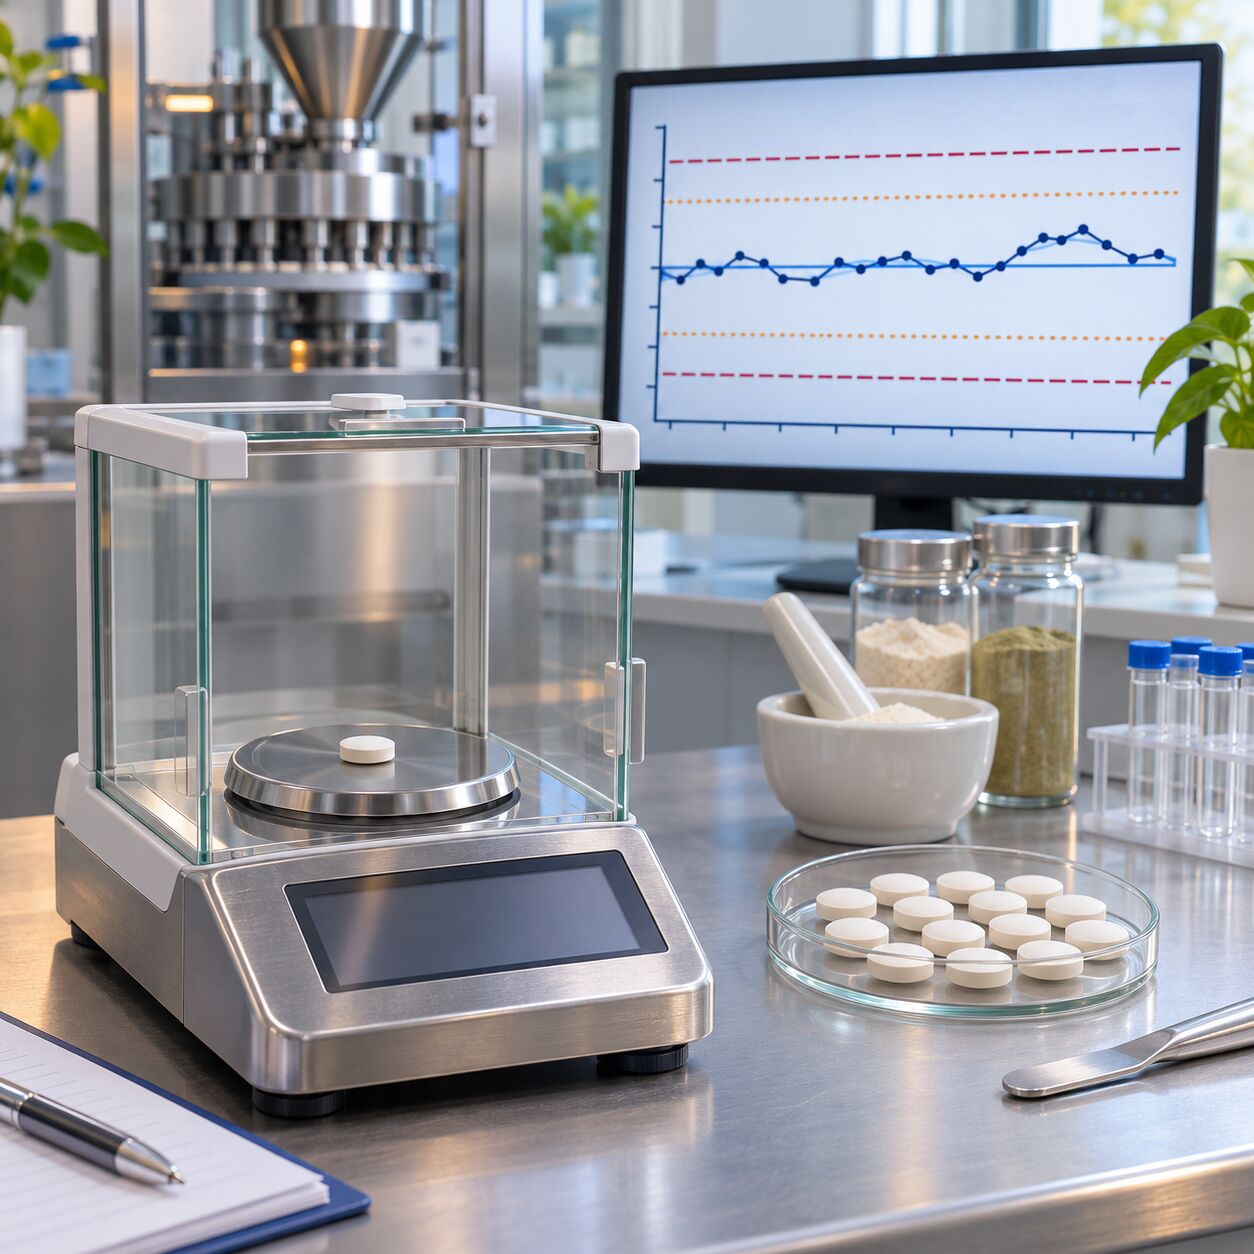
Durante la produzione di compresse o il riempimento delle capsule, una massa media apparentemente corretta non basta a garantire che il processo rimanga stabile per l’intero lotto. Può comparire una deriva lenta del peso: pochi milligrammi in più o in meno, campione dopo campione, senza che una singola misura superi subito una soglia evidente. Le carte di controllo EWMA e CUSUM sono strumenti statistici concepiti proprio per seguire nel tempo gli scostamenti del processo. Non sostituiscono i limiti di specifica, i controlli di conformità e le verifiche del prodotto finito. Aiutano invece a riconoscere per tempo un cambiamento nella media, a investigarne le cause e a documentare decisioni ragionate.
Perché un semplice valore medio di fine lotto non basta?
Immaginiamo che una serie di campioni mostri valori progressivamente crescenti, ma con una media totale ancora vicina al valore nominale. Se si sommano misure iniziali più basse e misure finali più alte, la media del lotto può nascondere il cambiamento. Questo è il motivo per cui la sequenza temporale delle osservazioni contiene informazioni che si perdono quando i dati sono aggregati in un unico numero.
La stessa logica vale per portate di riempimento, quantità dispensate, tempi di dosaggio e altri parametri misurabili. Il dato cronologico è una traccia del processo: va raccolto con strumenti controllati, condizioni note e criteri di campionamento coerenti, evitando di confondere un problema di misura con un problema reale della linea produttiva.
Che cos’è una carta di controllo statistico?
Una carta di controllo rappresenta in ordine temporale valori osservati o statistiche ricavate da campioni, insieme a una linea centrale e a limiti di controllo stabiliti sulla base della variabilità del processo. È fondamentale distinguere questi limiti dai limiti di specifica: i primi servono a valutare stabilità statistica, i secondi rappresentano criteri di accettazione del prodotto. Il manuale NIST sulle carte X-bar, R e S descrive il funzionamento delle carte tradizionali per medie e dispersione.
Una carta può segnalare una causa speciale anche quando tutte le misure rientrano nelle specifiche. Al contrario, un processo stabilmente fuori dal target può richiedere interventi pur non mostrando improvvisi segnali di instabilità. L’uso corretto implica interpretare entrambi i livelli, mai sovrapporli.
Shewhart, EWMA e CUSUM: differenze essenziali
Le carte Shewhart sono pensate per reagire chiaramente a scostamenti abbastanza ampi o a segnali particolari nella distribuzione dei punti. Una EWMA — Exponentially Weighted Moving Average — costruisce una media mobile che pesa di più i dati recenti e progressivamente meno quelli lontani nel tempo. Una CUSUM — Cumulative Sum — accumula gli scostamenti da un riferimento per rendere leggibili cambiamenti piccoli e persistenti.
Il NIST presenta le carte Shewhart X-bar e R, mentre documenti separati spiegano la EWMA e la CUSUM. Non esiste una carta superiore in assoluto: la scelta dipende da rumore, ampiezza della deriva da individuare, frequenza del campionamento e conseguenze dei falsi allarmi.
Come funziona una EWMA, senza formule misteriose?
La EWMA aggiorna un indicatore tramite la relazione Z(t) = λ · X(t) + (1−λ) · Z(t−1), dove X è l’osservazione corrente e λ è un peso compreso tra zero e uno. Con λ più piccolo, l’indicatore conserva una memoria maggiore delle osservazioni precedenti; con λ più grande, reagisce più velocemente al nuovo valore. La spiegazione statistica e le cautele di scelta sono riportate anche dal NIST nel capitolo sulle EWMA e il monitoraggio delle misure.
Supponiamo, come esempio puramente didattico, una massa media di riferimento di 650 mg e λ = 0,20. Se tre medie di campione successive fossero 652, 654 e 653 mg, l’indicatore passerebbe da 650 a 650,4 mg, poi a 651,12 mg e infine a circa 651,50 mg. Questi valori illustrano il calcolo, non rappresentano limiti operativi reali, non definiscono una ricetta e non autorizzano automaticamente la correzione della macchina.
Perché la scelta di λ non è una preferenza estetica?
Un peso basso può rendere visibile una deriva graduale, ma introduce più memoria e quindi una diversa velocità di risposta. Un peso alto reagisce ai nuovi dati, ma può essere meno sensibile a piccoli spostamenti persistenti rispetto a una scelta ottimizzata. Bisogna anche costruire limiti di controllo appropriati alla variabilità stimata: tracciare «±3 mg» per abitudine non equivale a progettare una EWMA con probabilità di falso allarme nota.
La ISO 7870-6:2024 descrive le carte EWMA per il monitoraggio della media di processo e ne evidenzia l’interesse nella rilevazione di variazioni piccole o moderate. Citare questa norma non implica che sia automaticamente obbligatoria per ogni integratore alimentare: è un riferimento metodologico per chi progetta e documenta un sistema SPC.
Che cosa accumula esattamente una CUSUM?
Una carta CUSUM somma nel tempo gli scostamenti delle osservazioni da un valore di riferimento, talvolta in due statistiche separate per derive positive e negative. Un singolo campione leggermente alto può non essere preoccupante. Se molti campioni mostrano lo stesso piccolo scostamento, però, il totale accumulato può diventare un segnale. La logica è spiegata nel capitolo NIST sulle carte CUSUM.
Progettare una CUSUM richiede decisioni statistiche esplicite sul valore di riferimento, sulla variazione che si vuole identificare e sulla sensibilità dell’allarme. Non si può costruire una procedura affidabile usando un accumulatore qualsiasi senza tenere conto della variabilità naturale e del rischio di falsi segnali.
Quando preferire una CUSUM e quando una EWMA?
Entrambe possono essere sensibili a cambiamenti meno evidenti delle singole osservazioni. In pratica, una EWMA è spesso intuitiva quando si vuole seguire il trend smussato di un parametro; una CUSUM evidenzia il cumulo degli scostamenti rispetto a un bersaglio. La comparazione formale dipende dai parametri di progetto e dal cosiddetto average run length, cioè dal numero medio di osservazioni prima che la carta dia un segnale nelle condizioni considerate.
La ISO 7870-4:2021 riguarda procedure CUSUM per dati misurati e, in determinati contesti, per attributi. Anche in questo caso la norma è un riferimento da applicare con competenza, non una garanzia automatica che un grafico creato in Excel sia idoneo al processo produttivo.
Che cosa campionare durante comprimitura o incapsulamento?
La definizione dell’unità osservata viene prima del software. Per esempio, la media di cinque compresse prelevate nello stesso istante risponde a una domanda diversa dal peso di una sola compressa prelevata a intervalli regolari. Conta anche dove avviene il prelievo, quanto tempo intercorre fra campioni, chi effettua la misura e se esistono fermate o regolazioni fra due rilevazioni consecutive.
Il nostro approfondimento sul campionamento delle miscele di polveri e sull’RSD illustra perché la rappresentatività è cruciale. Prima di interpretare una deriva della massa unitaria, è necessario verificare che il piano di campionamento non introduca distorsioni e che la bilancia o lo strumento utilizzato siano adeguati.
Non confondere variabilità della miscela e variabilità del peso
La massa totale di una compressa può cambiare pur restando invariata la composizione percentuale della miscela; viceversa, una miscela non uniforme può generare differenze nella distribuzione di un attivo anche se il peso rimane stabile. Per questo una carta sul peso non sostituisce i controlli sull’uniformità del contenuto o gli altri requisiti di conformità applicabili al prodotto.
Il tema è collegato alla riduzione dei campioni con riffler e quartatura: errori nella preparazione del campione e nella misura possono rendere il dato meno rappresentativo. Una bella carta costruita su osservazioni distorte resta una cattiva base per le decisioni.
Che differenza c’è fra SPC e Cp/Cpk?
Gli indici Cp e Cpk descrivono, sotto ipotesi da verificare, quanto la variabilità del processo e il suo centraggio siano compatibili con limiti di specifica. Le carte SPC rispondono invece alla domanda se il comportamento del processo stia cambiando nel tempo. Calcolare un Cpk su dati raccolti durante una deriva non controllata può produrre un numero apparentemente preciso ma poco interpretabile.
Per approfondire le differenze matematiche si può leggere la guida sulla capacità di processo Cp e Cpk nelle compresse e capsule. La sequenza sensata è definire misure e specifiche, verificare stabilità statistica, valutare l’adeguatezza dei dati e soltanto poi interpretare gli indici di capacità.
Come reagire a un allarme senza peggiorare la produzione?
Un segnale statistico non è un ordine automatico di aumentare o diminuire la regolazione. Occorre verificare la qualità della misura, la storia delle regolazioni, i materiali impiegati, eventuali variazioni del flusso e il periodo esatto interessato. Piccoli aggiustamenti effettuati a ogni oscillazione casuale possono introdurre ulteriore variabilità, un problema noto nello studio dei processi.
Un piano di risposta dovrebbe distinguere un punto fuori controllo, una deriva graduale e una semplice osservazione interna ai limiti. La causa sospetta, l’azione presa e la successiva verifica vanno registrate. Collegare la causa ai dati è più utile di attribuire automaticamente ogni variazione a un singolo eccipiente o operatore.
Quali documenti e registri devono accompagnare i grafici?
Un sistema SPC credibile richiede identificazione di lotto, strumento, metodo di misura, frequenza dei campioni, eventuali fermate, versione della regola statistica utilizzata e motivazioni delle azioni correttive. È necessario conservare anche le osservazioni originali, non soltanto le immagini dei grafici. Il percorso di registrazione si collega ai principi di integrità dei dati e ALCOA+ nella produzione di integratori, senza trasformare indiscriminatamente linee guida nate per altre categorie in nuovi obblighi legali.
La tracciabilità temporale permette di associare segnali statistici a cambi di lotto di materia prima, manutenzione, pulizia, calibrazione o cambio di formato. In mancanza di tali informazioni, anche un’analisi sofisticata rischia di descrivere il fenomeno senza spiegare le cause.
Come usare i segnali per migliorare davvero il processo?
Un punto di partenza è classificare le non conformità ricorrenti e verificare se i segnali emergano sempre prima dello stesso tipo di evento. Per le priorità operative può aiutare il diagramma di Pareto delle non conformità, che ordina problemi differenti per frequenza o impatto. EWMA e CUSUM, invece, seguono l’evoluzione temporale di un parametro: sono strumenti complementari, non intercambiabili.
Una verifica periodica dovrebbe chiedersi se i limiti siano rimasti appropriati dopo modifiche tecniche e se gli allarmi generati abbiano effettivamente portato a individuare cause. L’obiettivo è un processo più comprensibile e controllabile, non moltiplicare grafici senza responsabilità e azioni conseguenti.
Domande frequenti su EWMA e CUSUM
Una carta EWMA può sostituire il controllo del peso di ogni campione?
No. È una trasformazione statistica delle misure e dipende dalla loro qualità e frequenza. Non elimina i controlli prescritti dal piano qualità né le specifiche del prodotto.
Un allarme significa automaticamente lotto non conforme?
No. Un allarme indica un possibile mutamento del processo, da investigare. La valutazione della conformità richiede criteri separati, dati pertinenti e responsabilità definite.
Qual è il valore migliore di lambda?
Non esiste un numero valido per tutti. La scelta dipende dalle variazioni minime che si desidera rilevare, dalla variabilità del processo e dal compromesso fra tempestività e falsi allarmi.
Conclusione: ascoltare la storia dei dati
Per compresse e capsule, un grafico EWMA o CUSUM ben progettato può rendere leggibile una deriva graduale che una media complessiva nasconde. Il beneficio non nasce dalla formula isolata, ma dalla combinazione di misurazioni affidabili, campionamento rappresentativo, limiti fondati e reazione documentata. È in questo quadro che il controllo statistico diventa uno strumento utile per qualità e produzione conto terzi, senza sostituire i requisiti di sicurezza e conformità del prodotto.