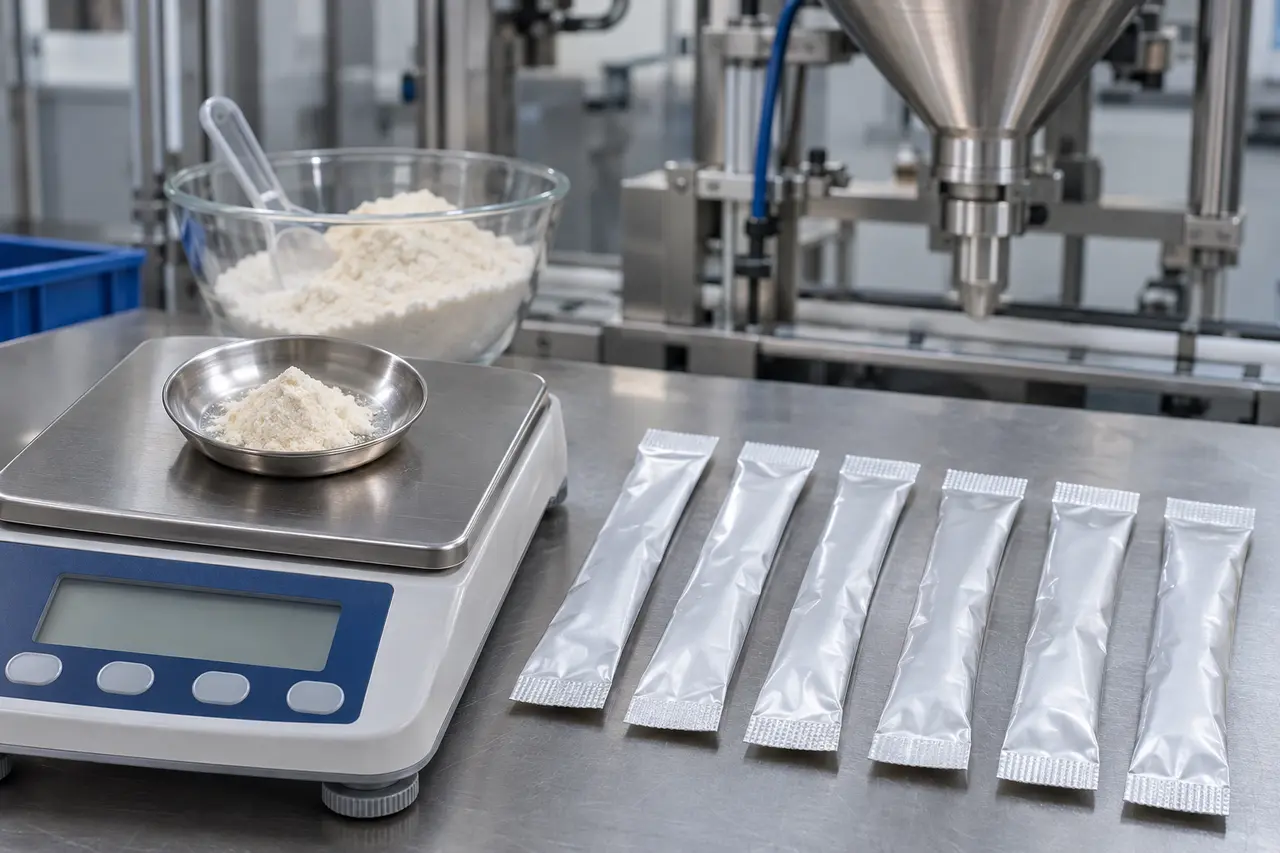
Una bustina da 3 grammi sembra semplice: si dosa una miscela, si forma lo stick e si chiude il film. Eppure la precisione del riempimento è il risultato dell’interazione fra proprietà della polvere, sistema di dosaggio, condizioni ambientali e regolazioni della macchina. Due miscele con lo stesso peso teorico possono comportarsi in modo molto diverso sullo stesso impianto.
Per chi sviluppa un integratore in stick, la domanda utile non è soltanto «quanti grammi contiene la monodose?», ma anche «quanto rimane stabile il peso effettivamente dosato durante il lotto?». Questa guida approfondisce il dosaggio degli stick in polvere, con esempi di calcolo, variabili critiche e controlli da prevedere prima di un lancio commerciale. Non descrive le prestazioni garantite di una specifica confezionatrice: i parametri vanno verificati con la formula e il film effettivi.
La risposta breve: peso nominale, peso netto e variabilità
Per uno stick dichiarato da 3 g, il valore nominale riguarda la quantità di prodotto prevista, non il peso dello stick completo di involucro. Il controllo del processo deve quindi distinguere:
- Peso netto: massa effettiva della polvere contenuta.
- Peso lordo: massa della bustina riempita, comprensiva di film e saldature.
- Tara: massa dell’involucro vuoto, che può variare in funzione delle dimensioni del film e dei tagli.
- Peso medio e dispersione: descrivono rispettivamente la tendenza centrale e la variabilità delle dosi misurate.
- Unità fuori specifica: stick che non rispettano i criteri di accettazione definiti per quel prodotto e quel processo.
Controllare unicamente la media non è sufficiente: una serie con molti sottopesi e sovrappesi può avere una media apparentemente perfetta. Occorre considerare distribuzione, valori estremi, andamento nel tempo e integrità della confezione.
Perché un dosatore volumetrico non dosa sempre lo stesso peso?
Molti sistemi per polveri misurano in prima battuta un volume, per esempio attraverso una vite dosatrice, una camera o un altro meccanismo volumetrico. Il peso realmente erogato dipende dalla massa che la polvere occupa in quel volume. Una relazione semplificata è:
Massa dosata ≈ volume dosato × densità apparente della polvere.
Se una miscela ha densità apparente di 0,60 g/mL, un volume teorico di 5 mL corrisponde a circa 3,00 g. Se durante il processo la stessa miscela si presenta con densità apparente di 0,57 g/mL, lo stesso volume corrisponde a circa 2,85 g. È un esempio matematico, non la previsione del rendimento di una macchina reale: dimostra perché una regolazione iniziale non garantisce automaticamente la stabilità di tutte le dosi.
La densità apparente può cambiare per assestamento nel serbatoio, vibrazioni, livello della polvere, condizioni ambientali e storia di movimentazione della miscela. Anche la velocità di alimentazione e le modalità di ritorno della polvere al dosatore possono influire sulla ripetibilità. Ricerche sperimentali sui sistemi a vite di dosaggio descrivono il ruolo di densità e portata nel comportamento del processo: per un approfondimento tecnico vedi lo studio originale su densità, flusso e dosatori a vite.
Granulometria e scorrevolezza: due miscele da 3 g non sono uguali
La granulometria descrive la distribuzione delle dimensioni delle particelle, non semplicemente se una polvere appare “fine” o “grossa”. Particelle molto fini possono essere più coesive, aderire alle superfici o generare polvere aerodispersa; granulati più grossolani possono fluire meglio ma presentare altri problemi di separazione dei componenti. Forma delle particelle, contenuto di umidità, densità e interazioni fra ingredienti contano quanto la taglia media.
È utile distinguere tre fenomeni:
- Scorrimento nel serbatoio: la miscela deve raggiungere il sistema di dosaggio senza ponti o zone stagnanti.
- Riempimento del volume: la polvere deve occupare in modo sufficientemente ripetibile il volume previsto.
- Espulsione e caduta nello stick: il prodotto deve lasciare il dosatore e raggiungere la confezione senza perdite irregolari o residui in prossimità delle saldature.
Una sola misura di scorrevolezza non descrive sempre il comportamento su macchina. Per questo i dati di laboratorio devono essere collegati a una prova pratica di dosaggio. La relazione tra granulometria, formulazione e riempimento merita una verifica già nella fase di sviluppo.
Umidità, igroscopicità ed elettrostatica: cosa osservare
Una polvere può modificare il proprio comportamento se assorbe umidità, forma piccoli agglomerati o aderisce alle superfici. Un ingrediente igroscopico può restare scorrevole durante un breve test e diventare problematico dopo un’esposizione prolungata. Le condizioni di lavoro devono quindi essere valutate assieme al tempo in cui la miscela rimane nel sistema di dosaggio.
Il dato di umidità complessiva non è equivalente all’attività dell’acqua (aw), che descrive un altro aspetto dello stato dell’acqua nel materiale. Entrambi possono essere utili secondo la natura della miscela, ma nessuno dei due, preso da solo, dimostra l’idoneità al riempimento o la stabilità commerciale del prodotto. Per i concetti di base è disponibile la guida Noebis su attività dell’acqua e umidità delle polveri.
La carica elettrostatica può favorire adesione ai componenti, accumuli e dispersione di polvere. La valutazione del rischio cambia in base a ingredienti, attrezzatura e condizioni ambientali. Non è corretto applicare una correzione universale a tutte le formulazioni senza prove.
La regolazione della macchina è una prova di processo, non una promessa di precisione
La scheda di una confezionatrice può riportare un intervallo di dosaggio o una precisione nominale ottenuta in determinate condizioni. Questi dati sono utili per confrontare le attrezzature, ma la ripetibilità effettiva va verificata con la miscela definitiva, la velocità di lavoro, il film selezionato e il formato dello stick. Un dosatore a vite, per esempio, richiede una regolazione coerente con le proprietà del prodotto e una verifica dopo eventuali cambi di velocità o alimentazione.
Per una prova tecnica sensata conviene registrare:
- Identità e lotto della miscela, con quantità disponibile e tempo di permanenza nel serbatoio.
- Tipo di dosatore, configurazione impiegata e parametri impostati.
- Materiale del film, larghezza, lunghezza della monodose e condizioni di saldatura pertinenti.
- Velocità di produzione e cambiamenti eseguiti durante la prova.
- Serie di pesate ordinate nel tempo, non soltanto una media finale.
- Scarti, interventi dell’operatore e motivi di fermata o riavvio.
In questo modo una regolazione riuscita può essere ripetuta e una deviazione può essere analizzata. Se il riempimento non è regolare, aumentare il peso impostato senza capire la causa può produrre sovrariempimenti sistematici e costi non necessari.
Come costruire un piano di controllo del peso degli stick
Non esiste un numero di campioni valido in assoluto per ogni impianto e ogni formula. Il piano va scelto in base a rischio, dimensione del lotto, tecnologia, evidenze di prova e requisiti applicabili. Un’impostazione operativa può includere campionamenti nei seguenti momenti:
- Avvio: verificare le prime unità dopo stabilizzazione del dosatore e della saldatura.
- Regime: prelevare serie successive a intervalli definiti e tracciabili.
- Cambio condizioni: ripetere i controlli dopo variazioni di velocità, sostituzione bobina, rabbocco della tramoggia o interventi di regolazione, quando pertinenti.
- Riavvio: verificare il comportamento dopo una fermata significativa.
- Fine lotto: controllare le ultime unità e confrontare rese e riconciliazione.
Se l’impianto ha più vie di dosaggio, ogni via rilevante deve essere considerata nel piano: una media calcolata su tutte le vie potrebbe nascondere una deviazione limitata a un solo canale. Devono inoltre essere definiti in anticipo criteri di accettazione e gestione delle non conformità, invece di stabilirli a posteriori guardando il risultato.
Media, deviazione standard e CV: leggere i dati senza ingannarsi
Per una sequenza di pesate il peso medio è la somma delle masse misurate divisa per il numero di unità. La deviazione standard descrive quanto le pesate si discostano, in generale, dal valore medio. Il coefficiente di variazione (CV) esprime in percentuale la deviazione standard rispetto alla media: CV = deviazione standard / media × 100.
Un CV basso descrive una buona ripetibilità della serie esaminata, ma non dimostra da solo che il peso nominale sia centrato correttamente. Una macchina potrebbe produrre tutte le bustine a 2,90 g con dispersione minima: sarebbe un processo ripetibile ma non centrato su un obiettivo di 3,00 g. Viceversa, una media esattamente di 3,00 g può essere accompagnata da una dispersione eccessiva.
Un’analisi utile tiene insieme media, dispersione, minimi e massimi, andamento temporale e criteri di accettazione. Si deve inoltre verificare che la bilancia sia adeguata al campione e che la procedura di pesata non introduca errori dovuti a tara o residui. La raccomandazione internazionale OIML R 87 tratta la verifica delle quantità nei preimballaggi; è un riferimento metrologico, non un piano di controllo industriale automaticamente applicabile a qualsiasi lotto.
Peso della miscela e uniformità degli ingredienti: due controlli diversi
Il fatto che uno stick pesi 3 g non dimostra che ciascun ingrediente della formula sia presente nella proporzione attesa. Una miscela contenente componenti con densità, granulometria o comportamento elettrostatico molto diversi potrebbe mostrare fenomeni di segregazione. Il controllo della massa e la valutazione dell’omogeneità della formula rispondono quindi a domande differenti.
Per sviluppare un prodotto è necessario esaminare adeguatezza della miscelazione, rappresentatività dei campioni e rischi di separazione lungo il trasferimento verso il dosatore. La strategia analitica dipende dalla formula e dalla rilevanza degli ingredienti. Non bisogna trattare il controllo del solo peso come sostituto della verifica compositiva quando questa è necessaria.
La saldatura può falsare il controllo e compromettere il prodotto
Un problema di riempimento non termina necessariamente nel dosatore. Se la polvere entra nella zona di saldatura, può ostacolare la corretta chiusura, sporcare le superfici o creare una perdita. D’altra parte, un film integro non prova da solo che lo stick contenga la quantità prevista. Peso e integrità della confezione vanno controllati come caratteristiche distinte.
La prova deve considerare anche il controllo della saldatura e della tenuta delle bustine, la compatibilità del film con il prodotto e le condizioni di conservazione. Se lo stick è progettato per un’assunzione orosolubile, vanno inoltre valutate esperienza sensoriale, granulometria, gusto e comportamento in bocca: aspetti affrontati nella guida agli stick orosolubili per integratori.
Esempio didattico: da 30 stick da 3 g al fabbisogno industriale
Si ipotizzi una confezione commerciale con 30 stick da 3 g. La quantità nominale teorica di miscela nelle monodosi di una confezione è 90 g. Per un ordine di 5.000 confezioni, il numero teorico di stick vendibili è 150.000 e il contenuto netto totale è 450 kg.
Questi 450 kg non coincidono necessariamente con la quantità da preparare: vanno considerati campionamenti, avviamento, fermate, pulizia, scarti e resa utile. Se, soltanto per illustrare il calcolo, la resa utile attesa fosse il 98%, il fabbisogno teorico di miscela sarebbe 450 / 0,98 = circa 459,2 kg. La resa effettiva va stimata da dati pertinenti; non è una garanzia di prestazione e non giustifica sovradosaggi di ingredienti senza una valutazione specifica.
La produzione deve tenere distinti numero di stick vendibili, numero di astucci, peso netto dichiarato, massa di miscela impiegata e quantità di film consumato. Una buona riconciliazione evidenzia scostamenti e aiuta a formulare preventivi realistici.
Informazioni al consumatore e quantità preconfezionate
Gli integratori sono alimenti e la dichiarazione della quantità deve essere valutata nel quadro pertinente. Il Regolamento (UE) 1169/2011 disciplina le informazioni obbligatorie sugli alimenti, inclusa la quantità netta nei casi previsti. Per i preimballaggi esiste inoltre la normativa metrologica europea, fra cui la Direttiva 76/211/CEE, da leggere in relazione al campo di applicazione effettivo.
Attenzione: l’uso del simbolo ℮ non deriva automaticamente dalla capacità di una macchina di dosare con una certa precisione. La disciplina armonizzata del marchio riguarda preimballaggi nel proprio campo di applicazione, che comprende determinate quantità nominali a partire da 5 g o 5 mL. In un progetto con stick singoli da 3 g e astuccio multiplo, la valutazione del modo corretto di presentare e controllare la quantità non si può ridurre a una regola generica su ogni bustina; va definita con le specifiche del prodotto e del mercato. Per la guida pratica vedi la pagina ufficiale UE sul marchio ℮.
Checklist da portare a una prova di dosaggio stick
- Formula definitiva o versione di prova identificata: ingredienti, proporzioni, lotto e stato della miscela.
- Target di prodotto: grammi netti per stick, numero di stick per confezione e volume commerciale previsto.
- Caratterizzazione della polvere: granulometria, densità apparente, scorrevolezza e sensibilità all’umidità, secondo necessità.
- Formato del film: larghezza, lunghezza, struttura e verifica dell’idoneità all’uso previsto.
- Regolazioni del dosatore: parametri iniziali, velocità e condizioni di alimentazione registrati.
- Piano pesate: avvio, regime, interventi e fine lotto, con bilancia e tara definite.
- Controllo dei dati: media, dispersione, valori estremi e andamento temporale.
- Controllo delle saldature: pulizia della zona, integrità e protezione richiesta.
- Omogeneità della miscela: valutazione separata dalla precisione ponderale.
- Riconciliazione: unità prodotte, scartate, campionate e materiali consumati.
Domande frequenti sul dosaggio degli stick
Una macchina indicata come precisa al ±1% rispetta sempre quel valore con ogni polvere?
No. Le prestazioni dichiarate devono essere interpretate nelle condizioni specificate e verificate con prodotto, formato e condizioni di processo reali. Una formula poco scorrevole può richiedere un’altra regolazione o una valutazione di fattibilità.
Se il peso medio è corretto, il lotto è automaticamente accettabile?
No. Occorre considerare dispersione e valori estremi, criteri di accettazione, integrità della confezione e gli ulteriori controlli pertinenti alla formula.
Si può controllare il peso senza aprire le bustine?
Il peso lordo può essere rilevato sulle unità chiuse, ma la determinazione attendibile del contenuto netto richiede una gestione appropriata della tara, la cui variabilità va studiata. La scelta del metodo dipende dall’attrezzatura e dal piano di controllo.
Il peso conferma anche la dose di vitamine o altri ingredienti?
No. La massa totale misura quanta miscela è presente; la distribuzione degli ingredienti va valutata con una strategia distinta, adeguata al prodotto.
Come richiedere una valutazione tecnica per stick in polvere
Per valutare la fattibilità industriale di un nuovo integratore in stick è utile inviare una descrizione della formula o degli ingredienti, la quantità netta desiderata per monodose, il numero di stick per confezione, la tiratura prevista, le preferenze di film e il mercato di vendita. La disponibilità di un campione rappresentativo della miscela permette di impostare le prove, quando previste.
Scopri il percorso di produzione conto terzi di integratori e usa la richiesta di preventivo Noebis Pharma per descrivere il progetto. Una stima credibile nasce dalla combinazione fra quantità, formula, formato e fattibilità del confezionamento, non da una promessa standard di precisione.
Nota tecnica: gli esempi numerici sono didattici. La guida non sostituisce prove sul processo, specifiche di prodotto o verifiche normative riferite al mercato di destinazione.