Una pressa può produrre moltissime compresse in un’ora, ma il lotto non è pronto per la vendita finché le unità non sono state confezionate, controllate e rese disponibili secondo le procedure previste. Se una fase a valle procede più lentamente della fabbricazione, la velocità della macchina più rapida non determina la quantità di flaconi realmente consegnabile. Nel linguaggio della produzione snella si utilizzano concetti come takt time, tempo ciclo e bilanciamento della linea per comprendere il rapporto fra domanda, capacità e distribuzione delle attività.
Il tema è particolarmente concreto nella produzione conto terzi degli integratori, perché uno stabilimento può alternare confezioni da 30, 60 o 120 capsule, diversi formati di tappo e molte etichette. Il numero di unità richieste e il tipo di operazioni cambiano da una commessa all’altra. Un progetto di bilanciamento può aiutare a individuare colli di bottiglia, attese inutili e carichi di lavoro sbilanciati, ma non autorizza a abbreviare arbitrariamente pulizia, line clearance, controlli del lotto o procedure di sicurezza. Questa guida presenta le definizioni essenziali, un esempio numerico ipotetico e gli strumenti per costruire una valutazione realistica della linea.
Takt time: il ritmo richiesto dalla domanda, non la velocità di targa
Il takt time rappresenta il ritmo al quale un sistema dovrebbe rendere disponibili le unità per soddisfare una domanda definita durante il tempo produttivo disponibile. La sua forma operativa è takt = tempo netto disponibile / quantità richiesta nello stesso periodo. L’Lean Enterprise Institute utilizza questo concetto nel value stream mapping per collegare il flusso alla domanda effettiva. Occorre definire correttamente periodo, unità e disponibilità, evitando di confondere ore di apertura dello stabilimento con minuti effettivamente disponibili per quella lavorazione.
Il takt non dice automaticamente quanto tempo impieghi una macchina a compiere un’operazione. Se sono disponibili 420 minuti netti e la domanda del periodo è di 2.400 flaconi, il ritmo richiesto è 420 × 60 / 2.400, cioè 10,5 secondi per flacone. Questo valore descrive il passo necessario a soddisfare quella domanda con la capacità temporale ipotizzata. Non garantisce che la linea possa realmente raggiungerlo e non diventa un obiettivo di velocità se le verifiche, il formato o le caratteristiche del prodotto richiedono un ritmo differente.
Per prodotti con domanda irregolare, ordini concentrati e cambi formato frequenti, il takt può variare secondo l’orizzonte di pianificazione. Usare automaticamente il fabbisogno di un singolo giorno come riferimento permanente può essere fuorviante. È utile definire quali ordini sono confermati, quali appartengono a previsioni e quale parte del tempo è realmente dedicata alla famiglia di prodotti analizzata.
Tempo ciclo, tempo macchina e lead time: tre concetti differenti
Il tempo ciclo è il tempo osservato per completare una determinata operazione o unità. L’Lean Enterprise Institute distingue, fra l’altro, il tempo ciclo di una macchina da quello dell’operatore e dal lead time complessivo. Il lead time comprende il tempo di attraversamento del flusso, incluse eventuali attese fra fasi o prima dell’avvio. Una singola confezione può essere chiusa in pochi secondi ma trascorrere ore o giorni in attesa di completamento di altre attività del lotto, del confezionamento secondario o delle verifiche di rilascio.
Nel conto terzi può accadere che la capacità teorica di un’incapsulatrice sia elevata mentre l’operazione di applicazione delle etichette o di confezionamento dei multipack risulti più lenta. Non è quindi corretto calcolare la data di spedizione dividendo semplicemente il numero delle capsule per la velocità nominale dell’incapsulatrice. Occorre verificare il flusso dall’insieme dei materiali alla confezione finita, comprese attese dei componenti, capacità delle stazioni e controlli che determinano la disponibilità finale.
La distinzione permette di formulare domande più utili. Se il tempo ciclo di una stazione è superiore al takt, quella stazione potrebbe non sostenere il ritmo richiesto nel modello adottato. Se invece tutte le stazioni hanno cicli brevi ma il lead time rimane lungo, potrebbe esserci un problema di pianificazione, attese, quantità in lavorazione o disponibilità dei materiali, non necessariamente di velocità meccanica.
Il collo di bottiglia: quale passaggio limita il flusso
In una sequenza di operazioni, il collo di bottiglia è il passaggio che limita il flusso realizzabile nelle condizioni considerate. Può essere una macchina, una fase manuale, un controllo necessario oppure la disponibilità di un componente critico. La sua identificazione deve basarsi sul processo concreto. Un ritardo nell’etichettatura non implica che l’etichettatrice sia sempre il collo di bottiglia di ogni prodotto: una formula e un formato diversi possono spostare il vincolo in un’altra fase.
Se tre stazioni hanno tempi di ciclo ipotetici di 6, 9 e 12 secondi per unità, il flusso seriale non può stabilmente completare un flacone ogni 6 secondi soltanto perché la prima stazione lavora a quel ritmo. In assenza di parallelismi e assumendo condizioni ideali, la stazione da 12 secondi limita l’uscita complessiva a un’unità ogni 12 secondi. Le fasi più rapide possono accumulare lavoro in corso davanti alla stazione lenta, se il flusso non è regolato.
La soluzione non è necessariamente acquistare una macchina più veloce. In alcuni casi è possibile ridurre spostamenti o attese, suddividere attività compatibili, utilizzare un’attrezzatura idonea, migliorare la disponibilità dei componenti o riprogettare il metodo di lavoro. Ogni cambiamento deve però mantenere la sicurezza delle macchine e la qualità del prodotto. La priorità è verificare le cause del vincolo prima di attribuire alla tecnologia una capacità di miglioramento che non è stata dimostrata.
Esempio di bilanciamento su quattro stazioni
Immaginiamo una linea di confezionamento didattica con quattro stazioni consecutive. La prima prepara le unità, la seconda colloca il prodotto nel flacone secondo la configurazione, la terza esegue operazioni di chiusura e alimentazione della fase successiva, la quarta svolge un’attività di confezionamento secondario. I tempi ciclo osservati, ipotetici e riferiti a un’unità, sono rispettivamente 5, 8, 12 e 7 secondi. Il totale del contenuto di lavoro è 32 secondi distribuiti lungo il flusso, ma la stazione da 12 secondi limita la cadenza in assenza di lavorazioni parallele.
| Stazione ipotetica | Tempo ciclo iniziale | Rapporto con takt 10,5 s |
|---|---|---|
| 1 — Preparazione | 5 s | Sotto takt |
| 2 — Riempimento/confezionamento | 8 s | Sotto takt |
| 3 — Chiusura/trasferimento | 12 s | Oltre takt |
| 4 — Confezionamento secondario | 7 s | Sotto takt |
| Somma del lavoro | 32 s | Non coincide con la cadenza dell’uscita |
Nel tempo netto ipotetico di 420 minuti, pari a 25.200 secondi, una stazione con ciclo di 12 secondi potrebbe teoricamente gestire 2.100 unità se non fossero presenti ulteriori fermate, cambi, inefficienze o vincoli. La domanda di 2.400 flaconi non verrebbe quindi soddisfatta nel modello iniziale. Il calcolo mostra una differenza di capacità, non stabilisce che la linea reale di Noebis operi a quei tempi né che si debbano saltare verifiche per recuperare la differenza.
Supponiamo che un intervento organizzativo tecnicamente verificato permetta di distribuire alcune operazioni, ottenendo tempi di 8, 8, 9 e 7 secondi, senza eliminare alcun controllo pertinente. Il nuovo vincolo teorico sarebbe di 9 secondi e potrebbe sostenere il takt di 10,5 secondi. È però indispensabile verificare che le attività possano davvero essere trasferite, che le sequenze tecniche siano compatibili e che la qualità rimanga sotto controllo. Una semplice redistribuzione numerica su un foglio non dimostra la realizzabilità del processo.
Il grafico Yamazumi e il carico degli operatori
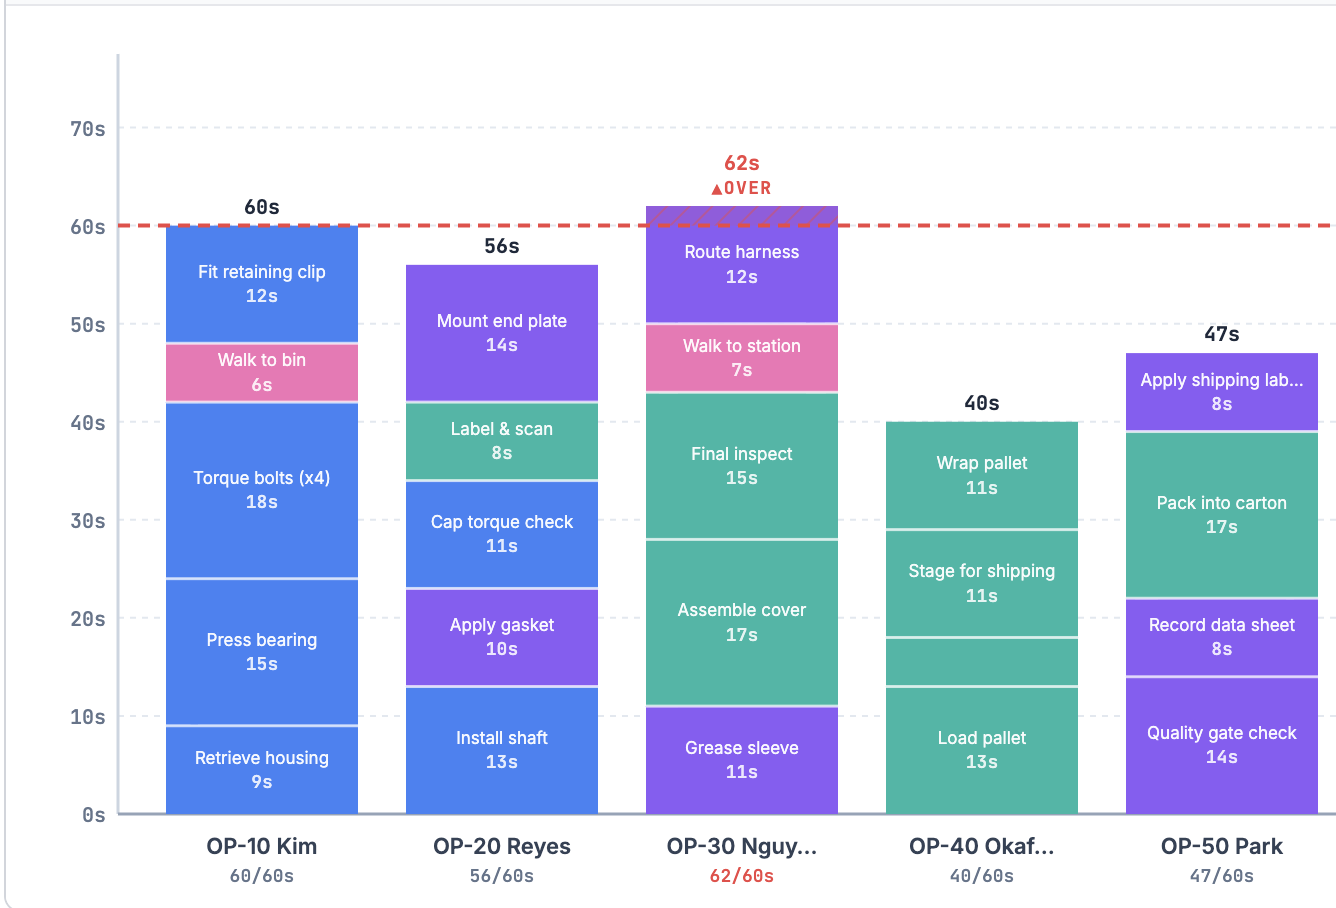
Il Yamazumi, o operator balance chart, rappresenta il contenuto di lavoro mediante barre suddivise in segmenti per le singole attività, confrontate con il takt. Il Lean Enterprise Institute lo descrive come uno strumento per visualizzare e redistribuire il lavoro in processi multistazione e multioperatore. Ogni barra indica il tempo richiesto dalle attività svolte in una postazione, permettendo di osservare dove il carico si avvicina o supera il ritmo desiderato e dove esiste capacità non utilizzata.
Per realizzarlo occorre misurare i tempi in condizioni rappresentative e scomporre le attività in elementi sufficientemente chiari. Il grafico può evidenziare spostamenti, ricerche di componenti, attese o ripetizioni che meritano analisi. Non significa che ogni secondo apparentemente libero debba essere riempito: piccole disponibilità possono essere necessarie per gestire variabilità e lavorare in sicurezza. Le attività di verifica e i compiti che richiedono qualifiche specifiche non possono essere trasferiti indiscriminatamente a una stazione soltanto per rendere uguali le barre.
Il valore principale del Yamazumi è rendere visibile una distribuzione del lavoro che, senza osservazione, può essere spiegata soltanto con impressioni soggettive. Un operatore può apparire sempre occupato perché compie molti spostamenti, mentre un altro attende il passaggio del pezzo: il grafico consente di distinguere le attività effettive, le attese e quelle che devono restare presso una specifica postazione per ragioni di sicurezza o qualità.
Misurare i tempi senza attribuire la colpa agli operatori
Uno studio del lavoro dovrebbe registrare che cosa accade nella stazione, non trasformarsi automaticamente in una valutazione individuale del personale. Il tempo osservato può dipendere da layout, posizione dei materiali, funzionalità della macchina, ergonomia e frequenza dei cambi formato. Se i contenitori e le etichette non sono pronti, un operatore può essere costretto ad attendere anche quando esegue correttamente il proprio compito. Una misura fatta una sola volta in condizioni eccezionali non dovrebbe essere trattata come prestazione permanente.
È utile osservare più cicli comparabili e annotare anomalie, formato, numero di operatori e caratteristiche del prodotto. Il risultato dovrebbe essere discusso con chi conosce direttamente la linea, perché un’operazione apparentemente eliminabile potrebbe contenere una verifica necessaria. Le registrazioni devono chiarire quali tempi siano puramente meccanici, quali richiedano presenza dell’operatore e quali includano attese o spostamenti. La precisione del cronometro non sostituisce la qualità della descrizione dell’attività.
Il tempo ciclo cambia quando cambia il formato
Una referenza in 30 capsule e una in 700 compresse non consumano la medesima quantità di tempo e materiali per confezione, anche quando utilizzano componenti simili. Il formato può influire sul riempimento, sul conteggio, sulla chiusura, sulla preparazione dell’etichetta e sul volume di confezionamento. Per questo è opportuno creare famiglie di lavorazione con tempi di riferimento appropriati anziché applicare a tutto il catalogo una cadenza unica.
Nel conto terzi l’effetto è ancora più evidente quando il brand richiede confezioni particolari o multipack. L’assemblaggio di un insieme di flaconi può introdurre un’ulteriore attività, mentre la presenza di varianti grafiche aumenta i controlli di identificazione. La pianificazione deve distinguere la cadenza riferita alla singola unità da quella del pacco multiplo, evitando di confrontare «pezzi per ora» senza definire che cosa sia un pezzo.
Se un periodo include più referenze, la capacità va stimata considerando tempi ciclo e setup pertinenti a ciascuna. Fare una semplice media aritmetica delle velocità nominali può produrre un numero che non descrive nessuna delle lavorazioni reali. Il programma di produzione dovrebbe conservare informazioni sufficienti per capire il contributo di ciascun prodotto al tempo totale richiesto.
SMED e riduzione delle fermate nel bilanciamento
I cambi formato e prodotto possono occupare una parte significativa del tempo programmato, specialmente su commesse di piccole dimensioni. Il metodo SMED aiuta a separare le preparazioni che possono avvenire in anticipo dalle attività che richiedono la macchina ferma. Un miglioramento di setup può liberare capacità senza aumentare la velocità della fase critica durante la marcia. È perciò utile distinguere il bilanciamento dei tempi ciclo dalla riduzione dei tempi fra un lotto e l’altro.
Lo spostamento di attività all’esterno della fermata non deve creare commistioni fra materiali di lotti diversi. Le verifiche di pulizia, line clearance e correttezza del primo prodotto sono parte del sistema di qualità e devono essere mantenute. Un cambio più rapido ma seguito da maggiori non conformità può semplicemente spostare le perdite in un’altra fase: il confronto deve considerare tempi, scarti e comportamento reale della linea dopo l’intervento.
OEE e takt time: come leggere gli indicatori insieme
L’OEE sintetizza disponibilità, prestazioni e qualità di un’attrezzatura durante il tempo pianificato; il takt time rappresenta il ritmo richiesto dalla domanda. Un impianto può avere un OEE alto e non soddisfare il takt se la sua capacità effettiva è insufficiente. Può anche avere una velocità nominale elevata, ma un OEE basso per fermate e scarti, con quantità buone disponibili inferiori alle attese. I due indicatori vanno interpretati insieme ai dati del processo e ai limiti del prodotto.
Un esempio utile consiste nel confrontare il numero di unità conformi effettivamente disponibili nel periodo con il numero richiesto, conservando separatamente le cause delle perdite. Se la linea non soddisfa la domanda, può essere necessario chiedersi se il vincolo sia un tempo ciclo eccessivo, un numero elevato di fermate, un problema di qualità o la mancanza di componenti. Modificare un solo parametro senza conoscere la causa dominante potrebbe non migliorare l’uscita complessiva.
Attese, scorte intermedie e lavoro in corso
Quando una fase produce più rapidamente di quella successiva, possono accumularsi unità semilavorate. Questo work in process non rappresenta automaticamente una perdita di prodotto, ma occupa spazio, richiede identificazione e può rendere meno visibile il punto reale in cui il flusso rallenta. In un’azienda alimentare bisogna inoltre preservare l’associazione fra semilavorati, formula e lotto, oltre alle condizioni di custodia pertinenti.
Una piccola scorta intermedia può aiutare ad assorbire variazioni ragionevoli fra operazioni, ma non dovrebbe essere introdotta senza valutare spazio disponibile, manipolazioni, igiene e tracciabilità. Se la scorta cresce continuamente, il processo a monte potrebbe produrre più velocemente del necessario rispetto al vincolo a valle. In questi casi è utile esaminare una regola di alimentazione che tenga conto della capacità effettiva del passaggio successivo, evitando di aumentare soltanto la quantità di materiale in attesa.
Controlli qualità e vincoli di competenza
Il bilanciamento non deve presupporre che ogni operatore possa eseguire qualsiasi compito. Alcune verifiche richiedono formazione, autorizzazione o separazione di responsabilità previste dal sistema aziendale. Inoltre una procedura di controllo può avere tempi minimi giustificati dalla metodologia adottata o dalle caratteristiche del prodotto. Spostare semplicemente la firma da una stazione all’altra non dimostra che il controllo sia stato mantenuto in modo equivalente.
Se un’operazione di verifica condiziona la cadenza di uscita, l’analisi deve partire dalla sua finalità, dalla modalità di esecuzione e dalla documentazione necessaria. Può essere possibile migliorare disponibilità degli strumenti, chiarezza delle istruzioni o gestione dei campioni senza modificare il criterio di accettazione. In ogni caso la capacità deve essere valutata con l’esito delle verifiche pertinente al lotto, non soltanto con il conteggio delle confezioni fisicamente completate.
Pianificare il conto terzi su capacità dimostrata
Il brand committente può richiedere una data di consegna in base al lancio commerciale, ma il programma di produzione deve derivare da tempi realistici e da disponibilità dei materiali. Per una nuova referenza il tempo ciclo può essere soltanto stimato fino alla prova pilota; per un prodotto consolidato possono essere disponibili dati storici più affidabili. Distinguere queste condizioni consente di comunicare un intervallo di pianificazione credibile invece di trasformare un dato nominale in una promessa.
Il cronoprogramma complessivo deve considerare sia la fabbricazione sia le fasi successive: etichette, flaconi, confezionamento, registrazioni e rilascio. È utile il confronto con la nostra guida al Gantt di produzione conto terzi, che rappresenta le dipendenze fra le attività. Il bilanciamento della linea approfondisce invece il ritmo e i carichi del processo operativo, una volta che i prerequisiti sono soddisfatti.
Un piano di miglioramento in nove passaggi
- Definire la famiglia di prodotto: distinguere formati, confezioni e modalità operative confrontabili.
- Misurare la domanda: utilizzare quantità e periodo coerenti per determinare il takt.
- Calcolare il tempo disponibile: distinguere calendario, fermate pianificate e tempo netto pertinente.
- Osservare i tempi ciclo: misurare più passaggi in condizioni rappresentative, annotando anomalie.
- Identificare il vincolo: confrontare le stazioni senza basarsi sulla velocità di targa.
- Costruire il Yamazumi: rendere visibile il contenuto di lavoro e le attività non trasferibili.
- Valutare le alternative: migliorare organizzazione, disponibilità e sequenza rispettando sicurezza e qualità.
- Provare il cambiamento: verificare la prestazione ottenuta e il mantenimento dei controlli.
- Aggiornare la pianificazione: registrare la nuova capacità soltanto dopo una conferma adeguata.
La sequenza è un metodo di lavoro e non prescrive un’identica organizzazione per tutte le fabbriche alimentari. Un piccolo stabilimento può iniziare con pochi fogli di misura e una tabella, mentre un processo più articolato può richiedere strumenti digitali e analisi statistiche. In entrambi i casi è essenziale conservare un legame verificabile fra ciò che è stato osservato e la capacità dichiarata.
Domande frequenti
Il takt time è la velocità massima della macchina?
No. Il takt deriva dal tempo disponibile e dalla domanda, mentre la velocità della macchina è una caratteristica del processo. Il confronto serve a valutare se la capacità possa sostenere il ritmo richiesto.
La stazione più lenta è sempre il collo di bottiglia?
In una sequenza semplificata di stazioni seriali, la fase con minore capacità può limitare l’uscita. In un processo reale influiscono anche disponibilità, fermate, qualità, parallelismi e flusso dei materiali. Occorre identificare il vincolo nelle condizioni effettive.
È obbligatorio usare Yamazumi negli stabilimenti di integratori?
Il Yamazumi è uno strumento volontario di analisi industriale, non un requisito generale nominativamente imposto a tutti i produttori di integratori dalla normativa alimentare. Restano i requisiti di sicurezza, igiene, tracciabilità e conformità pertinenti.
Ridurre il tempo di un controllo migliora sempre la capacità?
Non necessariamente. Un controllo può essere obbligatorio o tecnicamente necessario. Prima di modificarlo occorre valutarne lo scopo, il rischio e le condizioni approvate. Migliorare il flusso non autorizza a ridurre le verifiche che proteggono il consumatore.
Due formati diversi possono utilizzare lo stesso takt?
La domanda può produrre lo stesso takt per alcune famiglie, ma i tempi ciclo e i vincoli di processo possono cambiare molto. Il confronto deve usare unità omogenee e dati appropriati al formato reale, soprattutto per multipack e confezioni con quantità differenti.
Conclusioni
Il bilanciamento delle linee di integratori aiuta a comprendere perché una macchina veloce non assicuri sempre una commessa pronta nei tempi desiderati. Takt time, tempo ciclo, lavoro in corso e colli di bottiglia descrivono aspetti differenti dello stesso flusso. La loro lettura congiunta permette di organizzare meglio le operazioni, individuare attese e pianificare capacità compatibili con le caratteristiche dei prodotti e delle confezioni.
In un’azienda conto terzi la scelta del ritmo produttivo deve rimanere subordinata a sicurezza e conformità. Un intervento riuscito non è quello che elimina un controllo per accelerare una barra nel grafico, ma quello che riduce le inefficienze evitabili e mantiene affidabile il risultato finale. La capacità dichiarata diventa credibile quando deriva da misure, prove e registrazioni, non da una semplice velocità nominale.
Fonti tecniche e normative
- Lean Enterprise Institute, Cycle Time, distinzioni fra tempo ciclo, macchina e lead time.
- Lean Enterprise Institute, Operator Balance Chart, metodologia Yamazumi.
- Lean Enterprise Institute, Value Stream Mapping, rapporto fra domanda, takt e flusso.
- Regolamento (CE) 178/2002, sicurezza e rintracciabilità degli alimenti.
- Regolamento (CE) 852/2004, requisiti igienici applicabili.
Tutti i dati numerici e i tempi ciclo degli esempi sono ipotetici e non descrivono macchinari, personale o velocità dello stabilimento Noebis Pharma. Lo studio di capacità reale richiede misurazioni e valutazioni dedicate.