Una linea di produzione può lavorare regolarmente e, nello stesso tempo, produrre unità con pesi troppo variabili per la specifica stabilita. Può anche registrare un peso medio apparentemente corretto mentre, nel corso del turno, la distribuzione delle misure si sposta verso uno dei limiti. Per valutare queste situazioni, le imprese manifatturiere utilizzano strumenti di controllo statistico dei processi e indici come Cp e Cpk. Sono numeri utili anche per ragionare sulla fabbricazione di capsule e compresse per integratori, purché siano calcolati con dati appropriati e interpretati in modo corretto.
È importante mettere subito un confine normativo. Le procedure di qualità, di sicurezza alimentare e di controllo di un integratore dipendono dai requisiti applicabili al prodotto, dal piano HACCP e dalle specifiche documentate. Gli indici Cp e Cpk non rappresentano una soglia legale universale che ogni produttore di integratori è obbligato a raggiungere. Sono strumenti statistici, utilizzati per comprendere se un processo stabile possa rispettare i limiti tecnici fissati per una particolare caratteristica. In questo approfondimento vedremo le formule, la differenza tra dati a breve e lungo termine, le carte di controllo e alcuni esempi di calcolo. I numeri utilizzati negli esempi sono intenzionalmente ipotetici e non costituiscono criteri di rilascio o limiti normativi per capsule e compresse.
Che cosa significa «capacità del processo»
Ogni processo manifatturiero ha una variabilità. Anche quando l’impianto funziona nelle condizioni previste, le unità prodotte non presentano valori perfettamente identici di peso, spessore o altre caratteristiche misurabili. Una parte delle differenze può derivare da cause comuni al processo; altre variazioni possono essere associate a eventi particolari, come l’ostruzione di un dosatore, una modifica della scorrevolezza della miscela o una regolazione della macchina. Il controllo statistico aiuta a distinguere questi comportamenti prima di interpretare un indice sintetico.
La capacità riguarda il rapporto fra la distribuzione delle misure e i limiti di specifica. Se la variabilità è contenuta e il processo è centrato, una quota elevata dei risultati può collocarsi all’interno dell’intervallo previsto. Se la variabilità è ampia, aumentano le osservazioni vicine o oltre i limiti. Se invece il processo è poco variabile ma spostato verso un’estremità, la sola dispersione non basta per giudicarlo. Per questo Cp e Cpk rispondono a domande collegate ma distinte.
Nel settore degli integratori il concetto può applicarsi, per esempio, al peso delle unità di una formulazione o a parametri geometrici del prodotto quando siano misurabili su una scala continua. Non andrebbe invece applicato meccanicamente a un controllo espresso soltanto come «conforme/non conforme» né utilizzato per dimostrare da solo l’uniformità del contenuto di una sostanza attiva. Una capsula con massa corretta può comunque contenere una miscela non sufficientemente omogenea; viceversa la variabilità del peso non indica automaticamente quale ingrediente sia coinvolto.
Prima di calcolare Cp e Cpk: definire che cosa si misura
Un’analisi utile comincia con una caratteristica precisa. Dire «controlliamo le capsule» è troppo generico. Occorre stabilire se l’oggetto della misura sia la massa netta del riempimento, la massa totale della capsula chiusa, un parametro dimensionale o una caratteristica differente. Lo strumento, la tecnica di prelievo e l’eventuale sottrazione del peso dell’involucro devono essere coerenti con il parametro dichiarato. Un dato espresso in milligrammi di miscela non è intercambiabile con i milligrammi di un singolo nutriente.
Il secondo passaggio consiste nel definire i limiti tecnici di specifica. Questi limiti sono fissati dal progetto del prodotto, dai requisiti effettivamente applicabili e dai criteri approvati nel sistema qualità. Non vanno confusi con i limiti di controllo statistico, che sono calcolati a partire dai risultati del processo. Il terzo elemento è un sistema di misura adeguato: bilancia idonea, controlli metrologici, risoluzione sufficiente, procedura di pesata e personale istruito. Se il sistema di misura introduce un’incertezza paragonabile alla variabilità che si desidera studiare, l’indice può risultare poco affidabile.
Per approfondire il controllo strumentale è disponibile la guida Noebis alla taratura e verifica delle bilance di produzione. La qualità della misura è un prerequisito dell’analisi statistica, non un dettaglio da aggiungere quando il risultato appare insoddisfacente.
La formula di Cp: larghezza della specifica e dispersione
L’indice Cp è una misura della capacità potenziale del processo. Nell’impostazione classica, per un processo con caratteristiche compatibili con il modello utilizzato e con una stima pertinente della deviazione standard entro sottogruppi, la formula è Cp = (USL − LSL) / (6 × σwithin). USL indica il limite superiore di specifica, LSL quello inferiore, mentre σwithin rappresenta la variabilità stimata nell’ambito di sottogruppi razionali. Il termine «6 sigma» descrive l’ampiezza teorica di sei deviazioni standard intorno alla media nel modello normale.
Il valore di Cp aumenta quando l’ampiezza della specifica è grande rispetto alla variabilità del processo. Ma non dice dove sia collocata la media rispetto ai limiti: un processo spostato verso il limite superiore può avere un Cp apparentemente rassicurante e generare comunque molti valori troppo elevati. Un’altra cautela riguarda la stima di sigma. Utilizzare semplicemente la deviazione standard di tutte le osservazioni, senza distinguere variabilità entro e fra gruppi, può produrre un indice che misura un fenomeno diverso da quello che si intende rappresentare.
Il testo non propone di allargare i limiti tecnici per ottenere un Cp più alto: tale operazione migliorerebbe il numero sulla carta senza diminuire la variabilità reale. I limiti devono riflettere i requisiti del prodotto, non essere modificati per rendere più gradevole un indicatore.
La formula di Cpk: considerare anche il decentramento
L’indice Cpk incorpora la posizione della media. Nell’impostazione classica si calcolano due distanze standardizzate, una dal limite superiore e una dal limite inferiore, poi si prende la minore: Cpk = min[(USL − μ) / (3 × σwithin), (μ − LSL) / (3 × σwithin)]. Qui μ rappresenta la media stimata del processo. Questo significa che l’indice diminuisce quando la distribuzione si avvicina a uno dei limiti, anche se la dispersione non è cambiata.
Un Cpk inferiore a Cp segnala una differenza fra capacità potenziale e capacità effettiva rispetto al centraggio considerato. Il dato può suggerire un intervento sulla regolazione del dosatore oppure un riesame più ampio del processo. Non indica, da solo, quale modifica sia tecnicamente corretta. In una linea reale la causa può essere una variazione del materiale, una deriva progressiva della macchina, un problema nel sistema di misura o una combinazione di fattori.
Non esiste un numero magico per ogni impresa e ogni caratteristica. Valori come 1,00 o 1,33 sono spesso richiamati nella pratica industriale, ma non possono essere trasformati in soglie obbligatorie per tutte le formulazioni alimentari. L’interpretazione dipende da rischio, stabilità del processo, metodo di misura, dimensione del campione, specifiche e eventuali requisiti contrattuali.
Esempio numerico: peso di riempimento di una capsula
Consideriamo un esempio puramente didattico, che non rappresenta una specifica Noebis né un limite normativo. Un processo immaginario ha una massa di riempimento nominale di 500 mg, con limiti di specifica ipotetici di 475 e 525 mg. La media osservata è 508 mg e la deviazione standard entro sottogruppi, stimata in modo appropriato, è 6 mg. L’ampiezza della specifica è quindi 50 mg.
Il calcolo di Cp è: 50 / (6 × 6) = 1,39, arrotondato. Per Cpk si confrontano le distanze dai limiti: (525 − 508) / (3 × 6) = 17 / 18 = 0,94; (508 − 475) / 18 = 33 / 18 = 1,83. Il minore dei due valori è Cpk = 0,94. L’esempio mostra come una dispersione moderata possa convivere con un processo spostato verso il limite superiore. L’indice Cpk, più basso, segnala questa vicinanza.
| Indicatore dell’esempio | Valore ipotetico | Interpretazione |
|---|---|---|
| LSL / USL | 475 / 525 mg | Limiti definiti soltanto per l’esempio |
| Media | 508 mg | Valore spostato verso il limite superiore |
| σ entro sottogruppi | 6 mg | Variabilità ipotetica stimata entro gruppi |
| Cp | 1,39 | Rapporto fra ampiezza della specifica e dispersione |
| Cpk | 0,94 | Considera anche la posizione della media |
Se la media si collocasse esattamente al centro, 500 mg, mantenendo la stessa sigma e gli stessi limiti, il Cpk teorico sarebbe pari al Cp, ossia circa 1,39. Questo non significa che sia sempre opportuno spostare immediatamente il settaggio della macchina: prima è necessario verificare che i dati rappresentino un processo stabile e che il cambiamento sia giustificato dal controllo di produzione.
Pp e Ppk: cosa cambia quando si studia la variabilità complessiva
Accanto a Cp e Cpk si incontrano spesso Pp e Ppk. Nella terminologia industriale corrente, questi indicatori utilizzano una stima di variabilità complessiva, spesso calcolata sui dati raccolti lungo un periodo più esteso. Possono riflettere anche differenze fra sottogruppi, derive e cambiamenti del processo, mentre gli indici Cp/Cpk classici fanno riferimento a una stima della variabilità entro sottogruppi. Le definizioni precise devono comunque essere associate al metodo statistico adottato e alle caratteristiche del processo, soprattutto per dati non normali o instabili.
Riprendiamo l’esempio precedente. Se la deviazione standard complessiva fosse 8 mg, mantenendo media 508 mg e limiti ipotetici 475–525 mg, si avrebbe Pp = 50 / (6 × 8) = 1,04 e Ppk = min[(525 − 508) / 24, (508 − 475) / 24] = min[0,71; 1,38] = 0,71. La differenza rispetto a Cp e Cpk sarebbe coerente con una variabilità complessiva maggiore. I risultati, tuttavia, non autorizzano a ricavare automaticamente una percentuale esatta di non conformità senza ulteriori ipotesi sulla distribuzione dei dati.
Una distinzione rigorosa aiuta a evitare report in cui due indicatori vengono chiamati entrambi «Cpk» pur essendo stati calcolati con stime di sigma differenti. La documentazione dovrebbe indicare metodo, finestra temporale, numero di misure, criteri di raggruppamento, trattamento delle osservazioni anomale e software impiegato. Se cambiano queste condizioni, il confronto fra indici può perdere significato.
Prima stabilità statistica, poi capacità
Un errore frequente consiste nel raccogliere molti pesi, calcolare media e deviazione standard e dichiarare il processo capace senza valutare che cosa sia accaduto nel tempo. Se all’inizio del turno il dosatore lavorava in una condizione, dopo la regolazione in un’altra e a fine turno è comparso un progressivo cambiamento, l’insieme dei dati potrebbe rappresentare più stati del processo. In questo caso un indice sintetico può nascondere la presenza di cause speciali.
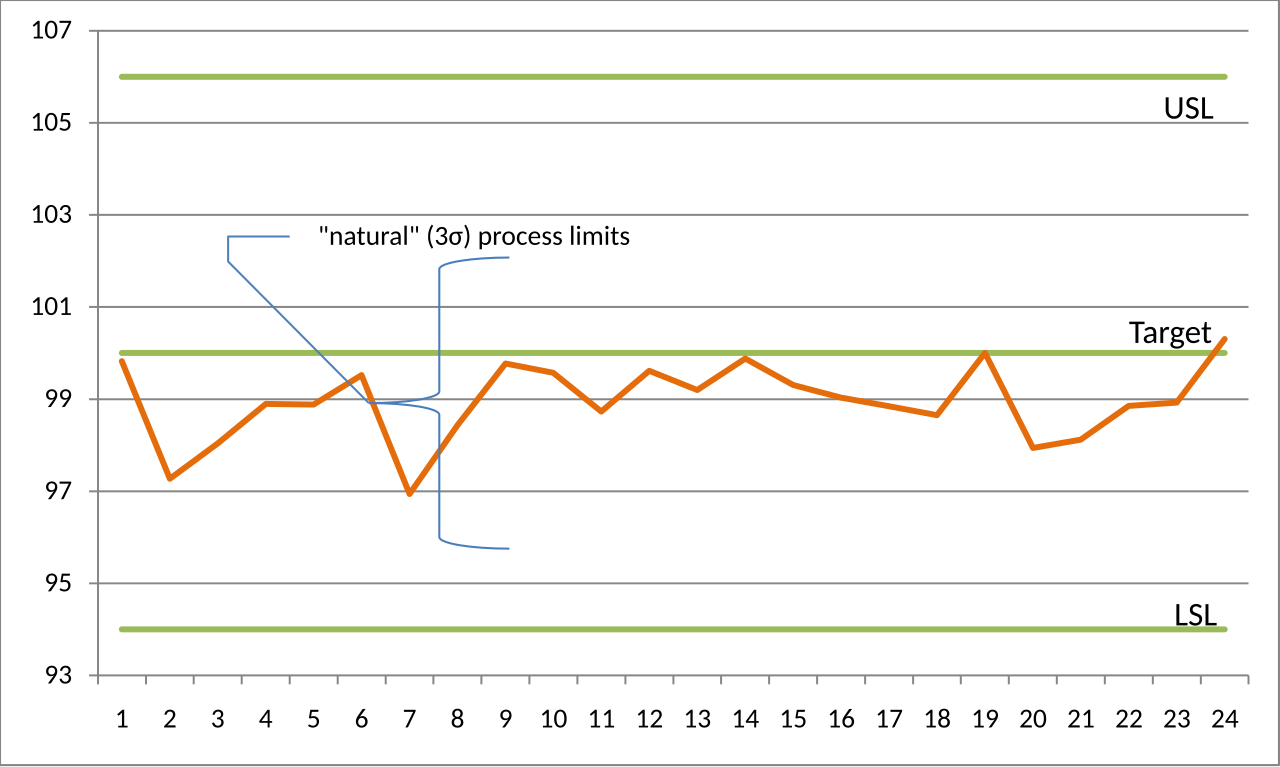
Le carte di controllo, sviluppate nell’ambito del controllo statistico dei processi, permettono di visualizzare dati in ordine temporale insieme a una linea centrale e a limiti di controllo derivati dal comportamento osservato. ASQ spiega che le carte servono a distinguere variabilità coerente con il processo da segnali che richiedono indagine. Un punto fuori dai limiti o una sequenza anomala può suggerire una causa speciale. La scelta delle regole di segnalazione deve essere coerente con la carta e con il piano adottato.
Un processo può essere stabile ma non capace di rispettare la specifica, se la sua variabilità intrinseca è eccessiva o la media è mal posizionata. Può anche avere molti valori entro la specifica in un breve periodo, senza essere stabile nel tempo. Per questo stabilità e capacità rispondono a domande differenti: la prima riguarda prevedibilità del comportamento, la seconda il rapporto fra risultati e limiti previsti.
Limiti di controllo e limiti di specifica: mai confonderli
I limiti di specifica sono definiti dal prodotto, da criteri tecnici, da accordi pertinenti o da requisiti effettivamente applicabili. I limiti di controllo statistico vengono stimati dai dati del processo secondo una procedura di analisi. Non sono necessariamente coincidenti e non dovrebbero essere scambiati. Se un punto supera un limite di controllo, può indicare un cambiamento anomalo anche quando si trova ancora entro la specifica; viceversa un processo stabile può produrre valori che non soddisfano una specifica troppo stretta per la sua dispersione.
Nel controllo del peso delle compresse, per esempio, questo significa che il responsabile deve distinguere la segnalazione di un comportamento da investigare dalla decisione di accettazione o rilascio delle unità. Quest’ultima dipende da criteri di qualità specifici e dai piani di controllo applicabili, non direttamente dal colore del punto su un grafico. La carta non sostituisce l’esame delle registrazioni di lotto, degli strumenti e dei controlli previsti.
Come raccogliere i dati nella produzione di compresse e capsule
Per un’analisi statistica utile bisogna progettare il campionamento prima di calcolare gli indicatori. Può essere ragionevole prelevare gruppi di unità a intervalli definiti lungo la produzione, documentando ora, lotto, attrezzatura e eventuali regolazioni. Non è necessario presumere che esista una frequenza unica valida per ogni integratore: la scelta dipende da rischi, velocità della linea, caratteristiche del prodotto e scopo dell’analisi. Un piano deve specificare anche come gestire fermate, riavvii e cambi di materiale.
Il concetto di sottogruppo razionale aiuta a costruire campioni in cui le misure sono sufficientemente vicine per rappresentare il comportamento locale del processo. Le differenze fra sottogruppi possono poi mostrare variazioni lungo il turno. Se vengono mescolate indiscriminatamente misure provenienti da linee differenti, ricette diverse o lotti non confrontabili, l’indice può descrivere una popolazione artificiale. Prima di aggregare dati è necessario dimostrare che il confronto abbia senso.
È importante conservare il dato individuale, non soltanto la media stampata sul report. Il collegamento con il fascicolo di lotto permette di verificare che il grafico derivi da misure reali, ottenute con strumenti idonei. La guida Noebis al controllo del peso nel riempimento capsule esamina i problemi operativi di questa fase; l’approfondimento sull’uniformità di massa delle compresse riguarda un’altra parte dei controlli di processo.
Quale carta scegliere: medie, intervalli e misure singole
Quando sono disponibili sottogruppi di misure continue, una coppia di carte per le medie e per l’ampiezza o la deviazione standard può aiutare a esaminare rispettivamente centraggio e dispersione. Per dati individuali, raccolti uno alla volta, è possibile valutare metodi dedicati alle singole osservazioni e ai loro intervalli mobili. La scelta dipende dalla strategia di raccolta, dalla natura del parametro e dalle ipotesi statistiche. Non si dovrebbe usare una carta per percentuali di difettosi su una serie di misure in milligrammi senza una motivazione appropriata.
Le regole di controllo devono essere definite prima di analizzare il risultato, non selezionate dopo per produrre un allarme desiderato o farlo scomparire. Ogni segnale significativo richiede una procedura di investigazione e una registrazione della conclusione. Un software può facilitare i calcoli, ma non elimina la necessità di comprendere come siano stati costruiti i limiti e quale decisione concreta dovrebbe seguire a una segnalazione.
Distribuzioni non normali, lotti brevi e campioni insufficienti
Le formule classiche vengono spesso illustrate facendo riferimento a una distribuzione normale e a un processo sufficientemente stabile. Tuttavia non tutte le caratteristiche seguono quel modello. Alcuni dati possono presentare asimmetrie, code pronunciate o limiti naturali. Inoltre produzioni molto brevi possono non offrire osservazioni sufficienti per stimare con precisione la variabilità. Applicare meccanicamente le formule a pochi pesi senza valutare queste condizioni può restituire un indice numericamente preciso ma statisticamente incerto.
Il riferimento ISO più aggiornato è ISO 22514-2:2026, pubblicato nel febbraio 2026, dedicato a metodi statistici per stimare capacità e prestazioni di processi dipendenti dal tempo, con attenzione anche a casi in cui non rimangono sotto controllo statistico e a diverse forme distributive. Questa norma è un riferimento tecnico applicabile a caratteristiche continue in vari settori; non costituisce una prescrizione alimentare che impone lo stesso indicatore a ogni linea di integratori. La consultazione del testo integrale è necessaria quando si intende adottarne formalmente il metodo.
Per un lotto piccolo, una valutazione descrittiva corretta e ben documentata può essere più utile di un Cpk stimato su pochissime osservazioni. Se il metodo è obbligatorio per un capitolato o un accordo, occorre stabilire con il cliente quali ipotesi, campionamento e criteri saranno utilizzati, evitando di presentare numeri non confrontabili come prova definitiva di capacità.
Che rapporto esiste fra Cp/Cpk e uniformità di contenuto
La massa totale di una compressa o capsula è una caratteristica distinta dalla quantità del nutriente o dell’altra sostanza che contiene. Una macchina può dosare con elevata precisione in massa una miscela che non è stata adeguatamente omogeneizzata. In quel caso un buon Cpk sul peso non dimostra la corretta distribuzione dell’ingrediente minoritario. La valutazione deve collegare caratteristiche fisiche, proprietà della miscela, controlli analitici e rischi del prodotto, secondo un piano pertinente.
Lo stesso vale per parametri non misurati. Un indice elevato sul peso non garantisce disgregazione, stabilità nel tempo, assenza di contaminanti o correttezza dell’etichetta. Il controllo statistico aggiunge conoscenza a una parte del processo; non sostituisce le decisioni del sistema qualità e non autorizza claim commerciali sul prodotto finito. La distinzione è fondamentale per evitare di trasformare un indicatore tecnico in una promessa generica di efficacia dell’integratore.
Usare gli indicatori per decidere un miglioramento reale
Se il processo è stabile ma presenta un Cpk modesto, la prima domanda riguarda la causa del decentramento o della dispersione. Potrebbe servire un riesame della regolazione del dosatore, della scorrevolezza della polvere, della gestione dell’umidità o della preparazione delle materie prime. Se la carta evidenzia cause speciali, è più appropriato indagarle prima di trarre conclusioni da un unico indice. Le decisioni dovrebbero essere validate con dati successivi, non con un confronto isolato prima/dopo su pochi punti.
Un miglioramento documentato può includere una modifica tecnica autorizzata, l’aggiornamento delle istruzioni operative, la formazione del personale e il controllo degli esiti di più produzioni comparabili. La procedura deve chiarire che cosa si intende migliorare: ridurre la dispersione, centrare il processo, diminuire fermate o intercettare prima una deviazione. Sono obiettivi differenti e non sempre aumentano lo stesso indicatore.
È essenziale preservare la storia dei dati, inclusi i risultati non conformi e le condizioni anomale. Eliminare selettivamente misure perché peggiorano il Cpk, senza una ragione tecnica documentata, produce un report meno attendibile. Per la gestione delle registrazioni elettroniche e delle correzioni di dati è disponibile anche la guida Noebis all’integrità dei dati e ai principi ALCOA+.
Checklist per impostare uno studio di capacità
- Caratteristica: definire con precisione che cosa si misura e in quali unità.
- Specifiche: identificare limiti tecnici approvati e loro fonte, senza confonderli con i limiti della carta.
- Strumento: verificare l’adeguatezza del sistema di misura e la documentazione metrologica.
- Campionamento: stabilire punti, frequenze e sottogruppi coerenti con il processo reale.
- Contesto: registrare lotto, formula, macchina, ora e principali interventi.
- Stabilità: esaminare i dati in sequenza temporale prima di interpretare la capacità.
- Modello: verificare distribuzione, metodo di stima della variabilità e eventuali cause speciali.
- Indicatori: dichiarare se si utilizzano Cp/Cpk, Pp/Ppk o metodi differenti.
- Decisione: definire in anticipo come i risultati verranno esaminati e quali azioni saranno intraprese.
- Riesame: ripetere il controllo dopo modifiche rilevanti senza eliminare dati sfavorevoli.
Questo schema non è un modello universale di validazione del processo. Serve a evitare gli errori più frequenti quando un’azienda comincia a utilizzare indicatori statistici. La sua applicazione concreta va adattata alle caratteristiche del prodotto, ai controlli già previsti e agli eventuali standard volontari adottati.
Domande frequenti
Un Cpk superiore a 1,33 è obbligatorio per gli integratori?
No. Non esiste una regola europea generale che imponga Cpk maggiore di 1,33 a ogni controllo di produzione di capsule o compresse alimentari. Un valore di riferimento può essere scelto nell’ambito di un progetto statistico o di uno specifico accordo tecnico, ma va giustificato e associato alla caratteristica e al metodo utilizzato.
Se tutte le capsule pesate sono entro specifica, il processo è capace?
Non necessariamente. Una serie di risultati conformi è incoraggiante, ma la capacità richiede di valutare variabilità, centraggio, stabilità e rappresentatività del campione. Il semplice numero di pezzi conformi non basta a calcolare correttamente Cp o Cpk.
Una carta di controllo sostituisce i limiti di qualità del prodotto?
No. La carta segnala comportamenti statistici del processo, mentre i limiti di specifica dipendono dai requisiti del prodotto e dai criteri pertinenti. Un’osservazione può essere dentro la specifica ma segnalare una causa speciale, oppure risultare fuori specifica pur essendo coerente con la variabilità storica di un processo non adeguatamente capace.
Cp e Cpk si possono calcolare da cinque misure?
È possibile ottenere un risultato aritmetico, ma cinque misure possono essere insufficienti per una stima affidabile della variabilità e della stabilità. Occorre stabilire il metodo, la dimensione del campione e le ipotesi statistiche in funzione della decisione. Non esiste un numero minimo universale valido per ogni situazione produttiva.
Un buon Cpk sul peso dimostra che la vitamina è distribuita uniformemente?
No. L’uniformità del peso e quella del contenuto sono caratteristiche differenti. La seconda richiede valutazioni pertinenti alla miscela e all’ingrediente da controllare. L’indice sul peso non è una prova indiretta sufficiente della conformità analitica del prodotto finito.
Conclusioni: misurare la variabilità senza perdere di vista la qualità
Cp e Cpk possono aiutare a leggere il comportamento di una linea di compresse o capsule quando esistono dati sufficienti, misure attendibili e specifiche appropriate. Il primo descrive il rapporto potenziale fra dispersione e ampiezza della specifica; il secondo considera anche il centraggio della media. Pp e Ppk aggiungono una prospettiva sulla variabilità complessiva. Prima di utilizzare gli indici come criteri decisionali è necessario capire se il processo è stabile e quale modello statistico sia giustificato.
Per un produttore conto terzi l’analisi di capacità può diventare uno strumento di miglioramento della produzione, ma non dovrebbe sostituire controlli su contenuto, tracciabilità, sicurezza alimentare e documentazione del lotto. La buona statistica comincia da una domanda tecnica ben formulata e termina con una decisione motivata, non con un numero utilizzato come slogan.
Grafico in evidenza: DanielPenfield, ProcessCapabilityExample.svg, Wikimedia Commons, Creative Commons CC BY-SA 3.0. Conversione dell’originale SVG in PNG.
Fonti tecniche e istituzionali
- NIST/SEMATECH e-Handbook of Statistical Methods, Assessing Process Capability: formule, interpretazione di Cp e Cpk.
- ASQ, What is Process Capability?: definizioni e ambito della capacità di processo.
- ASQ, Control Chart: controllo statistico, cause comuni e cause speciali.
- ISO 22514-2:2026: metodi statistici per capacità e prestazioni di processi dipendenti dal tempo.
- Regolamento (CE) 178/2002: principi della legislazione alimentare e rintracciabilità.
- Regolamento (CE) 852/2004: igiene degli alimenti e procedure di autocontrollo pertinenti.
Gli esempi numerici sono ipotetici e non rappresentano limiti legali per gli integratori. Per un’applicazione aziendale vanno adottati metodi statistici appropriati, criteri di accettazione documentati e il quadro normativo pertinente al prodotto.