Una miscela può risultare uniforme quando esce dal miscelatore e non esserlo più quando raggiunge la comprimitrice o l’incapsulatrice. Il problema si chiama segregazione delle polveri: durante lo spostamento, le particelle di una miscela prendono percorsi diversi e possono concentrarsi in zone differenti del contenitore o della linea. È un fenomeno da distinguere da una miscelazione iniziale insufficiente, perché intervenire solo sul tempo di miscelazione può non risolverlo. Per chi sviluppa un integratore in capsule, compresse o bustine, comprenderne il meccanismo significa proteggere la costanza della composizione lungo tutto il lotto, dall’avvio alla fine del confezionamento. Qui esaminiamo le cause fisiche più comuni, i punti del processo da osservare e un metodo pratico per impostare controlli proporzionati al rischio.
Che cosa accade quando una miscela si segrega
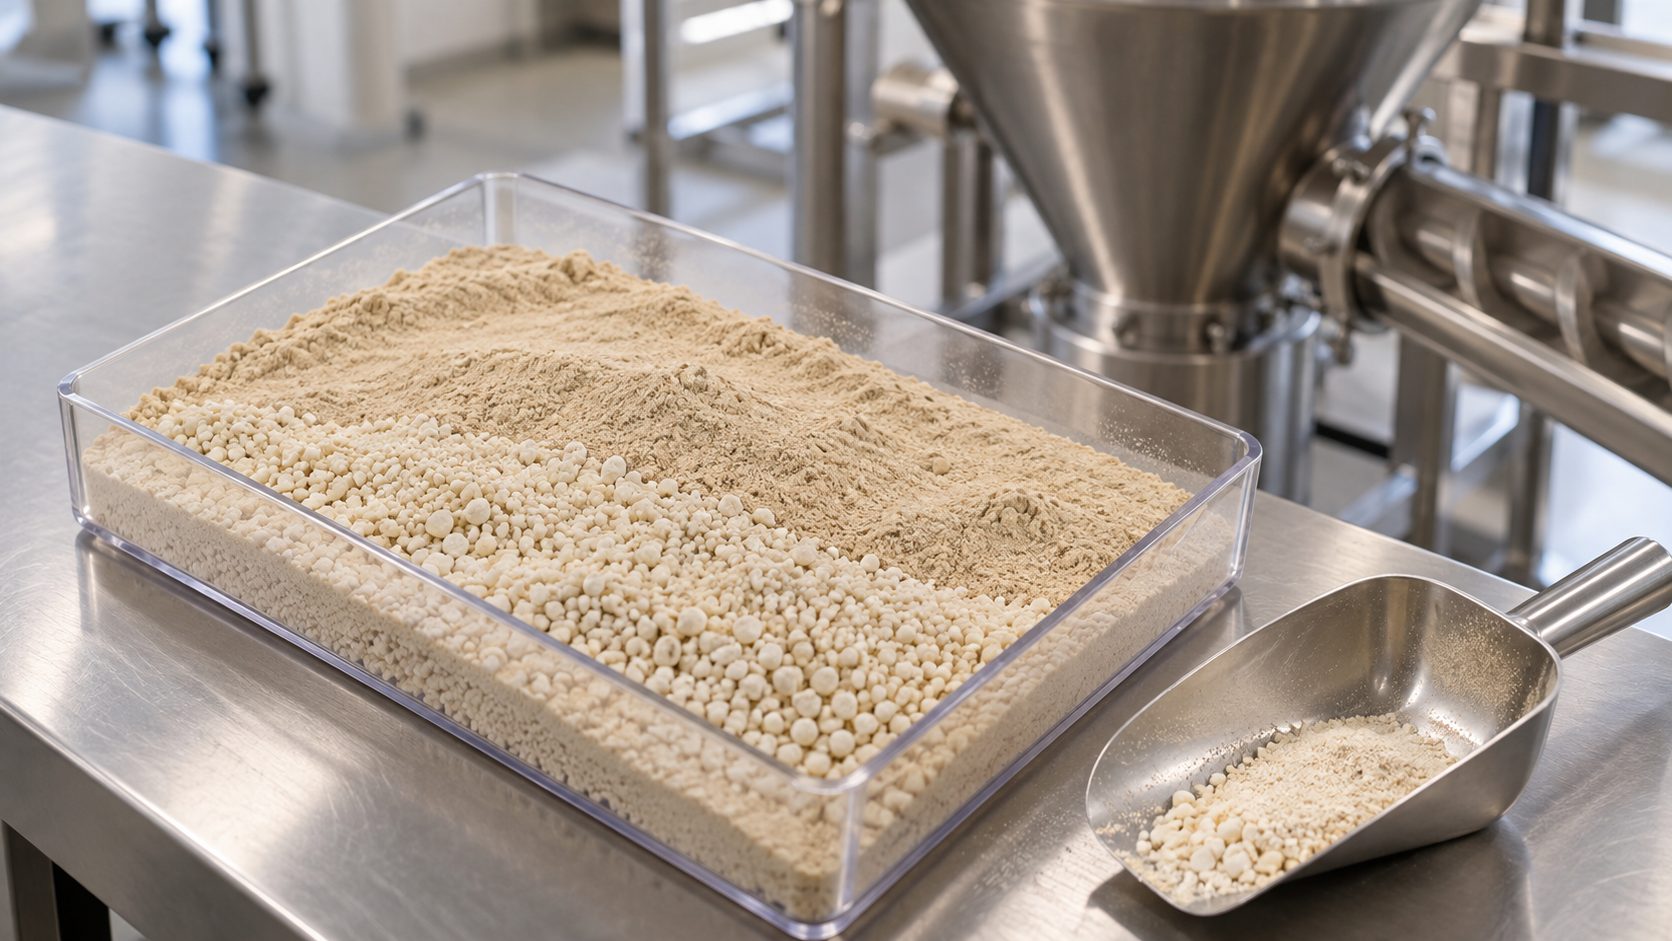
Immaginiamo due polveri che, dopo una miscelazione corretta, siano distribuite in modo omogeneo. La prima contiene particelle fini, la seconda granuli relativamente grossi. Durante una caduta libera o una vibrazione, le particelle più piccole possono attraversare gli spazi tra quelle grandi, mentre queste ultime tendono a seguire traiettorie e a occupare zone differenti. Il fenomeno viene spesso descritto come percolazione o segregazione per dimensione. In condizioni diverse possono prevalere differenze di densità, forma, coesione o comportamento aerodinamico. Non esiste quindi un solo meccanismo valido per ogni formulazione: la stessa macchina può comportarsi in modo differente passando da una miscela granulare a una polvere fine e coesiva.
La separazione può essere poco evidente a occhio nudo. Due campioni possono sembrare identici per colore e consistenza, ma avere distribuzioni differenti dei componenti. Il rischio diventa rilevante quando la sostanza che si separa è presente in piccola quantità, oppure quando una variazione di composizione altera la lavorabilità, il peso della dose o la stabilità. La valutazione deve riferirsi al prodotto specifico e alla sua modalità di assunzione: non basta stabilire se un ingrediente è «pesante» o «leggero», perché contano le proprietà delle particelle e il modo concreto in cui la miscela viene movimentata.
Granulometria, densità e scorrevolezza: i fattori da leggere insieme
La granulometria è uno dei primi dati da esaminare. Se i componenti presentano distribuzioni molto differenti, la miscela può avere una tendenza alla separazione quando subisce vibrazioni, cadute o svuotamenti. Il solo diametro medio, tuttavia, nasconde informazioni importanti: due materiali con la stessa mediana possono avere code granulometriche molto diverse. In fase di sviluppo è utile osservare l’intera distribuzione, insieme alla forma delle particelle e alla presenza di fini o agglomerati. Anche lo stato della polvere cambia nel tempo: umidità ambientale, compattazione e attrito possono influenzare la coesione e trasformare il comportamento osservato in laboratorio.
La densità apparente e quella battuta forniscono un quadro preliminare, ma non descrivono da sole la segregazione. Gli indici di Carr e Hausner possono aiutare a confrontare la comprimibilità apparente e alcuni aspetti della scorrevolezza; non sono, però, una prova diretta di uniformità di miscela. Un materiale che scorre molto bene può essere facile da dosare e, nello stesso tempo, più libero di separarsi quando le particelle hanno dimensioni o densità differenti. È un punto controintuitivo che merita attenzione: migliorare il flusso non significa automaticamente ridurre la segregazione.
Occorre considerare anche la proporzione dei componenti. Un ingrediente presente in poche decine di milligrammi per dose può richiedere particolare cura nella premiscelazione e nella gestione dei trasferimenti, soprattutto se ha proprietà fisiche differenti dalla base della formula. Per gli estratti vegetali, inoltre, una semplice denominazione commerciale non è sufficiente a prevedere il comportamento della polvere: due lotti con diversa granulometria o diversa umidità residua possono richiedere verifiche separate. Le specifiche delle materie prime dovrebbero quindi includere gli attributi realmente critici per il processo scelto, non un elenco generico di valori senza relazione con la produzione.
Dove si crea il rischio: dal miscelatore alla macchina
Il primo punto critico è spesso lo scarico del miscelatore. Quando la miscela entra in un contenitore intermedio, il percorso di caduta, l’altezza, la geometria dell’imbocco e il modo in cui si forma il cumulo possono favorire distribuzioni non uniformi. Un secondo momento delicato è il trasporto: spostamenti, vibrazioni e soste prolungate possono modificare l’assetto di una miscela granulare. Il terzo punto è lo svuotamento della tramoggia che alimenta la macchina, dove il materiale non scende sempre come un blocco uniforme. In alcune geometrie si possono creare canali di flusso preferenziale e zone che rimangono ferme più a lungo.
La distinzione tra mass flow e funnel flow aiuta a leggere ciò che accade nei contenitori: nel primo caso la massa tende a muoversi in modo più omogeneo verso l’uscita; nel secondo alcune regioni scorrono prima e altre restano in posizione. Uno studio sperimentale sui contenitori intermedi per polveri farmaceutiche ha documentato quanto il flusso a imbuto possa essere frequente nei sistemi esaminati. È un risultato tecnico utile come riferimento, senza trasformarlo in una regola valida per qualsiasi impianto alimentare. La scelta della tramoggia, la rugosità delle pareti e le proprietà del materiale vanno sempre valutate sul sistema reale.
La linea di riempimento introduce un ulteriore elemento: la portata non è necessariamente costante dall’inizio alla fine. Cambiano il livello nella tramoggia, il ritmo delle ricariche e talvolta il modo in cui gli operatori alimentano la macchina. Se la miscela arriva al sistema di dosaggio già stratificata, una pesata corretta della capsula o della bustina non garantisce di per sé che la composizione sia corretta. Per questa ragione la verifica della massa della dose e la verifica del componente di interesse rispondono a domande diverse; entrambe possono essere necessarie, a seconda del rischio formulativo e del processo.
Come impostare controlli utili, senza campionare a caso
Un piano di controllo efficace comincia con un’ipotesi di rischio scritta prima del lotto pilota. Quali componenti hanno distribuzioni granulometriche differenti? Dove è prevista una caduta libera? Sono presenti tramogge o trasferimenti ripetuti? Il componente quantitativamente più delicato dispone di un metodo analitico affidabile? Dopo aver risposto, si individuano i punti e i tempi di campionamento che possono davvero mettere in evidenza una variazione. Analizzare soltanto un campione prelevato dal miscelatore può restituire una fotografia rassicurante ma incompleta del comportamento della linea.
È spesso più informativo confrontare campioni prelevati in diverse fasi dello scarico e unità finite di inizio, metà e fine lavorazione, scegliendo numeri e criteri di accettazione in modo giustificato. Anche il prelievo, però, può introdurre errori: una sonda immersa nella polvere può perturbare il letto e selezionare certe particelle. La FDA, nelle risposte tecniche sul campionamento delle miscele farmaceutiche, richiama proprio l’importanza della rappresentatività e dei limiti dei metodi di campionamento. Queste considerazioni sono un riferimento di metodo; non vanno presentate come obblighi normativi identici per gli integratori alimentari italiani.
Un laboratorio deve inoltre spiegare che cosa misura. Il dosaggio del componente caratterizzante, l’uniformità della miscela, la distribuzione delle masse e la ripetibilità del riempimento sono indicatori collegati ma non sovrapponibili. Una scheda di controllo leggibile dovrebbe riportare almeno punto di prelievo, momento del processo, metodo impiegato, risultato e decisione che ne consegue. Se i dati evidenziano differenze, l’obiettivo non è trovare una singola misurazione migliore: è ricostruire il percorso del materiale e capire se la variabilità nasce dalla formula, dal trasferimento o dal sistema di dosaggio.
Le correzioni di processo da valutare con un lotto pilota
Ridurre le cadute libere, limitare trasferimenti non necessari e rendere più regolare l’alimentazione sono interventi che possono abbassare il rischio in molte situazioni. Non significa, però, che ogni deviazione vada risolta aumentando la velocità di miscelazione o imponendo una stessa geometria di contenitore a tutte le formulazioni. Per certe polveri può essere utile lavorare sulla distribuzione granulometrica o prevedere una forma agglomerata o granulata; per altre, l’intervento più efficace riguarda la sequenza di carico, la premiscelazione di un ingrediente a basso dosaggio o la gestione del livello nella tramoggia. Ciascuna soluzione introduce a sua volta conseguenze sulla scorrevolezza, sulla compressibilità e sulla stabilità.
Le prove vanno condotte a una scala che sia rappresentativa. Una miscela da laboratorio agitata in un piccolo contenitore non subisce necessariamente le stesse sollecitazioni di un lotto industriale, e la modalità con cui si preleva il campione può incidere più del previsto. Il documento ICH Q8(R2) dell’EMA, destinato allo sviluppo dei medicinali, offre un utile esempio dell’approccio che collega attributi delle materie prime, operazioni di processo e strategia di controllo. Nel settore degli integratori il principio tecnico è trasferibile come metodo di lavoro, mentre requisiti regolatori e procedure devono essere valutati secondo la disciplina degli alimenti.
La conclusione di una prova non dovrebbe essere un generico «il prodotto si lavora bene». È più utile documentare quali condizioni sono state effettivamente testate: intervallo di umidità, quantità caricata, durata dei trasferimenti, velocità della macchina, contenitore impiegato e posizione dei campioni. Se la composizione rimane stabile nel campo operativo verificato, si ha una base concreta per il lotto successivo. Se non rimane stabile, quella prova permette di intervenire prima che confezioni finite escano dalla linea. In questo senso il lotto pilota è uno strumento di apprendimento sul processo, non una semplice dimostrazione commerciale.
Un esempio pratico: formulazione con estratto fine ed eccipiente grossolano
Consideriamo, senza riferirci a una formula commerciale, un integratore con un estratto vegetale fine presente in quantità minoritaria e un eccipiente granulare che rappresenta gran parte della massa. Il miscelatore produce campioni iniziali abbastanza uniformi, ma dopo il trasferimento le prime capsule presentano una variabilità diversa dalle ultime. Concludere subito che serva «più miscelazione» sarebbe prematuro: il problema potrebbe essere proprio la separazione durante lo scarico o l’alimentazione. Si organizza allora una prova che confronti il materiale all’uscita del miscelatore, dopo il contenitore intermedio e durante diversi momenti del riempimento.
Se la differenza compare soltanto dopo un trasferimento, si verifica il percorso della polvere e si modifica una variabile per volta. Può trattarsi dell’altezza di caduta, della modalità di caricamento o dell’assetto della tramoggia. Se invece l’eterogeneità è già presente al termine della miscelazione, si torna alla formula e alla sequenza di preparazione. La distinzione evita tentativi casuali e rende leggibile la documentazione tecnica. È anche un buon motivo per descrivere con precisione materie prime e formato di confezionamento quando si richiede una valutazione preliminare per la produzione conto terzi.
Che cosa chiedere al produttore prima di confermare il lotto
Una richiesta tecnica ben preparata indica la formula qualitativa e quantitativa, il peso unitario previsto, la forma desiderata e le caratteristiche disponibili delle polveri. È utile segnalare fin dall’inizio ingredienti a basso dosaggio, materie prime particolarmente fini o igroscopiche, componenti con densità molto diversa e vincoli sul tipo di capsula o compressa. A quel punto si può discutere una verifica di miscelazione e riempimento commisurata al rischio, specificando se siano necessarie analisi sul componente caratterizzante e quali campioni conservare. Il preventivo dovrebbe distinguere le prove di sviluppo dalle lavorazioni ripetitive, senza promettere risultati che non sono ancora stati dimostrati.
La segregazione delle polveri è soprattutto un problema di processo osservabile e misurabile. Una formula corretta sulla carta e un buon dato di miscelazione sono condizioni importanti, ma non esauriscono la verifica. Il risultato che conta è la coerenza del contenuto dopo tutti i passaggi necessari a ottenere la confezione finita. Collegare proprietà delle particelle, geometria degli impianti e controlli nel tempo permette di progettare un percorso di sviluppo più affidabile e di evitare interventi tardivi sulla produzione.
Fonti tecniche essenziali
Per approfondire: studio sperimentale sul flusso di miscele da contenitori intermedi; FDA, Q&A su campionamento e omogeneità delle polveri nei medicinali; EMA, linea guida ICH Q8(R2) sullo sviluppo farmaceutico. Questi ultimi due documenti riguardano medicinali e sono citati per gli aspetti metodologici, non come normativa direttamente applicabile agli integratori alimentari.